এই পোস্টটি প্রান্তের গুণমান উন্নত করার প্রক্রিয়ার মধ্যে পড়ে 8011 এয়ার কন্ডিশনার জন্য অ্যালুমিনিয়াম ফয়েল. এসব উদ্ভাবন প্রয়োগ করে, নির্মাতারা উচ্চ দক্ষতা অর্জন করতে পারেন, উৎপাদন খরচ কমানো, এবং শীতাতপনিয়ন্ত্রণ ইউনিটগুলিতে ব্যবহৃত অ্যালুমিনিয়াম ফয়েলের গুণমান উন্নত করে.
অ্যালুমিনিয়াম ফয়েল নির্মাতাদের ক্রমবর্ধমান সংখ্যা এবং এয়ার কন্ডিশনারগুলির চাহিদার কাছাকাছি-স্যাচুরেশনের সাথে, প্রতিযোগিতা তীব্র হচ্ছে.
খরচ কমাতে, নির্মাতারা উৎপাদন খরচ কমাতে এবং ফলন সর্বাধিক করার চেষ্টা করছে. বর্তমানে, এয়ার কন্ডিশনার ফয়েল খাদ প্রাথমিকভাবে হয় 8011 এবং 3102 অ্যালুমিনিয়াম খাদ, ঢালাই-ঘূর্ণায়মান-কোল্ড রোলিং-এনিলিং-এর উৎপাদন প্রক্রিয়া সহ.
কাস্টিং-রোলিং প্রক্রিয়ার সীমাবদ্ধতার কারণে, কাস্ট-ঘূর্ণিত স্ট্রিপের উভয় প্রান্তে নির্দিষ্ট প্রক্রিয়া ফাটল বিদ্যমান. পরবর্তী প্রক্রিয়াকরণে, অনলাইন এজ-ট্রিমিং সরঞ্জামের সীমাবদ্ধতার কারণে, প্রান্ত ছাঁটাই করার আগে প্রায়ই বেশ কয়েকটি রোলিং পাসের প্রয়োজন হয়.
অতএব, প্রান্ত ছাঁটাই আগে প্রক্রিয়াকরণ পাস, কাস্ট-ঘূর্ণিত প্লেটের প্রক্রিয়া ফাটল প্রসারিত হতে পারে, অসম্পূর্ণ ছাঁটাই এবং ছোট ফাটলগুলির মতো ছোটখাটো সমস্যাগুলির ফলে, অথবা এমনকি ফালা ভাঙ্গা এবং কুণ্ডলী বিভাজন, মারাত্মকভাবে পণ্যের ফলন এবং উৎপাদন নিরাপত্তা প্রভাবিত করে.
অতএব, কাস্ট-ঘূর্ণিত স্ট্রিপের প্রান্তের গুণমান নিয়ন্ত্রণ এবং উন্নত করা এবং কোল্ড রোলিং পাসের সংখ্যা কমিয়ে কার্যকরভাবে কোল্ড রোলিং প্রান্ত ছাঁটাইয়ের পরিমাণ কমাতে এবং ফলন উন্নত করতে পারে.
আমাদের কোম্পানির উত্পাদন অভিজ্ঞতার উপর ভিত্তি করে, এই কাগজটি প্রান্ত ক্র্যাকিং হ্রাস এবং এর ফলন উন্নত করার প্রক্রিয়া গবেষণা অন্বেষণ করে 8011 কাস্টিং এবং রোলিং জোন অপ্টিমাইজ করার মতো পদ্ধতির মাধ্যমে অ্যালুমিনিয়াম অ্যালয় এয়ার কন্ডিশনার ফয়েল, কানের গঠন অপ্টিমাইজ করা, ঢালাই এবং ঘূর্ণায়মান পাতলা এবং গতি আপ প্রক্রিয়া অনুকূলকরণ, এবং কোল্ড রোলিং প্রক্রিয়াকরণ পাস অপ্টিমাইজ করা.

প্রান্ত গুণমান উন্নত করার জন্য প্রক্রিয়া 8011 অ্যালুমিনিয়াম ফয়েল
ঢালাই এবং ঘূর্ণায়মান নীতি অনুযায়ী, ঢালাই এবং ঘূর্ণায়মান অঞ্চলে, গলিত ধাতু দুটি ঘূর্ণায়মান রোল দ্বারা ঠান্ডা হয়, অল্প সময়ের মধ্যে ঢালাই এবং রোলিং প্রক্রিয়া সম্পন্ন করা.
ধাতব পৃষ্ঠ আপেক্ষিক স্লিপেজ ছাড়াই রোল পৃষ্ঠকে মেনে চলে, এবং ঘূর্ণিত টুকরা পাতলা, উল্লেখযোগ্য পশ্চাৎমুখী স্লিপেজ শুধুমাত্র ধাতু কেন্দ্রে ঘটছে সঙ্গে.
অতএব, ধাতু পৃষ্ঠ এবং ভিতরের স্তর শিয়ার এবং চাপ অধীনে বিকৃত, যা গলিত ধাতব গহ্বরের মধ্যে দৃঢ় শেলে প্রেরণ করা হয়, দৃঢ় শেলের মধ্যে একই বিকৃতি এবং শিয়ার বল ঘটায়.
যখন বিকৃতি দ্বারা উত্পন্ন শিয়ার বল শক্ত শেল ধাতুর শিয়ার শক্তিকে ছাড়িয়ে যায়, ক্র্যাকিং প্রথমে উপাদানের দুর্বলতম বিন্দুতে ঘটে, তারপর প্রচার করে.
একবার এই সময়ে স্ট্রেস পুরোপুরি শিথিল হয়ে যায়, ফাটল প্রসারিত হওয়া বন্ধ করে, এইভাবে একটি ফাটল গঠন. বিকৃতি জোনের মধ্যে, প্রান্ত ধাতুটি একই সাথে এর ক্রস-সেকশনে প্রয়োগ করা লগগুলি থেকে পিছনের দিকের ঘর্ষণজনিত চাপের শিকার হয়.
এই কর্মের অধীনে বিভিন্ন দিক চাপ, ফাটল অগ্রাধিকারমূলকভাবে প্রান্তে ঘটবে, ঢালাই এবং ঘূর্ণায়মান প্রক্রিয়ায় প্রান্ত ক্র্যাকিং এর ফলে.
তাত্ত্বিক বিশ্লেষণ দেখায় যে ঢালাই এবং ঘূর্ণায়মান প্রক্রিয়াকরণ হার হ্রাস, ধাতু এবং lugs মধ্যে মিথস্ক্রিয়া বল হ্রাস, এবং ঢালাই এবং ঘূর্ণায়মানে গরম ক্র্যাকিংয়ের প্রবণতা হ্রাস করা সমস্তই ঢালাই এবং ঘূর্ণায়মান প্রক্রিয়াগুলিতে প্রান্ত ক্র্যাকিং কমাতে পারে.
ঢালাই এবং ঘূর্ণায়মান, শীতলকরণ এবং গঠন একটি খুব ছোট স্থান এবং সময়ের মধ্যে সীমাবদ্ধ, কাস্টিং-রোলিং জোন হিসাবে পরিচিত, যাকে তরল ফেজ জোনে ভাগ করা যায়, দুই-ফেজ জোন, এবং কঠিন ফেজ জোন.
কঠিন ফেজ জোন হল ঘূর্ণায়মান বিকৃতি অঞ্চল. ঢালাই-ঘূর্ণায়মান জোন হ্রাস করা কঠিন ফেজ জোন কমাতে পারে, যার ফলে ঢালাই-ঘূর্ণায়মান প্রক্রিয়াকরণের হার হ্রাস পায়.
অনুরূপভাবে, বিভিন্ন চাপও কমে যাবে, এইভাবে ঢালাই-ঘূর্ণায়মান প্রক্রিয়া ফাটল হ্রাস.

8011 এয়ার কন্ডিশনার জন্য অ্যালুমিনিয়াম ফয়েল
হেনান হুয়াওয়ে অ্যালুমিনিয়াম ইন্ডাস্ট্রি প্রায় রোল ব্যাস সহ একটি কাস্টিং-রোলিং মিলের উপর গবেষণা চালায় 1000 মিমি, ওভার থেকে ঢালাই-ঘূর্ণায়মান অঞ্চল হ্রাস করা 90 mm to 58 মিমি. মধ্যে ফাটল 1060 অ্যালুমিনিয়াম খাদ এবং 8011 অ্যালুমিনিয়াম খাদ ঢালাই-ঘূর্ণিত প্লেট মধ্যে নিয়ন্ত্রণ করা যেতে পারে 10 মিমি.
হেনান হুয়াওয়ে অ্যালুমিনিয়াম ইন্ডাস্ট্রি একটি কাস্টিং-রোলিং মিলের উপর গবেষণা পরিচালনা করেছে যার একটি রোল ব্যাস 820 মিমি, থেকে ঢালাই-ঘূর্ণায়মান অঞ্চল হ্রাস 65 mm to 55 মিমি.
গড় ফাটল দৈর্ঘ্য মধ্যে 1060 অ্যালুমিনিয়াম খাদ ঢালাই-ঘূর্ণিত প্লেট ছিল 5.6 মিমি. যাহোক, ঢালাই এবং ঘূর্ণায়মান অঞ্চলের হ্রাসের একটি সীমা রয়েছে. ঢালাই এবং রোলিং প্রক্রিয়ার ধারাবাহিকতা এবং স্থিতিশীলতা বজায় রাখা, প্রধান প্রক্রিয়া পরামিতিগুলির মধ্যে একটি ম্যাচিং ডিগ্রী সমস্যা আছে.
ঢালাই এবং ঘূর্ণায়মান অঞ্চলের দৈর্ঘ্য হ্রাস হিসাবে, এটা প্রায়ই সমস্যার একটি সিরিজ বাড়ে, যেমন প্লেটের পৃষ্ঠের গুণমানের অবনতি এবং ঢালাই এবং ঘূর্ণায়মান কাঠামোর অপর্যাপ্ত শীতলতা.
অতএব, ঢালাই এবং ঘূর্ণায়মান অঞ্চলের জন্য একটি সর্বোত্তম পরিসীমা আছে. আমাদের কোম্পানির রোল স্পেসিফিকেশন বিভিন্ন আছে. উত্পাদন প্রক্রিয়া অপ্টিমাইজেশান এবং সারসংক্ষেপ বছরের মাধ্যমে, আমরা ঢালাই এবং ঘূর্ণায়মান অঞ্চলের সংশ্লিষ্ট সর্বোত্তম পরিসীমা অন্বেষণ করেছি, টেবিলে দেখানো হয়েছে 1.
| খাদ | প্লেটের পুরুত্ব (মিমি) | কাস্টিং গতি (মিমি/মিনিট) | রোলার স্পেসিফিকেশন (মিমি) | সর্বোত্তম কাস্টিং জোন (মিমি) |
| 8011 অ্যালুমিনিয়াম খাদ | 5.5~7.0 | 850~1140 | Ф1020×2000 | 58~66 |
| Ф820×1700 | 50~58 | |||
| Ф750×1600 | 48~56 | |||
| Ф700×1450 | 46~54 |
শর্তাধীন যে অন্যান্য প্রক্রিয়া পরামিতি ধ্রুবক, ঢালাই গতি বৃদ্ধি তরল ফেজ অঞ্চলের অনুপাত পরিবর্তন হবে, দুই-ফেজ অঞ্চল, এবং ঢালাই অঞ্চলের মধ্যে কঠিন ফেজ অঞ্চল.
কঠিন ফেজ অঞ্চলের দৈর্ঘ্য হ্রাস পায়, এর ফলে ঢালাই প্রক্রিয়াকরণের হার হ্রাস করা এবং ঢালাইয়ের সময় প্রক্রিয়া ক্র্যাকিং হ্রাস করা.
হেনান হুয়াওয়ে অ্যালুমিনিয়াম ইন্ডাস্ট্রি ক্র্যাকিংয়ের উপর ঢালাই গতির প্রভাব অধ্যয়ন করেছে 1060 অ্যালুমিনিয়াম খাদ ঢালাই-ঘূর্ণিত প্লেট. থেকে ঢালাই গতি বাড়িয়ে 900 মিমি/মিনিট থেকে 1100 মিমি/মিনিট, কাস্ট-ঘূর্ণিত প্লেটের গড় ক্র্যাকিং দৈর্ঘ্য থেকে নিয়ন্ত্রিত হয়েছিল 7.8 mm to 6.6 মিমি.
থেকে 8011 অ্যালুমিনিয়াম ফয়েল খাদ একটি উচ্চ ডিগ্রী আছে, ক্র্যাকিংয়ের উপর ঢালাই গতির প্রভাব আরও তাৎপর্যপূর্ণ. এর ক্র্যাকিং বৈশিষ্ট্য 8011 বিভিন্ন গতিতে অ্যালুমিনিয়াম খাদ কাস্ট-ঘূর্ণিত প্লেটগুলি টেবিলে দেখানো হয়েছে 2.
| প্লেটের পুরুত্ব (মিমি) | গতি (মিমি/মিনিট) | অনুদৈর্ঘ্য ফাটল প্রান্ত বৈশিষ্ট্য | ট্রান্সভার্স ক্র্যাক এজ |
|---|---|---|---|
| 7 | 680 | ঘন হেরিংবোন ফাটল প্রান্ত, মাধ্যমে উপরের এবং নীচের ফাটল | 8~15 |
| 7 | 750 | স্পার্স হেরিংবোন ফাটল প্রান্ত, মাধ্যমে উপরের এবং নীচের ফাটল | 5~10 |
| 7 | 850 | উপরের এবং নীচে উভয় দিকেই স্পার্স একক-পার্শ্বের ফাটল প্রান্ত | 3~7 |
| 6 | 1040 | মাঝে মাঝে একক-পার্শ্ব ফাটল বা মসৃণ প্রান্ত | 0~3 |
প্রচলিত উৎপাদন অবস্থার অধীনে, যখন ঢালাই এবং ঘূর্ণায়মান গতি 8011 অ্যালুমিনিয়াম খাদ ছাড়িয়ে গেছে 850 মিমি/মিনিট, অপর্যাপ্ত রোল তৈলাক্তকরণ এবং ঠান্ডা হওয়ার কারণে মানের সমস্যা যেমন গুরুতর রোল স্টিকিং এবং পৃষ্ঠ বিভাজন ঘটে.
কাস্টিং এবং ঘূর্ণায়মান গতি আরও বৃদ্ধি করা ঢালাই এবং ঘূর্ণায়মান প্রক্রিয়া চলাকালীন প্রান্ত ক্র্যাকিং হ্রাস করার জন্য অত্যন্ত গুরুত্বপূর্ণ, কাস্ট-ঘূর্ণিত শীট পাতলা করা এবং গতি-প্রক্রিয়াকে পছন্দের বিকল্প হিসাবে তৈরি করা.
টুইন-রোল ঢালাই মিলের ঐতিহ্যগত প্রক্রিয়াকরণ বেধ হয় 6 mm to 10 মিমি, এবং বর্তমানে, অধিকাংশ ঢালাই-ঘূর্ণিত billet বেধ হয় 6.5 mm to 8 মিমি. 1990 সাল থেকে, দ্রুত অতি-পাতলা ঢালাই এবং ঘূর্ণায়মান প্রযুক্তির উপর গবেষণা অভ্যন্তরীণ এবং আন্তর্জাতিকভাবে উভয়ই আবির্ভূত হয়েছে.
এই প্রযুক্তি, ঐতিহ্যগত টুইন-রোল ঢালাই এবং ঘূর্ণায়মান উপর ভিত্তি করে, বিলেটের বেধকে নীচে কমিয়ে দেয় 3 মিমি, এর চেয়ে বেশি ঢালাই এবং ঘূর্ণায়মান গতি বাড়ায় 10 বার, দ্বারা ধাতু দৃঢ়ীকরণ হার বৃদ্ধি 10 প্রতি 100 বার, এবং সম্পাদন করে 60% প্রতি 80% বড় প্লাস্টিকের বিকৃতি, যার ফলে উৎপাদনশীলতা বৃদ্ধি পায় 2 প্রতি 3 বার এবং অ্যালুমিনিয়াম খাদ ফালা বিলেট একটি উচ্চতর microstructure এবং বৈশিষ্ট্য প্রদান.
এই প্রযুক্তি অনেক দিক জড়িত, যেমন সরঞ্জাম উদ্ভাবন এবং মৌলিক তাত্ত্বিক গবেষণা, এবং এখনও ব্যাপকভাবে বাণিজ্যিকীকরণ করা হয়নি. তার গবেষণা এবং উন্নয়ন ধারণা অঙ্কন, আমাদের কোম্পানি পাতলা এবং গতি-আপ প্রক্রিয়ার উপর গবেষণা চালিয়েছে 8011 অ্যালুমিনিয়াম ফয়েল এর ঢালাই এবং ঘূর্ণায়মান গতি আরও উন্নত করতে, যার ফলে প্রান্ত ক্র্যাকিং হ্রাস. রেফারেন্স ডেটা টেবিলে দেখানো হয়েছে 3.
| প্লেটের পুরুত্ব (মিমি) | উচ্চ সীমা গতি (মিমি/মিনিট) | ফলন বৃদ্ধি (%) | ক্র্যাক এজ (মিমি) |
| 7.0 | 850 | / | 3~7 |
| 6.5 | 950 | 3.8 | 1~5 |
| 6.0 | 1040 | 1.1 | 1~3 |
| 5.5 | 1140 | 0.5 | 0~2 |
হেনান হুয়াওয়ে অ্যালুমিনিয়াম ইন্ডাস্ট্রি কাস্ট-ঘূর্ণিত প্লেটে প্রান্ত ক্র্যাকিংয়ের উপর কানের গঠনের প্রভাব অধ্যয়ন করেছে. তারা একটি সোজা থেকে একটি সুবিন্যস্ত আকৃতি থেকে কানের গঠন অপ্টিমাইজ করা যে পাওয়া গেছে, এবং কানের ভিতরে একটি খাঁজ যোগ করা, উভয়ই কান এবং কাস্ট-ঘূর্ণিত প্রান্তের মধ্যে ঘর্ষণ হ্রাস করে, এইভাবে প্রান্ত ক্র্যাকিং হ্রাস.
আমাদের কোম্পানি উভয় পদ্ধতির জন্য উত্পাদন পরীক্ষা পরিচালনা করেছে. কানের ভিতরে একটি খাঁজ যুক্ত করা প্রান্ত ক্র্যাকিংয়ের আরও উন্নতি দেখায়; যাহোক, খাঁজ তৈরি করা কঠিন এবং শিল্প উত্পাদনের জন্য উপযুক্ত নয়.
আমাদের কোম্পানি কানের সাথে অ্যালুমিনিয়াম সিলিকেট কাগজের একটি স্তর সংযুক্ত করার সাথেও পরীক্ষা করেছে. এটি পাশের ধাতু এবং কানের মধ্যে ঘর্ষণ কমায় এবং ঢালাই অগ্রভাগ সমাবেশের সময় কানের ডগা রক্ষা করে, রোল থেকে ক্ষতি প্রতিরোধ.
এই কানের গঠন অপ্টিমাইজেশান পদ্ধতিটি উত্পাদন অনুশীলনে দুর্দান্ত ফলাফল দেখিয়েছে এবং এটি পরিচালনা করা সহজ.
এর উৎপাদনে 8011 অ্যালুমিনিয়াম খাদ (7মিমি প্লেটের বেধ, ঢালাই এবং ঘূর্ণায়মান গতি 780 মিমি/মিনিট), বাম কান ছিল মসৃণ কান, যখন ডান কান অ্যালুমিনিয়াম সিলিকেট কাগজ দিয়ে আবৃত একটি কান ব্যবহার করে.
কাস্ট এবং রোলড প্লেটের প্রান্ত ক্র্যাকিং তুলনা করা হয়েছিল. পরীক্ষায় দেখা গেছে যে কানের গঠন অপ্টিমাইজ করে, প্লেট পৃষ্ঠের ফাটলগুলির মধ্যে গড় ব্যবধান 18 মিমি থেকে 44 মিমি পর্যন্ত বৃদ্ধি পেয়েছে, ফাটলের গভীরতা 0.5 মিমি থেকে 1 মিমি কমেছে, এবং ফাটলগুলি আর সমান বিরতিতে উপস্থিত হয় না, উল্লেখযোগ্যভাবে ফাটল সংখ্যা হ্রাস. এটি ইঙ্গিত দেয় যে অ্যালুমিনিয়াম সিলিকেট কাগজ কান এবং কাস্ট এবং ঘূর্ণিত প্রান্তের মধ্যে ঘর্ষণকে উল্লেখযোগ্যভাবে হ্রাস করতে পারে.

হুয়াওয়ে 8011 অ্যালুমিনিয়াম ফয়েল এক্সপোর্ট প্যাকেজিং
তুলনায় 3102 অ্যালুমিনিয়াম খাদ, 8011 অ্যালুমিনিয়াম খাদ একটি উচ্চ লোহা-সিলিকন উপাদান আছে, এবং এর শক্তি তার চেয়ে সামান্য বেশি 3102 প্রায় দ্বারা অ্যালুমিনিয়াম খাদ 10%.
যখন দুটি অ্যালোয়ের কোল্ড রোলিং পাস একইভাবে বিতরণ করা হয়, এর ঘূর্ণায়মান বল 8011 অ্যালুমিনিয়াম খাদ এর চেয়ে অনেক বেশি 3102 অ্যালুমিনিয়াম খাদ.
অতএব, নির্দিষ্ট সরঞ্জাম অবস্থার অধীনে, ঠান্ডা ঘূর্ণায়মান পাস 8011 অ্যালুমিনিয়াম খাদ সাধারণত এর চেয়ে বেশি 3102 অ্যালুমিনিয়াম খাদ.
রেফারেন্স প্রক্রিয়া নিম্নরূপ: 8011 অ্যালুমিনিয়াম খাদ: 7মিমি-3.8 মিমি-2.1 মিমি-1.2 মিমি-0.7মিমি-প্রান্ত ছাঁটাই-0.42মিমি-0.31মিমি-0.21মিমি-0.145মিমি-0.095মিমি
3102 অ্যালুমিনিয়াম খাদ: 7মিমি-3.8 মিমি-2.1 মিমি-1.2 মিমি-0.7মিমি-প্রান্ত ছাঁটাই-0.42মিমি-0.24মিমি-0.145মিমি-0.095মিমি.
কোল্ড রোলিং প্রক্রিয়া চলাকালীন, ফালা উচ্চ প্রসার্য এবং কম্প্রেসিভ চাপ অধীনে, এবং স্ট্রিপের প্রক্রিয়া ফাটল একটি দুর্বল বিন্দুতে প্রসারিত হবে.
বৃহত্তর ঘূর্ণায়মান বল, কোল্ড রোলিং দ্বারা সৃষ্ট ফাটলগুলির প্রসারণ তত বেশি.
যেহেতু 8011 অ্যালুমিনিয়াম খাদ একটি উচ্চ লোহা এবং সিলিকন বিষয়বস্তু এবং তুলনায় উচ্চ শক্তি আছে 3102 অ্যালুমিনিয়াম খাদ, দ্য 8011 অ্যালুমিনিয়াম খাদ একটি শক্তিশালী কাজ কঠোর ক্ষমতা আছে.
অতএব, থেকে রোলিং যখন 7 mm to 0.7 মিমি, এর ঘূর্ণায়মান বল 8011 কোল্ড রোলিং প্রক্রিয়ার সময় অ্যালুমিনিয়াম খাদ বেশি হয়, এবং ফাটলগুলির প্রসারণও এর চেয়ে বেশি 3102 অ্যালুমিনিয়াম খাদ, এর জন্য একটি অনেক বড় কোল্ড রোলিং ছাঁটাই পরিমাণ ফলে 8011 যে তুলনায় অ্যালুমিনিয়াম খাদ 3102 অ্যালুমিনিয়াম খাদ.
যখন আমাদের কোম্পানি দুটি সংকর ধাতুর এয়ার কন্ডিশনার ফয়েল উত্পাদন করে, ঠান্ডা ঘূর্ণায়মান ছাঁটা পরিমাণ 8011 অ্যালুমিনিয়াম খাদ সম্পর্কে 60 মিমি, এবং ঠান্ডা রোলিং ছাঁটা পরিমাণ 3102 অ্যালুমিনিয়াম খাদ সম্পর্কে 35 মিমি.
আগেই উল্লেখ করা হয়েছে, বেধ হ্রাস এবং এর ঘূর্ণায়মান প্রক্রিয়া ত্বরান্বিত 8011 অ্যালুমিনিয়াম খাদ ঢালাই এবং ঘূর্ণিত প্লেট প্রান্ত ক্র্যাকিং কমাতে পারে.
একই সাথে, পুরুত্ব হ্রাস সামগ্রিক কোল্ড রোলিং প্রসেসিং হার এবং কোল্ড রোলিং ফোর্স হ্রাসের দিকে পরিচালিত করে.
জন্য নিম্নরূপ একটি রেফারেন্স প্রক্রিয়া 8011 অ্যালুমিনিয়াম খাদ: 6মিমি - 3.5 মিমি - 2 মিমি - 1.1 মিমি - 0.7 মিমি - ছাঁটা প্রান্ত - 0.42 মিমি - 0.25 মিমি - 0.15 মিমি - 0.095 মিমি.
এইভাবে, এর পুরুত্ব 8011 অ্যালুমিনিয়াম খাদ কাস্ট-ঘূর্ণিত শীট 7 মিমি থেকে 6 মিমি পর্যন্ত হ্রাস করা হয়েছে, ঢালাই এবং ঘূর্ণায়মান প্রক্রিয়ার সময় প্রান্ত ক্র্যাকিং 3mm~7mm থেকে 1mm~3mm পর্যন্ত কমে যায় (সময় প্রান্ত ক্র্যাকিং সঙ্গে তুলনীয় 3102 অ্যালুমিনিয়াম খাদ ঢালাই-ঘূর্ণিত শীট প্রক্রিয়া), ছাঁটা আগে মোট ঠান্ডা ঘূর্ণায়মান হ্রাস থেকে হ্রাস করা হয় 90% প্রতি 88.3%, এবং কোল্ড রোলিং ছাঁটাই পরিমাণ যে তুলনীয় হতে পারে 3102 অ্যালুমিনিয়াম খাদ এয়ার কন্ডিশনার ফয়েল, প্রায় দ্বারা তার কোল্ড রোলিং ফলন উন্নতি 1.5%.
বছরের পর বছর ধরে, হেনান হুয়াওয়ে অ্যালুমিনিয়াম ইন্ডাস্ট্রি ক্রমাগত উৎপাদন প্রক্রিয়ার পরামিতিগুলিকে অপ্টিমাইজ করেছে 8011 প্রতিটি পর্যায়ে অ্যালুমিনিয়াম খাদ এয়ার কন্ডিশনার ফয়েল.
এয়ার কন্ডিশনার ফয়েলের ফলন ক্রমাগত উন্নত হয়েছে, উৎপাদন খরচ ক্রমাগত হ্রাস করা হয়েছে, এবং পণ্যের বাজার প্রতিযোগিতা বৃদ্ধি করা হয়েছে.
প্রক্রিয়াটির প্রধান গবেষণা নির্দেশাবলী নিম্নরূপ:
(1) বিভিন্ন রোল ব্যাস সঙ্গে রোল ঢালাই জন্য, সর্বোত্তম কাস্টিং জোন পরিসীমা নির্ধারণ করুন, একটি নির্দিষ্ট সীমার মধ্যে ঢালাই অঞ্চল হ্রাস করুন, ঢালাই প্রক্রিয়াকরণ হার হ্রাস, এবং ঢালাই প্লেটের ক্র্যাকিং হ্রাস করুন.
(2) কান এবং কাস্টিং প্লেটের প্রান্তের মধ্যে ঘর্ষণ কমাতে কানে অ্যালুমিনিয়াম সিলিকেট কাগজের একটি স্তর প্রয়োগ করুন. ঢালাই প্লেট পৃষ্ঠের উপর ক্র্যাকিং দূরত্ব একটি গড় থেকে প্রসারিত হয় 18 mm to 44 মিমি, এবং ক্র্যাকিং গভীরতা দ্বারা হ্রাস করা হয় 0.5 mm to 1 মিমি.
(3) দ্রুত অতি-পাতলা ঢালাই এবং ঘূর্ণায়মান প্রযুক্তির গবেষণা ধারণার উপর অঙ্কন, ঢালাই বিলেট বেধ থেকে হ্রাস করা হয় 6.5 mm to 8 mm to 5.5 mm to 6 মিমি, এবং ঢালাই গতি উপরের সীমা থেকে বৃদ্ধি করা হয় 850 মিমি/মিনিট থেকে 1140 মিমি/মিনিট. মিনিট, ঢালাই এবং ঘূর্ণায়মান প্রক্রিয়াকরণ হার কমাতে, যার ফলে ঢালাই এবং ঘূর্ণায়মান প্লেটের প্রান্ত ক্র্যাকিং হ্রাস করা হয়
(4) ঢালাই এবং ঘূর্ণায়মান billet এর বেধ থেকে হ্রাস করা হয় 6.5 মিমি~8 মিমি থেকে 5.5 মিমি~6 মিমি, যা কোল্ড রোলিং প্রক্রিয়াটিকে আরও অপ্টিমাইজ করতে পারে, মোট ঠান্ডা ঘূর্ণায়মান প্রক্রিয়াকরণ হার কমাতে, ঠান্ডা ঘূর্ণায়মান বল হ্রাস, এবং কোল্ড রোলিং দ্বারা সৃষ্ট প্রান্ত ক্র্যাকিং কমাতে. এভাবে, প্রান্ত ছাঁটাই পরিমাণ 8011 অ্যালুমিনিয়াম খাদ ঠান্ডা ঘূর্ণায়মান থেকে হ্রাস করা হয় 60 mm to 35 মিমি, এবং কোল্ড রোলিং ফলন প্রায় দ্বারা বৃদ্ধি করা হয় 1.5%.
দ্য 3003 অ্যালুমিনিয়াম স্ট্রিপ তৈরি করা হয় 3003 অ্যালুমিনিয়াম মিশ্রণ. দ্য 3 সিরিজ অ্যালুমিনিয়াম মিশ্রণকে অ্যালুমিনিয়াম-ম্যাঙ্গানিজ মিশ্রণও বলা হয়.
হুয়াওয়ে অ্যালুমিনিয়াম একটি বড় মাপের 5052 অ্যালুমিনিয়াম ফয়েল কাঁচামাল প্রস্তুতকারক, সঙ্গে 30 অ্যালুমিনিয়াম ফয়েল উত্পাদন এবং বিক্রয় অভিজ্ঞতার বছর.
এর বৈশিষ্ট্য 3003 অ্যালুমিনিয়াম বৃত্ত এটিকে রান্নার সামগ্রী সহ একাধিক বাজারে ব্যবহারের জন্য আদর্শ করে তোলে, স্বয়ংচালিত এবং আলো শিল্প

5052 অ্যালুমিনিয়াম ডিস্ক একটি আল-এমজি খাদ যা তার চমৎকার জারা প্রতিরোধের জন্য বিখ্যাত, উচ্চ ক্লান্তি শক্তি, এবং উচ্চতর কর্মক্ষমতা.
উচ্চ তাপমাত্রা প্রতিরোধী প্রলিপ্ত অ্যালুমিনিয়াম ফয়েল চমৎকার তাপ স্থিতিশীলতা প্রদান করে, টেকসই সুরক্ষা, এবং চাহিদা অ্যাপ্লিকেশনের জন্য নির্ভরযোগ্য কর্মক্ষমতা.
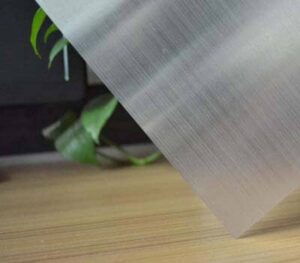
ব্রাশ করা অ্যালুমিনিয়াম প্লেট অ্যালুমিনিয়াম উপাদানের একটি সমতল টুকরো যা একটি ইউনিফর্ম তৈরি করতে ব্রাশিং প্রক্রিয়ার মাধ্যমে চিকিত্সা করা হয়েছে, এর পৃষ্ঠের একদিকের গঠন.
নং 52, ডংমিং রোড, ঝেংঝো, হেনান, চীন
হেনান হুয়াওয়ে অ্যালুমিনিয়াম কো., লিমিটেড, চীন হেনানের বৃহত্তম অ্যালুমিনিয়াম সরবরাহকারীর মধ্যে একটি,আমরা 2001 সালে প্রতিষ্ঠিত, এবং আমাদের আমদানি ও রপ্তানি এবং উচ্চ মানের অ্যালুমিনিয়াম পণ্যগুলিতে সমৃদ্ধ অভিজ্ঞতা রয়েছে
সোম-শনি, 8AM - 5PM
রবিবার: বন্ধ
© কপিরাইট © 2023 হেনান হুয়াওয়ে অ্যালুমিনিয়াম কো., লিমিটেড
সর্বশেষ মন্তব্য
জনাব, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% মিনিট) SIZE:450 X32 X6 MM. আপনার এক 570 EN-AW 1050 ক, পরিমাণ = 3400 কেজি
হ্যালো, আপনি নিম্নলিখিত হিসাবে আইটেম অফার তাই দয়ালু হবে: কয়েল 0,6х1250 (1000)mm EN AW-3105 5tons
হ্যালো, আপনি আমাকে অ্যালুমিনিয়াম প্লেট দিতে পারেন?? আসলে আমার দরকার: 110মিমি x 1700 মিমি x 1700 মিমি 5083 H111 - 21 pcs Next year planed is 177 পিসি
মহান নিবন্ধ. আমি প্রসন্ন ছিলাম, যে আমি এই নিবন্ধটি খুঁজে পেয়েছি. অনেকেই তাই মনে করেন, যে তারা এই বিষয়ে নির্ভরযোগ্য জ্ঞান আছে, কিন্তু এই প্রায়ই ক্ষেত্রে হয় না. তাই আমার আনন্দদায়ক বিস্ময়. আমি অভিভূত. আমি অবশ্যই এই জায়গাটি সুপারিশ করব এবং আরও প্রায়ই ফিরে আসব, নতুন জিনিস দেখতে.
অ্যালুমিনিয়াম ফালা প্রয়োজন