অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালোগুলির শারীরিক এবং রাসায়নিক বৈশিষ্ট্যের কারণে, যেমন শক্তিশালী অক্সিডিজিবিলিটি, কম গলনাঙ্ক (660°C), দ্রুত তাপ পরিবাহিতা, বৃহত্তর লিনিয়ার সম্প্রসারণ সহগ, এবং বড় গলানো সুপ্ত তাপ, এই নিবন্ধটি অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালোগুলির ld ালাই নিয়ে আলোচনা করেছে.
শিল্পের অবিচ্ছিন্ন বিকাশের সাথে, অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালোগুলির প্রক্রিয়াকরণ প্রযুক্তিও দুর্দান্ত অগ্রগতি করেছে.
অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালোগুলির শারীরিক এবং রাসায়নিক বৈশিষ্ট্যের কারণে, যেমন শক্তিশালী অক্সিডিজিবিলিটি, কম গলনাঙ্ক (660°C), দ্রুত তাপ পরিবাহিতা, বৃহত্তর লিনিয়ার সম্প্রসারণ সহগ, এবং বড় গলানো সুপ্ত তাপ, এই নিবন্ধটি অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালোগুলির ld ালাই নিয়ে আলোচনা করেছে.
অ্যালুমিনিয়াম বাতাসে এবং ওয়েল্ডিংয়ের সময় অক্সিডাইজ করা খুব সহজ. উত্পন্ন অ্যালুমিনিয়াম অক্সাইডের একটি উচ্চ গলনাঙ্ক রয়েছে (এর গলনাঙ্কটি 2050 এর চেয়ে বেশি ℃, অ্যালুমিনিয়াম 660 ℃ এর গলনাঙ্কের চেয়ে অনেক বেশি), খুব স্থিতিশীল এবং অপসারণ করা কঠিন.
এটি পিতামাতার উপাদানগুলির গলে যাওয়া এবং সংশ্লেষকে বাধা দেয়. অক্সাইড ফিল্মটির একটি বৃহত নির্দিষ্ট মাধ্যাকর্ষণ রয়েছে এবং এটি পৃষ্ঠে ভাসমান সহজ নয়.
স্ল্যাগ অন্তর্ভুক্তির মতো ত্রুটিগুলি তৈরি করা সহজ, অসম্পূর্ণ ফিউশন, এবং অসম্পূর্ণ অনুপ্রবেশ.
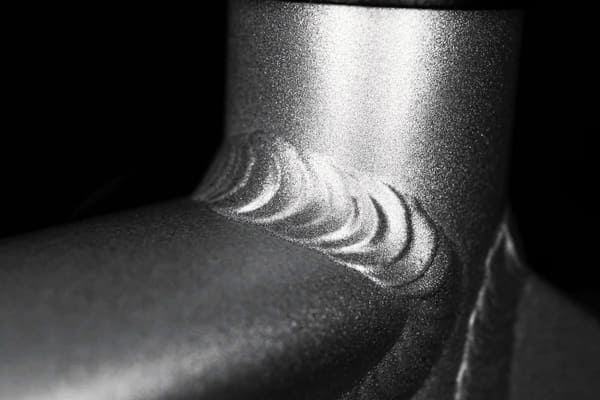
অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালোগুলির ld ালাই
অ্যালুমিনিয়ামের সারফেস অক্সাইড ফিল্ম এবং প্রচুর পরিমাণে আর্দ্রতার শোষণ সহজেই ওয়েল্ডে ছিদ্র তৈরি করতে পারে.
ওয়েল্ডিং পরিবেশের জন্য প্রয়োজনীয়তাগুলি মূলত ওয়েল্ডে ছিদ্রগুলির উত্পাদন রোধ করা.
যখন আপেক্ষিক আর্দ্রতা তার চেয়ে বেশি হয় 85% বা পরিবেষ্টিত তাপমাত্রা কম, খাঁজ দ্বারা শোষিত ঘনীভূত জলের কারণে ওয়েল্ডে ছিদ্রগুলির প্রবণতা তীব্রভাবে বৃদ্ধি পাবে, ওয়েল্ডিং তারের পৃষ্ঠ এবং গ্যাস পাইপলাইনের অভ্যন্তরীণ প্রাচীর.
আপেক্ষিক আর্দ্রতার চেয়ে কম সীমাবদ্ধ করুন 80%, এবং পরিবেষ্টিত তাপমাত্রা 5 ℃ এর চেয়ে কম হওয়া উচিত নয়.
যদি এটি বিধিবিধানকে ছাড়িয়ে যায়, উপযুক্ত প্রতিরক্ষামূলক ব্যবস্থা নেওয়া উচিত.
(আপেক্ষিক আর্দ্রতা এবং পরিবেষ্টিত তাপমাত্রা ওয়েল্ডমেন্ট থেকে 500-1000 মিমি মধ্যে পরিমাপ করা হয়).
বহিরঙ্গন নির্মাণে, অ্যামোনিয়া আর্ক ওয়েল্ডিংয়ের সময় আর্গন গ্যাসকে উড়িয়ে দেওয়া থেকে বিরত রাখতে সাধারণত একটি উইন্ডশীল্ড স্থাপন করা উচিত, যা গ্যাস সুরক্ষা প্রভাবকে প্রভাবিত করবে এবং ওয়েল্ডিংকে মসৃণভাবে এগিয়ে যেতে সক্ষম করবে.
ওয়েল্ডিংয়ের আগে, ওয়েল্ড অবস্থানটি রাসায়নিক এবং যান্ত্রিক পদ্ধতি দ্বারা কঠোরভাবে চিকিত্সা করা উচিত.
ছিদ্র এবং অবিচ্ছিন্ন ওয়েল্ডগুলির মতো ত্রুটিগুলি রোধ করার জন্য ওয়েল্ডিং ওয়্যার এবং খাঁজের পৃষ্ঠের অক্সাইড ফিল্মের সুস্পষ্ট গুণটি অত্যন্ত গুরুত্বপূর্ণ.
খাঁজের 30-50 মিমি সীমার মধ্যে তেল এবং অক্সাইড ফিল্মটি সরানো হয়েছে.
পরিষ্কারের ক্রম এবং পদ্ধতি নিম্নরূপ: পৃষ্ঠের তেল অপসারণ করতে অ্যাসিটোন বা কার্বন টেট্রাক্লোরাইডের মতো জৈব দ্রাবকগুলি ব্যবহার করুন, এবং খাঁজের উভয় পক্ষের পরিষ্কারের পরিসীমা 50 মিমি এর চেয়ে কম হওয়া উচিত নয়.
ওয়েল্ডিং ওয়্যারটি রাসায়নিক পদ্ধতি দ্বারাও পরিষ্কার করা হয়.
রাসায়নিক পরিষ্কার করা হয় ভিজিয়ে রাখা 5-10% প্রায় 70 ℃ এ সোডিয়াম হাইড্রোক্সাইড দ্রবণ 30-60 সেকেন্ড, বা ভিজিয়ে 5-10% 35 জে-ফ্যালকন কয়েনগুলির জন্য ঘরের তাপমাত্রায় সোডিয়াম হাইড্রক্সাইড দ্রবণ.
তারপরে প্রায় ভিজিয়ে রাখুন 15% এইচএনও (সাধারণ তাপমাত্রা) প্রায় জন্য 2 মিনিট এবং তারপরে গরম জল দিয়ে ধুয়ে ফেলুন.
বা ঠান্ডা জল দিয়ে ধুয়ে ফেলুন.
তারপরে এটি পুরোপুরি শুকিয়ে দিন.
ওয়েল্ডিং ওয়্যারগুলির জন্য যা নির্ভরযোগ্যভাবে পৃষ্ঠের চিকিত্সা করা হয়েছে এবং অক্সিডাইজড বা দূষিত হয়নি, উপরের চিকিত্সার আর প্রয়োজন নেই এবং সেগুলি সরাসরি ব্যবহার করা যেতে পারে.
পরিষ্কার খাঁজ এবং ld ালাই তারের ওয়েল্ডিংয়ের আগে দূষিত হওয়া উচিত নয়.
যদি কার্যকর প্রতিরক্ষামূলক ব্যবস্থা না থাকে, ওয়েল্ডিং এর মধ্যে সম্পন্ন করা উচিত 24 ঘন্টার, অন্যথায় এটি আবার পরিষ্কার করা উচিত.
প্রক্রিয়াজাত খাঁজের পৃষ্ঠটি সমতল, বার্স এবং ফ্ল্যাশ ছাড়া.
খাঁজ ফর্মটি ভি-আকৃতির, ভোঁতা প্রান্ত ছাড়া, এবং খাঁজ কোণটি সাধারণত 70-75 °.
বিভিন্ন প্রাচীরের বেধের বাট ওয়েল্ডিংয়ের 140 মিমি একটি রূপান্তর বিভাগ থাকা উচিত.
খাঁজ এবং কাছাকাছি পৃষ্ঠ ফাইল করা যেতে পারে, স্ক্র্যাপড, মিলে বা একটি দিয়ে পরিষ্কার করা মরিচা রোধক স্পাত ধাতব লাস্টার উন্মুক্ত না হওয়া পর্যন্ত প্রায় 0.2 মিমি তারের ব্রাশ.
উভয় পক্ষের পরিষ্কারের পরিসীমা খাঁজের প্রান্ত থেকে 30 মিমি এর চেয়ে কম হওয়া উচিত. ব্যবহৃত সরঞ্জামগুলি নিয়মিত হ্রাস করা উচিত.
জারণ রোধে ld ালাইয়ের সময় সুরক্ষা জোরদার করুন.
যখন টুংস্টেন জড় গ্যাস ld ালাই, ক্যাথোড পরিষ্কারের মাধ্যমে অক্সাইড ফিল্মটি অপসারণ করতে এসি শক্তি ব্যবহার করুন.
যখন গ্যাস ওয়েল্ডিং, অক্সাইড ফিল্মটি সরিয়ে দেয় এমন ফ্লাক্স ব্যবহার করুন.
গ্যাস ld ালাইয়ের জন্য ব্যবহৃত ফ্লাক্স হ'ল ক্লোরাইড এবং পটাসিয়ামের মতো উপাদানগুলির ফ্লোরাইড, সোডিয়াম, লিথিয়াম, এবং ক্যালসিয়াম, যা অক্সাইড ফিল্ম অপসারণ করতে পারে.
যখন ঘন প্লেটগুলি ld ালাই, ld ালাই তাপ বাড়ানো যেতে পারে.
উদাহরণস্বরূপ, হিলিয়াম আর্কে উচ্চ তাপ রয়েছে, এবং হিলিয়াম বা আর্গন-হেলিয়াম মিশ্র গ্যাস সুরক্ষা ব্যবহৃত হয়, বা একটি বৃহত আকারের গলানো ইলেক্ট্রোড গ্যাস ield ালাই ওয়েল্ডিং ব্যবহার করা হয়.
সরাসরি বর্তমান ইতিবাচক সংযোগের ক্ষেত্রে, ক্যাথোড পরিষ্কারের প্রয়োজন নেই.
অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালোগুলির সম্প্রসারণ সহগ কার্বন ইস্পাত এবং লো-অ্যালয় স্টিলের তুলনায় প্রায় দ্বিগুণ.
দৃ ification ়তার সময় অ্যালুমিনিয়ামের ভলিউম সঙ্কুচিত হার বড়, এবং ওয়েল্ডমেন্টগুলির বিকৃতি এবং চাপ বড়.
অতএব, ওয়েল্ডিং বিকৃতি রোধের ব্যবস্থাগুলি প্রয়োজন.
যখন অ্যালুমিনিয়াম ওয়েল্ডিং গলিত পুলটি শক্ত হয়, সঙ্কুচিত গহ্বর, সঙ্কুচিত, তাপ ফাটল এবং উচ্চ অভ্যন্তরীণ চাপ সহজেই উত্পন্ন হয়.
উৎপাদন, তাপীয় ফাটলগুলির সংঘটন রোধ করতে ওয়েল্ডিং তারের রচনা এবং ld ালাই প্রক্রিয়াটি সামঞ্জস্য করার ব্যবস্থা গ্রহণ করা যেতে পারে.
উত্পাদন অভিজ্ঞতা অনুযায়ী, সিলিকন সামগ্রী সহ ওয়েল্ডিং ওয়্যার 4.5% প্রতি 6% আরও ভাল ক্র্যাক প্রতিরোধের থাকবে.
অ্যালুমিনিয়ামের আলো এবং তাপ প্রতিফলিত করার শক্তিশালী ক্ষমতা রয়েছে.
শক্ত থেকে তরল পরিবর্তিত হলে কোনও স্পষ্ট রঙ পরিবর্তন হয় না.
ওয়েল্ডিংয়ের সময় গলে যাওয়া রাষ্ট্রের বিচার করা কঠিন.
উচ্চ-তাপমাত্রার অ্যালুমিনিয়ামের শক্তি খুব কম, এবং গলিত পুল সমর্থন করা কঠিন, যা পতন এবং বার্ন-থ্রো হতে সহজ.
এই সমস্যার ঘটনাটি এড়াতে ব্যাক প্যাড পদ্ধতিটি গ্রহণ করা যেতে পারে.
অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালোগুলি তরল অবস্থায় প্রচুর পরিমাণে হাইড্রোজেন দ্রবীভূত করতে পারে, তবে প্রায় শক্ত অবস্থায় দ্রবীভূত হয় না.
ওয়েল্ডিং গলিত পুলের দৃ ification ়করণ এবং শীতলকরণ প্রক্রিয়াতে, হাইড্রোজেনের উপচে পড়ার কোনও সময় নেই, এবং হাইড্রোজেন ছিদ্রগুলি সহজেই গঠিত হয়.
আর্ক কলাম বায়ুমণ্ডলে আর্দ্রতা, ওয়েল্ডিং উপাদান এবং পিতামাতার উপাদানগুলির পৃষ্ঠের উপর অক্সাইড ফিল্ম দ্বারা সংশ্লেষিত আর্দ্রতা সমস্ত ওয়েল্ডে হাইড্রোজেনের উত্স.
অতএব, ছিদ্রগুলির গঠন রোধ করতে হাইড্রোজেনের উত্স অবশ্যই কঠোরভাবে নিয়ন্ত্রণ করতে হবে.
খাঁজ প্রসেসিং মেকানিকাল প্রসেসিং পদ্ধতি গ্রহণ করে.
প্রক্রিয়াজাত খাঁজের পৃষ্ঠটি সমতল হওয়া উচিত, বার্স এবং ফ্ল্যাশ ছাড়া.
খাঁজ ফর্ম এবং আকার যৌথ ধরণের উপর ভিত্তি করে হওয়া উচিত, পিতামাতার উপাদান বেধ, ld ালাই অবস্থান, ওয়েল্ডিং পদ্ধতি, প্যাড এবং ব্যবহারের শর্তগুলির উপস্থিতি বা অনুপস্থিতি.
প্যাড স্টেইনলেস স্টিল দিয়ে তৈরি করা যেতে পারে, কার্বন ইস্পাত, তামা প্লেট, গ্রাফাইট প্লেট এবং অন্যান্য উপকরণ যা ওয়েল্ডের মানের উপর বিরূপ প্রভাব ফেলে না.
মিসিলাইনমেন্টটি নিম্নলিখিত বিধিগুলি মেনে চলতে হবে:
যখন প্রাচীরের বেধ s≤5 মিমি, B≤0.5 মিমি
প্রাচীরের বেধ যখন এস>5 মিমি, B≤0.1 মিমি এবং বি 2 মিমি
যখন প্রাচীরের বেধ s≤5 মিমি, B≤0.5 মিমি
প্রাচীরের বেধ যখন এস>5 মিমি, B≤0.1 মিমি এবং বি 2 মিমি
ওয়েল্ড রিং B≤0.2 মিমি এবং বি 5 মিমি
ওয়েল্ডমেন্ট জুটি খাঁজের ভিতরে খাঁজ বা স্পট স্থির করে স্পট ওয়েল্ড করা যেতে পারে.
পজিশনিং ওয়েল্ড ওয়েল্ড করার সময়, নির্বাচিত ld ালাই তারের সাথে পিতামাতার উপাদানগুলির সাথে মেলে.
পজিশনিং ওয়েল্ডের উপযুক্ত দৈর্ঘ্য থাকা উচিত, এটির পর্যাপ্ত শক্তি রয়েছে এবং ld ালাই প্রক্রিয়া চলাকালীন ক্র্যাক হবে না তা নিশ্চিত করার জন্য স্পেসিং এবং উচ্চতা.
যদি ত্রুটিগুলি পজিশনিং ওয়েল্ডে পাওয়া যায়, তাদের সময়মতো পরিচালনা করা উচিত.
আনুষ্ঠানিক ওয়েল্ডের অংশ হিসাবে মূল পজিশনিং ওয়েল্ডের জন্য, এর পৃষ্ঠের কালো উপাদান এবং অক্সাইড ফিল্মটিও অপসারণ করা উচিত, এবং দুটি প্রান্ত একটি মৃদু ope ালে ছাঁটাই করা উচিত.
পজিশনিং প্লেটটি সরিয়ে দেওয়ার সময় পিতামাতার উপাদানগুলি ক্ষতিগ্রস্থ হওয়া উচিত নয়.
অপসারণের পরে, অবশিষ্ট ওয়েল্ড মাংসটি পিতামাতার উপাদানের পৃষ্ঠের সাথে ফ্লাশ করার জন্য পালিশ করা উচিত.
ক. ম্যানুয়াল টুংস্টেন জড় গ্যাস আর্ক ওয়েল্ডিং এসি পাওয়ার সাপ্লাই ব্যবহার করা উচিত.
গলানো ইলেক্ট্রোড আর্গন আর্ক ওয়েল্ডিং ডিসি পাওয়ার সাপ্লাই ব্যবহার করা উচিত, এবং ওয়েল্ডিং ওয়্যারটি ইতিবাচক ইলেক্ট্রোডের সাথে সংযুক্ত হওয়া উচিত.
খ. যাতে ld ালাইয়ের বিকৃতি হ্রাস করার জন্য, একটি যুক্তিসঙ্গত ld ালাই পদ্ধতি এবং ক্রম গ্রহণ করা উচিত.
বা অনমনীয় স্থিরকরণ, এবং সঙ্কুচিত মার্জিনটি আগে থেকেই বিবেচনা করা উচিত.
গ. আনুষ্ঠানিক ld ালাই আগে, পরীক্ষার প্লেটে একটি সার্ফেসিং পরীক্ষা করা যেতে পারে, এবং প্রক্রিয়া পরামিতিগুলি সামঞ্জস্য করা যেতে পারে. কোনও ছিদ্র নেই তা নিশ্চিত করার পরে, আনুষ্ঠানিক ld ালাই করা যেতে পারে.
ডি. ওয়েল্ডের ভাল অনুপ্রবেশ এবং ফিউশন নিশ্চিত করার শর্তে, ওয়েল্ডিং প্রক্রিয়া বিধিমালার দ্বারা অনুমোদিত পরিসরের মধ্যে উচ্চ কারেন্ট এবং দ্রুত ld ালাই গতি যতটা সম্ভব ব্যবহার করা উচিত.
ওয়েল্ডিং তারের পার্শ্বীয় সুইং প্রশস্ততা তার ব্যাসের তিনগুণ অতিক্রম করা উচিত নয়.
ই. যদি বিশেষ প্রয়োজন না হয়, ওয়েল্ডিং ওয়েল্ডিংয়ের আগে প্রিহিট করা হয় না.
যখন মাল্টি-লেয়ার ওয়েল্ডিং, ইন্টারলেয়ারের তাপমাত্রা যতটা সম্ভব কম হওয়া উচিত, সাধারণত 100 ℃ এর চেয়ে বেশি নয়.
চ. টুংস্টেন জড় গ্যাস ld ালাইয়ের সময়, ওয়েল্ডিং তারের শেষটি ওয়েল্ডিংয়ের সময় আরগন সুরক্ষা অঞ্চল ছেড়ে যাওয়া উচিত নয়, এবং খাওয়ানোর সময় ওয়েল্ডিং ওয়্যার এবং ওয়েল্ড পৃষ্ঠের মধ্যবর্তী কোণটি প্রায় 15 ° হওয়া উচিত.
ওয়েল্ডিং বন্দুক এবং ld ালাই পৃষ্ঠের মধ্যবর্তী কোণটি 80 ° এবং 90 ° এর মধ্যে বজায় রাখা উচিত.
উল্লম্ব ld ালাই এবং অনুভূমিক ld ালাই পজিশনের জন্য 4RAM এর চেয়ে কম নয়, যখন শর্তগুলি অনুমতি দেয়, নীচের স্তরটি ওয়েল্ডিং ডাবল-পার্শ্বযুক্ত সিঙ্ক্রোনাস আর্গন আর্ক ওয়েল্ডিং প্রক্রিয়া গ্রহণ করতে পারে.
ছ. ওয়েল্ডিংয়ের সময়, ওয়েল্ড স্তরগুলির মধ্যে অক্সাইড ফিল্ম, অতিরিক্ত ld ালাই মাংস এবং অন্যান্য ld ালাই ত্রুটিগুলি মুছে ফেলতে হবে.
ডাবল-পার্শ্বযুক্ত ld ালাই বা নীচের ld ালাইয়ের জন্য ওয়েল্ডগুলির জন্য যার জন্য রুট পরিষ্কারের প্রয়োজন, ওয়েল্ড রুটটি যান্ত্রিকভাবে পরিষ্কার করা উচিত.
এইচ. অ্যালুমিনিয়াম আর্ক স্টার্টার প্লেট এবং লিড-আউট প্লেটগুলি অনুদৈর্ঘ্য ওয়েল্ডের উভয় প্রান্তে ইনস্টল করা উচিত.
অনুদৈর্ঘ্য রিং ওয়েল্ডের আর্ক পিট পরিষ্কার করার পরে, ওয়েল্ডিং চালিয়ে যাওয়ার সময় আর্ক স্টার্টার প্লেটে আর্কটি জ্বলানোর পরামর্শ দেওয়াও পরামর্শ দেওয়া হয়, এবং ওয়েল্ডিংয়ের আগে চাপটি ধীরে ধীরে পোড়া পর্যন্ত অপেক্ষা করুন.
আমি. যখন অগ্রভাগের সাথে ছড়িয়ে ছিটিয়ে থাকে যা স্পষ্টতই আর্গন গ্যাসের প্রবাহকে বাধা দেয়, স্প্যাটারগুলি অপসারণ করতে হবে বা অগ্রভাগ অবশ্যই প্রতিস্থাপন করতে হবে.
যখন টংস্টেন টিপটি দূষিত হয় বা একটি অনিয়মিত আকার থাকে, এটি অবশ্যই মেরামত বা প্রতিস্থাপন করা উচিত.
পৃষ্ঠতল পরিষ্কার এবং মেশিনিং পদ্ধতি অনুযায়ী পরিচালিত হবে 1.3 এবং 1.5 বিভাগে 1 এই নিবন্ধ.
সাধারণত, যখন একটি বেধ সঙ্গে প্লেট ওয়েল্ডিং 3-4 মিমি, এটি একটি ক্র্যাক করা প্রয়োজন হয় না, এবং একটি স্তর একবারে ld ালাই করা যেতে পারে.
যখন প্লেটের বেধ হয় 5-6 মিমি, একটি খাঁজ তৈরি করা প্রয়োজন, এবং একক-পার্শ্বযুক্ত ld ালাই এবং ডাবল-পার্শ্বযুক্ত গঠন প্রয়োজন.
অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালোগুলির শক্তি উচ্চ তাপমাত্রায় খুব কম, এবং তরল অ্যালুমিনিয়ামের তরলতা ভাল. বিশেষত যখন অক্স্যাসিটিলিন গ্যাস ওয়েল্ডিং দ্বারা ওয়েল্ডিং, তাপমাত্রা বেশি এবং হিটিং রেঞ্জটি বড়, এবং ld ালাই ধাতু ধসের ঝুঁকিতে থাকে.
যখন একটি বেধ সঙ্গে প্লেট ওয়েল্ডিং 3-4 মিমি, পিছনে একটি প্যাড যুক্ত করা দরকার, এবং প্যাড উপাদান কার্বন ইস্পাত প্লেট দিয়ে তৈরি করা যেতে পারে.
যখন প্লেটের বেধ হয় 5-6 মিমি, একটি খাঁজ তৈরি করা প্রয়োজন, এবং যখন ওয়েল্ডিং একক-পার্শ্বযুক্ত ld ালাই এবং ডাবল-পার্শ্বযুক্ত গঠন, বিপরীত দিকের গঠনটি নিশ্চিত করতে পিছনে একটি বৃত্তাকার খাঁজযুক্ত একটি প্যাড পিছনে যুক্ত করা দরকার.
প্যাড উপাদানের বেধ 12 মিমি বেশি হওয়া উচিত, ওয়েল্ডিংয়ের সময় উত্তপ্ত হয়ে গেলে প্যাডটি সহজেই বিকৃত করা উচিত নয়.
3-4 মিমি পুরু ld ালাইয়ের জন্য কোনও প্রিহিটিংয়ের প্রয়োজন নেই অ্যালুমিনিয়াম প্লেট.
যখন প্লেটের বেধ 5-6 মিমি হয়, এটি যথাযথভাবে প্রিহিট করা যেতে পারে, তবে তাপমাত্রা খুব বেশি হওয়া উচিত নয়, প্রায় 100 ℃ যথেষ্ট.
যখন গ্যাস ওয়েল্ডিং, অক্সাইড ফিল্মটি সরিয়ে দেয় এমন একটি ফ্লাক্স ব্যবহার করুন.
গ্যাস ld ালাইয়ের জন্য ব্যবহৃত ফ্লাক্স হ'ল ক্লোরাইড এবং পটাসিয়ামের মতো উপাদানগুলির ফ্লোরাইড, সোডিয়াম, লিথিয়াম, এবং ক্যালসিয়াম, যা অক্সাইড ফিল্ম অপসারণ করতে পারে.
অ্যালুমিনিয়াম বারের উপাদানটির সাথে মেলে ld ালাইয়ের তারটি নির্বাচন করা উচিত.
অ্যালুমিনিয়ামের আলো এবং তাপ প্রতিফলিত করার শক্তিশালী ক্ষমতা রয়েছে. শক্ত থেকে তরল পরিবর্তিত হলে কোনও স্পষ্ট রঙ পরিবর্তন হয় না. ওয়েল্ডিংয়ের সময় গলে যাওয়া রাষ্ট্রের বিচার করা কঠিন. উচ্চ-তাপমাত্রার অ্যালুমিনিয়ামের শক্তি খুব কম, এবং গলিত পুল সমর্থন করা কঠিন, যা পতন এবং বার্ন-থ্রো হতে সহজ.
গরম করার সময়, ওয়েল্ডিং ওয়্যারটি ওয়েল্ডমেন্টের পৃষ্ঠে ক্রমাগত সরানো উচিত. একবার গলে, মাঝখানে বিরতি না দিয়ে অবিচ্ছিন্ন ld ালাই অবিলম্বে সম্পাদন করা উচিত.
ওয়েল্ডিংয়ের গতি দ্রুত হওয়া উচিত, এবং ওয়েল্ডিং ওয়্যার খাওয়ানোর গতি বজায় রাখা উচিত. ওয়েল্ডিং অগ্রভাগটি ওয়েল্ডের চারপাশে একটি বৃত্তাকার গতি তৈরি করা উচিত. ওয়েল্ডিং ওয়্যারটি নীচের দিকে খাওয়ানো হয়েছে, তরল ধাতু ইউনিফর্ম তৈরি করতে এটি ট্যাঙ্কে আলোড়িত করা উচিত.
ওয়েল্ড এবং ওয়েল্ডিংয়ের পরে আশেপাশের অবশিষ্টাংশের ফ্লাক্স এবং ওয়েল্ডিং স্ল্যাগ অ্যালুমিনিয়াম পৃষ্ঠের প্যাসিভেশন ফিল্মটি ধ্বংস করবে, এবং কখনও কখনও অ্যালুমিনিয়াম অংশগুলি red, সুতরাং তাদের পরিষ্কার করা উচিত.
সাধারণত, এটি গরম জল ফ্লাশিং বা স্টিম ব্লাউিংয়ের মতো সহজ পদ্ধতি দ্বারা পরিষ্কার করা যেতে পারে.
অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালো প্রসেসিং শিল্পের প্রসারণের সাথে, ওয়েল্ডিং প্রযুক্তি ক্রমাগত উন্নতি এবং উদ্ভাবন করছে. ব্যবহারকারীরা উত্পাদন প্রয়োজন অনুযায়ী বিভিন্ন প্রক্রিয়া পদ্ধতি চয়ন করতে পারেন.
অ্যালুমিনিয়াম অ্যালো উপকরণগুলির বৈশিষ্ট্যগুলি এবং প্রক্রিয়া পদ্ধতিগুলি সম্পূর্ণরূপে বোঝা এবং বোঝার মাধ্যমে এবং নির্দিষ্ট ব্যবস্থা গ্রহণ করে, অ্যালুমিনিয়াম খাদ উপকরণগুলির ld ালাই ভালভাবে সম্পন্ন করা যেতে পারে.
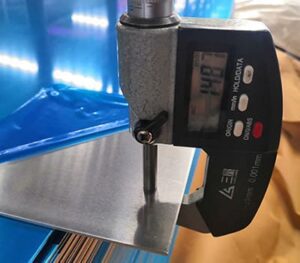
3A21 অ্যালুমিনিয়াম প্লেট একটি Al-Mn সিরিজের অ্যালুমিনিয়াম খাদ, যা ঝালাইযোগ্য LF21 অ্যালুমিনিয়াম খাদের অন্তর্গত এবং এর চমৎকার অ্যান্টি-জং বৈশিষ্ট্যের জন্য পরিচিত.

কুকওয়্যার বটমগুলির জন্য অ্যালুমিনিয়াম বৃত্তকে সাধারণত বলা হয় "অ্যালুমিনিয়াম ডিস্ক" বা "অ্যালুমিনিয়াম ডিস্ক।" এগুলি অ্যালুমিনিয়ামের বৃত্তাকার অংশ যা ব্যবহার করা যেতে পারে কারণ বিভিন্ন ধরণের রান্নার পাত্রের বেস বা পিছনে, যার মধ্যে পাত্র রয়েছে, প্যান, এবং স্ট্রেন কুকার.

প্রিমিয়াম পান 3004 অ্যালুমিনিয়াম ফয়েল দুবাই, প্যাকেজিংয়ের জন্য উপযুক্ত, নির্মাণ, এবং শিল্প অ্যাপ্লিকেশন. লাইটওয়েট, জারা প্রতিরোধী, এবং অত্যন্ত টেকসই!
প্রিমিয়াম অ্যালুমিনিয়াম ফয়েল স্তরিত পলিয়েস্টার ফিল্ম অসামান্য আর্দ্রতা প্রদান করে, অক্সিজেন, এবং হালকা বাধা বৈশিষ্ট্য. ফার্মাসিউটিক্যাল জন্য আদর্শ, খাদ্য, ইলেকট্রনিক্স, এবং শিল্প প্যাকেজিং

5052 অ্যালুমিনিয়াম ডিস্ক একটি আল-এমজি খাদ যা তার চমৎকার জারা প্রতিরোধের জন্য বিখ্যাত, উচ্চ ক্লান্তি শক্তি, এবং উচ্চতর কর্মক্ষমতা.
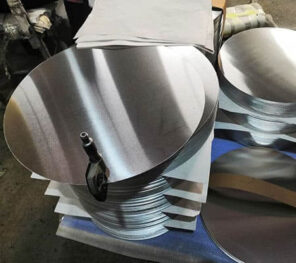
বহুমুখী অ্যালুমিনিয়াম চেনাশোনা এবং ডিস্কের জন্য চীন অ্যালুমিনিয়াম অ্যালয় ডিস্ক সরবরাহকারীর সাথে অংশীদার. হুয়াওয়ে অ্যালুমিনিয়াম একটি বিস্তৃত অ্যালুমিনিয়াম পণ্য পোর্টফোলিও অফার করে, রপ্তানি অভিজ্ঞতা, এবং শিল্প এবং আলংকারিক অ্যাপ্লিকেশনের জন্য কাস্টমাইজড সমাধান.
নং 52, ডংমিং রোড, ঝেংঝো, হেনান, চীন
হেনান হুয়াওয়ে অ্যালুমিনিয়াম কো., লিমিটেড, চীন হেনানের বৃহত্তম অ্যালুমিনিয়াম সরবরাহকারীর মধ্যে একটি,আমরা 2001 সালে প্রতিষ্ঠিত, এবং আমাদের আমদানি ও রপ্তানি এবং উচ্চ মানের অ্যালুমিনিয়াম পণ্যগুলিতে সমৃদ্ধ অভিজ্ঞতা রয়েছে
সোম-শনি, 8AM - 5PM
রবিবার: বন্ধ
© কপিরাইট © 2023 হেনান হুয়াওয়ে অ্যালুমিনিয়াম কো., লিমিটেড
সর্বশেষ মন্তব্য
জনাব, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% মিনিট) SIZE:450 X32 X6 MM. আপনার এক 570 EN-AW 1050 ক, পরিমাণ = 3400 কেজি
হ্যালো, আপনি নিম্নলিখিত হিসাবে আইটেম অফার তাই দয়ালু হবে: কয়েল 0,6х1250 (1000)mm EN AW-3105 5tons
হ্যালো, আপনি আমাকে অ্যালুমিনিয়াম প্লেট দিতে পারেন?? আসলে আমার দরকার: 110মিমি x 1700 মিমি x 1700 মিমি 5083 H111 - 21 pcs Next year planed is 177 পিসি
মহান নিবন্ধ. আমি প্রসন্ন ছিলাম, যে আমি এই নিবন্ধটি খুঁজে পেয়েছি. অনেকেই তাই মনে করেন, যে তারা এই বিষয়ে নির্ভরযোগ্য জ্ঞান আছে, কিন্তু এই প্রায়ই ক্ষেত্রে হয় না. তাই আমার আনন্দদায়ক বিস্ময়. আমি অভিভূত. আমি অবশ্যই এই জায়গাটি সুপারিশ করব এবং আরও প্রায়ই ফিরে আসব, নতুন জিনিস দেখতে.
অ্যালুমিনিয়াম ফালা প্রয়োজন