در این مقاله, 8011 روکش های نورد ریخته گری برای تولید ورق های آلومینیومی برای درب بطری ها استفاده می شود, و اثرات فرآیندهای بازپخت همگن و بازپخت میانی بر خواص محصول بررسی شده است..
در این مقاله, 8011 روکش های نورد ریخته گری برای تولید ورق های آلومینیومی برای درب بطری ها استفاده می شود, و اثرات فرآیندهای بازپخت همگن و بازپخت میانی بر خواص محصول بررسی شده است..
نتایج نشان میدهد که ورقهای آلومینیومی درب بطری که نیازهای مشتری را برآورده میکنند، میتوانند از روکشهای نورد ریختهگری با اتخاذ فرآیندهای بازپخت همگن سازی مناسب تولید شوند..
با توجه به ویژگی های ذاتی فرآیند ریخته گری نورد, صفحات نورد ریخته گری ناهمسانگردی آشکاری را نشان می دهند, که کاربرد آنها را در محصولات کشش عمیق محدود می کند.
در این اثر, یک فرآیند بازپخت همگن سازی منطقی برای کاهش تفکیک ترکیب و ناهمسانگردی اتخاذ شده است. 8011 صفحات نورد ریخته گری ناشی از فرآیند ریختگی نورد و بهینه سازی ریزساختار داخلی.
همراه با بازپخت میانی مناسب و کاهش سرد معقول پاس نورد نهایی در پردازش بعدی, نسبت بافت های مختلف در ورق ها متعادل است, ناهمسانگردی مواد کاهش می یابد, و ورق های آلومینیومی درب بطری که الزامات کشش عمیق را برآورده می کنند با موفقیت ساخته می شوند.
ماده اولیه است 8011 کلاف نورد ریخته گری با ضخامت خالی اولیه 6.0-6.5 میلی متر, و ضخامت تمام شده هدف محصول می باشد 0.21 میلی متر.
اندازه دانه های کلاف های نورد ریخته گری باید به درجه برسد 1.
ترکیب شیمیایی 8011 آلیاژ برای درب بطری (کسر جرمی, %)
| عنصر | Si | آهن | مس | منگنز | میلی گرم | از | ناخالصی منفرد | ناخالصی کل | ال |
| محتوا | 0.500.90 ~ | 0.6~ 1.0 | ≤0.1 | ≤0.2 | ≤0.05 | ≤0.1 | ≤0.05 | ≤0.15 | تعادل |
دارای پاس نورد سرد ثابت, دمای بازپخت همگن و بازپخت میانی به عنوان پارامترهای متغیر تنظیم شده است. مسیر کامل فرآیند به شرح زیر است:
ریخته گری نورد خالی → نورد سرد به 3.8 میلی متر → بازپخت همگن → نورد سرد به 0.43 میلی متر → بازپخت میانی → نورد سرد تا ضخامت تمام شده 0.21 میلی متر
سه طرح فرآیند مقایسه ای طراحی شده است:
طرح 1: همگن سازی در 480 درجه سانتیگراد برای 4 ساعت برای 3.8 صفحات با ضخامت میلی متر; بازپخت میانی در 360 درجه سانتیگراد برای 2 ساعت برای 0.43 نوارهای میلی متری
طرح 2: همگن سازی در 480 درجه سانتیگراد برای 4 ساعت برای 3.8 صفحات با ضخامت میلی متر; بازپخت میانی در 280 درجه سانتیگراد برای 2 ساعت برای 0.43 نوارهای میلی متری
طرح 3: همگن سازی در 530 درجه سانتیگراد برای 4 ساعت برای 3.8 صفحات با ضخامت میلی متر; بازپخت میانی در 320 درجه سانتیگراد برای 2 ساعت برای 0.43 نوارهای میلی متری
استحکام کششی \(R_m), ازدیاد طول A و نرخ گوشواره e نمونه ها پس از بازپخت میانی و محصولات نهایی مطابق با استانداردهای ملی آزمایش می شوند..
ورق های تمام شده تولید شده توسط سه طرح برای آزمایش کشش فنجان به مشتریان تحویل داده می شود, و فرآیند تولید صنعتی بهینه بر اساس بازخورد عملی مهر زنی تعیین می شود.
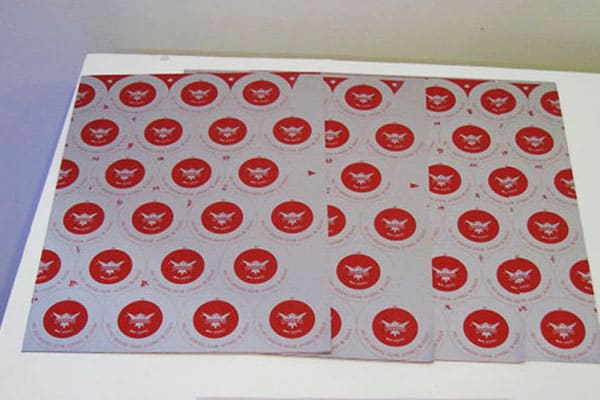
نمونه های نورد سرد به 0.43 میلی متر در یک کوره جعبه ای آنیل می شوند (پس از رسیدن به دمای تنظیم شده در کوره قرار دهید, زمان برگزاری: 2-4 ساعت) برای آزمایش خواص مکانیکی و ویژگی های گوش.
خواص واقعی پس از بازپخت متوسط
| طرح فرآیند | استحکام کششی \(R_m) (MPa) | کشیدگی A (%) | Earing Rate e (%) | جهت گوشواره |
| طرح 1 | 95 | 28 | 10 | 0°/90 درجه |
| طرح 2 | 93 | 30 | 8.9 | 0°/90 درجه |
| طرح 3 | 90 | 36 | 4.9 | 0°/90 درجه |
پس از بازپخت متوسط, نوارها به ضخامت تمام شده نورد سرد می شوند 0.21 میلی متر با کاهش سرمای تقریباً 51%.
داده های عملکرد مکانیکی و گوشواره محصولات نهایی به شرح زیر است.
خواص محصولات نهایی
| طرح فرآیند | جهت نمونه گیری | \(R_m) (MPa) | آ (%) | Earing Rate e (%) | جهت گوشواره |
| طرح 1 | 0درجه | 146 | 2.2 | 8.9 | 0°/90 درجه |
| 45درجه | 154 | 2.8 | |||
| 90درجه | 156 | 2.1 | |||
| طرح 2 | 0درجه | 154 | 2.8 | 8.0 | 0°/90 درجه |
| 45درجه | 164 | 1.8 | |||
| 90درجه | 162 | 1.6 | |||
| طرح 3 | 0درجه | 145 | 2.8 | 2.2 | 0°/90 درجه |
| 45درجه | 150 | 2.0 | |||
| 90درجه | 156 | 2.0 |
نتایج آزمایش مشتری
| طرح فرآیند | عملکرد طراحی جام مشتری |
| طرح 1 | آزمایش آزمایشی انجام نشده است |
| طرح 2 | ترک خوردن در هنگام مهر زنی رخ می دهد |
| طرح 3 | نرخ واقعی گوش < 3%, عملکرد فرم دهی عالی, برآورده کردن الزامات تولید درب بطری |
نتیجه گیری آزمون: محصولات نهایی طرح 1 و طرح 2 همگن شده در 480 درجه سانتی گراد نرخ گوش نزدیک به 10%, عدم برآوردن الزامات کشش عمیق برای درب بطری ها.
محصولات نهایی طرح 3 همگن شده در 530 درجه سانتی گراد نرخ گوش حدودی دارند 5% بدون ترک خوردگی مهر زنی, و به چندین تولید کننده درب بطری در تولید انبوه عرضه شده است.
رفتار گوش دادن از ورق آلومینیوم بافت کریستالی داخلی بر آن غالب است.
نورد سرد باعث ایجاد بافت های تغییر شکل می شود, که در حین کشیدن فنجان منجر به گوش 45 درجه می شود.
پس از بازپخت ورق ها در معرض کاهش سرمای زیاد قرار گرفتند, بافتهای تبلور مجدد عمدتاً از بافت مکعبی و بافت R تشکیل شدهاند.
ایده بهینه سازی برای ورق های آلومینیومی با کشش عمیق، تنظیم نسبت دو بافت است, اثرات گوشواره ناشی از بافت های مختلف را به طور متقابل جبران می کند, نرخ کلی گوش را کاهش داده و شکل پذیری عمیق کشیدن را بهبود می بخشد.
فرآیند ریخته گری نورد دارای درجه فوق العاده خنک کننده بالا و خنک کننده سریع است, منجر به تعداد زیادی فاز دوم غیرتعادلی و جداسازی شدید عناصر Si و Fe در محلول جامد در ماتریس آلومینیوم پس از انجماد می شود..
بازپخت هموژنیزاسیون تبدیل فازهای غیرتعادلی را ترویج می کند, رسوب محلول های جامد فوق اشباع و حذف تفکیک ترکیب.
عناصر آلیاژی اصلی از 8011 آلیاژ Fe و Si هستند. خنک شدن سریع در نورد ریختگی باعث می شود مقدار زیادی آهن و سی در ماتریس آلومینیوم فوق اشباع شود..
در طول همگن سازی, Fe و Si رسوب می کنند تا پراکنده شوند \(FeAl_3) ذرات:
5052 کویل آلومینیومی یک ترکیب از 2.5% منیزیم و 0.25% کروم و یکی از امیدوار کننده ترین مواد ضد زنگ آلومینیوم است
کویل آلومینیومی با روکش Pvdf یکی از انواع کویل آلومینیومی با روکش رنگی است, کویل آلومینیومی با پوشش رنگی را می توان به پلی استر تقسیم کرد (پلی اتیلن) کویل آلومینیومی با روکش, فلوروکربن (PVDF) کویل آلومینیومی روکش شده و کویل آلومینیومی با روکش اپوکسی با روکش غلتکی.
5005 کویل آلومینیومی اشاره به 5005 صفحه آلومینیوم پس از بازیگران و نورد و سپس به شکل کویل با نقاشی و خم پردازش,
در مقایسه با سایر فویل های آلیاژی سری 1, مانند 1060 و 1070 فویل آلومینیوم, محتوای (Fe+Si) که در 1100 فویل آلومینیوم از هر دو بالاتر است, و محتوای آهن عامل کلیدی برای بهبود استحکام و چقرمگی است
فویل آلومینیوم یکی از اجزای تجهیزات خازن قدرت است. افزودن مواد فویل آلومینیومی نه تنها می تواند کیفیت خازن را بهبود بخشد, بلکه مقاومت ولتاژ خازن را افزایش می دهد و در عین حال عملکرد و عمر خازن را تضمین می کند..
دایره آلومینیومی با روکش رنگی معمولاً به دایره های آلومینیومی با پوشش PE یا PVDF بر روی سطح اشاره دارد., که نه تنها می تواند خواص ضد خوردگی خاصی را بهبود بخشد بلکه ظاهر محصول را نیز بهبود می بخشد.
شماره 52, جاده دونگ مینگ, Zhengzhou, هنان, چین
شرکت آلومینیوم هنان هوآوی, Ltd, یکی از بزرگترین تامین کننده الومینیوم در چین هنان,ما در سال 2001 تاسیس شده ایم و تجربه غنی در واردات و صادرات و محصولات الومینیومی با کیفیت بالا داریم
دوشنبه - شنبه, 8AM - 5PM
یکشنبه: بسته
شماره 52, جاده دونگ مینگ, Zhengzhou, هنان, چین
© حق تکثیر © 2023 شرکت الومینیوم هنان هواوی, Ltd
آخرین نظرات
آقای محترم, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% MIN) اندازه:450 X32 X6 MM. یکی از شما 570 EN-AW 1050 آ, QUANTITY = 3400 کیلوگرم
سلام, آیا شما اینقدر لطف دارید که موردی را به شرح زیر ارائه دهید: کویل 0,6x1250 (1000)mm EN AW-3105 5tons
سلام, ایا می توانید صفحات الومینیومی را به من پیشنهاد دهید? به طور عملی من نیاز دارم: 110میلی متر x 1700 میلیمتر x 1700 میلیمتر 5083 اچ۱۱۱ - 21 pcs Next year planed is 177 عدد
مقاله عالی. من خوشحال شدم, من این مقاله را پیدا کردم. بسیاری از مردم به نظر می رسد, که اطلاعات دقیقی در مورد آن دارند, اما اغلب اینطور نیست. از این رو سورپرایز دلپذیر من. من تحت تاثیر قرار گرفتم. من قطعاً این مکان را توصیه می کنم و بیشتر اوقات برمی گردم, برای دیدن چیزهای جدید.
نیاز نوار آلومینیومی