Dans ce document, 8011 des flans laminés coulés sont adoptés pour fabriquer des feuilles d'aluminium pour les capsules de bouteilles, et les effets du recuit d'homogénéisation et des processus de recuit intermédiaire sur les propriétés du produit sont étudiés..
Dans ce document, 8011 des flans laminés coulés sont adoptés pour fabriquer des feuilles d'aluminium pour les capsules de bouteilles, et les effets du recuit d'homogénéisation et des processus de recuit intermédiaire sur les propriétés du produit sont étudiés..
Les résultats montrent que les feuilles d'aluminium pour capsules de bouteilles répondant aux exigences des clients peuvent être produites à partir d'ébauches laminées coulées en adoptant des processus de recuit d'homogénéisation appropriés..
En raison des caractéristiques inhérentes au processus de laminage, les flans laminés coulés présentent une anisotropie évidente, ce qui restreint leur application dans les produits d'emboutissage profond.
Dans ce travail, un processus de recuit d'homogénéisation raisonnable est adopté pour atténuer la ségrégation de la composition et l'anisotropie de 8011 ébauches laminées coulées induites par le processus de laminage coulé et optimisant la microstructure interne.
Combiné avec un recuit intermédiaire approprié et une réduction à froid raisonnable de la passe de laminage finale lors du traitement ultérieur, les proportions des différentes textures dans les feuilles sont équilibrées, l'anisotropie du matériau est réduite, et des feuilles d'aluminium pour capsules de bouteilles répondant aux exigences d'emboutissage profond sont fabriquées avec succès.
La matière première est 8011 bobine laminée coulée avec une épaisseur initiale de flan de 6,0 à 6,5 mm, et l'épaisseur finie cible du produit est 0.21 millimètre.
La granulométrie des bobines laminées en fonte doit atteindre le grade 1.
Composition chimique de 8011 Alliage pour capsules de bouteilles (fraction massique, %)
| Élément | Et | Fe | Cu | Mn | mg | De | Impureté unique | Impureté totale | Al |
| Contenu | 0.50~0,90 | 0.6~1,0 | ≤0.1 | ≤0,2 | ≤0,05 | ≤0.1 | ≤0,05 | ≤0.15 | Équilibre |
Avec passes de laminage à froid fixes, les températures de recuit d'homogénéisation et de recuit intermédiaire sont définies comme paramètres variables. Le parcours complet du processus est le suivant:
Ebauche laminée → laminage à froid jusqu'à 3.8 mm → recuit d'homogénéisation → laminage à froid jusqu'à 0.43 mm → recuit intermédiaire → laminage à froid jusqu'à l'épaisseur finie de 0.21 millimètre
Trois schémas de processus comparatifs sont conçus:
Schème 1: Homogénéisation à 480 ° C pour 4 h pour 3.8 flans de mm d'épaisseur; recuit intermédiaire à 360 ° C pour 2 h pour 0.43 bandes de mm
Schème 2: Homogénéisation à 480 ° C pour 4 h pour 3.8 flans de mm d'épaisseur; recuit intermédiaire à 280 ° C pour 2 h pour 0.43 bandes de mm
Schème 3: Homogénéisation à 530 ° C pour 4 h pour 3.8 flans de mm d'épaisseur; recuit intermédiaire à 320 ° C pour 2 h pour 0.43 bandes de mm
Traction \(R_m), l'allongement A et le taux de déformation e des éprouvettes après recuit intermédiaire et les produits finis sont testés conformément aux normes nationales.
Les feuilles finies produites par les trois programmes sont livrées aux clients pour des tests d'étirage des gobelets, et le processus de production industrielle optimal est déterminé sur la base de retours pratiques d'emboutissage.
Echantillons laminés à froid 0.43 mm sont recuits dans un four à caisson (mettre dans le four une fois que la température réglée est atteinte, temps de maintien: 2–4h) pour tester les propriétés mécaniques et les caractéristiques d'oreille.
Propriétés réelles après recuit intermédiaire
| Schéma de processus | Traction \(R_m) (Mpa) | Allongement A (%) | Taux d'écoute e (%) | Direction d'oreille |
| Schème 1 | 95 | 28 | 10 | 0°/90° |
| Schème 2 | 93 | 30 | 8.9 | 0°/90° |
| Schème 3 | 90 | 36 | 4.9 | 0°/90° |
Après recuit intermédiaire, les bandes sont laminées à froid jusqu'à l'épaisseur finie de 0.21 mm avec une réduction à froid d'environ 51%.
Les données de performances mécaniques et auditives des produits finis sont répertoriées comme suit.
Propriétés des produits finis
| Schéma de processus | Direction d'échantillonnage | \(R_m) (Mpa) | UN (%) | Taux d'écoute e (%) | Direction d'oreille |
| Schème 1 | 0° | 146 | 2.2 | 8.9 | 0°/90° |
| 45° | 154 | 2.8 | |||
| 90° | 156 | 2.1 | |||
| Schème 2 | 0° | 154 | 2.8 | 8.0 | 0°/90° |
| 45° | 164 | 1.8 | |||
| 90° | 162 | 1.6 | |||
| Schème 3 | 0° | 145 | 2.8 | 2.2 | 0°/90° |
| 45° | 150 | 2.0 | |||
| 90° | 156 | 2.0 |
Résultats des essais clients
| Schéma de processus | Performance de dessin de tasse client |
| Schème 1 | Aucun test d'essai effectué |
| Schème 2 | Des fissures se produisent lors de l'estampage |
| Schème 3 | Taux d'écoute réel < 3%, excellentes performances de formage, répondre aux exigences de production de capsules de bouteilles |
Conclusion du test: Les produits finis de Scheme 1 et schéma 2 homogénéisé à 480 °C ont un taux de montée en température proche de 10%, ne respectant pas les exigences d'emboutissage profond pour les capsules de bouteilles.
Les produits finis de Scheme 3 homogénéisé à 530 °C ont un taux de montée en température d'environ 5% sans fissuration d'estampage, et ont été fournis à plusieurs fabricants de capsules de bouteilles en production de masse.
Le comportement auditif de Tôles d’aluminium est dominé par les textures cristallines internes.
Le laminage à froid produit des textures de déformation, ce qui conduit à un angle de 45° lors de l'étirage de la cupule.
Après recuit de tôles soumises à une forte réduction à froid, les textures de recristallisation sont principalement constituées de texture cube et de texture R.
L'idée d'optimisation des tôles d'aluminium embouties est de réguler la proportion des deux textures, compenser mutuellement les effets d'oreille induits par différentes textures, réduire le taux de déformation global et améliorer la formabilité par emboutissage profond.
Le processus de laminage se caractérise par un degré de surfusion élevé et un refroidissement rapide, entraînant un grand nombre de secondes phases hors équilibre et une ségrégation sévère en solution solide des éléments Si et Fe dans la matrice d'aluminium après solidification.
Le recuit d'homogénéisation favorise la transformation des phases hors équilibre, précipitation de solutions solides sursaturées et élimination de la ségrégation de la composition.
Les principaux éléments d'alliage de 8011 les alliages sont Fe et Si. Le refroidissement rapide lors du laminage de fonte rend une grande quantité de Fe et de Si sursaturés dans la matrice en aluminium.
Pendant l'homogénéisation, Fe et Si précipitent pour former des particules dispersées \(FeAl_3) particules:
3004 La feuille d’aluminium est un alliage d’aluminium de force moyenne avec du manganèse et du magnésium comme principaux éléments d’alliage. Sa force est supérieure à 3003 Tôle d’aluminium, mais la ductilité est plus faible.

Feuille d'aluminium à revêtement haute barrière 30 µm conçu pour l'operculage, cornue et stratifiés pharmaceutiques - contrôle strict de la jauge, faible nombre de trous d'épingle et cartographie prévisible des joints pour les convertisseurs à grande vitesse.
Les feuilles de miroir en aluminium anodisées PVD sont un processus dans lequel une fine couche de matériau est déposée sur la surface de l'aluminium par un processus de dépôt sous vide..
Bienvenue chez Huawei Aluminium, votre source de confiance pour des bobines d'aluminium de haute qualité conçues spécifiquement pour les tôles de toiture en aluminium.
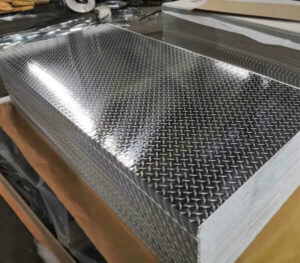
La feuille d'aluminium Diamond est un type de feuille d'aluminium qui présente un motif de diamant en relief sur un côté, qui offre une excellente résistance au glissement et une excellente traction dans des conditions humides et glissantes.
Découvrez une feuille d'aluminium à revêtement durcissable aux UV avec une excellente vitesse de durcissement, forte protection des surfaces, et des performances fiables pour les applications exigeantes.
N°52, Route de Dongming, Zhengzhou, Henan, Chine
Henan Huawei Aluminium Co., Ltée, L’un des plus grands fournisseurs d’aluminium en Chine Henan,Nous sommes établis en 2001, et nous avons une riche expérience dans l’importation et l’exportation et les produits en aluminium de haute qualité
Lun – Sam, 8AM – 17h
Dimanche: Fermé
© Copyright © 2023 Henan Huawei Aluminium Co., Ltée
Derniers Commentaires
Cher Monsieur, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% MIN) TAILLE:450 X32 X6MM. LE TIENS 570 FR-AW 1050 UN, QUANTITE=3400KG
Bonjour, Seriez-vous si aimable d'offrir l'article comme suit: Bobine 0,6х1250 (1000)mm EN AW-3105 5tons
Bonjour, Pouvez-vous me proposer des plaques en aluminium ?? Agir J’ai besoin: 110mm x 1700mm x 1700mm 5083 N° H111 - 21 pcs Next year planed is 177 Pc
Excellent article. Je fus ravi, j'ai trouvé cet article. Beaucoup de gens semblent, qu'ils ont une connaissance précise à ce sujet, mais souvent ce n'est pas le cas. D'où ma bonne surprise. Je suis impressionné. Je recommanderai certainement cet endroit et reviendrai plus souvent, voir de nouvelles choses.
exigence de bande d'aluminium