Dalam makalah ini, 8011 blanko canai cor diadopsi untuk memproduksi lembaran aluminium untuk tutup botol, dan pengaruh proses anil homogenisasi dan anil perantara terhadap sifat produk diselidiki.
Dalam makalah ini, 8011 blanko canai cor diadopsi untuk memproduksi lembaran aluminium untuk tutup botol, dan pengaruh proses anil homogenisasi dan anil perantara terhadap sifat produk diselidiki.
Hasilnya menunjukkan bahwa lembaran aluminium tutup botol yang memenuhi kebutuhan pelanggan dapat diproduksi dari blanko canai tuang dengan mengadopsi proses anil homogenisasi yang sesuai..
Karena karakteristik yang melekat pada proses pengecoran, blanko yang digulung menunjukkan anisotropi yang jelas, yang membatasi penerapannya pada produk deep-drawing.
Dalam pekerjaan ini, proses anil homogenisasi yang wajar diadopsi untuk mengurangi segregasi komposisi dan anisotropi 8011 blanko cor-rolled yang diinduksi oleh proses cast-rolling dan mengoptimalkan struktur mikro internal.
Dikombinasikan dengan anil perantara yang sesuai dan reduksi dingin yang wajar pada lintasan penggulungan akhir dalam pemrosesan selanjutnya, proporsi berbagai tekstur pada lembaran seimbang, anisotropi material berkurang, dan lembaran aluminium tutup botol yang memenuhi persyaratan gambar dalam berhasil dibuat.
Bahan bakunya adalah 8011 kumparan canai cor dengan ketebalan blanko awal 6,0–6,5 mm, dan target ketebalan akhir produk adalah 0.21 mm.
Ukuran butiran gulungan canai cor harus mencapai Grade 1.
Komposisi Kimia dari 8011 Paduan untuk Tutup Botol (fraksi massa, %)
| Elemen | Si | Fe | Cu | Mn | Mg | Ti | Pengotor Tunggal | Pengotor Total | Al |
| Isi | 0.50~0,90 | 0.6~1.0 | ≤0.1 | ≤0.2 | ≤0,05 | ≤0.1 | ≤0,05 | ≤0,15 | Keseimbangan |
Dengan lintasan pengerolan dingin yang tetap, homogenisasi anil dan suhu anil menengah ditetapkan sebagai parameter variabel. Rute proses lengkapnya adalah sebagai berikut:
Gulungan kosong → pengerolan dingin ke 3.8 mm → homogenisasi anil → pengerolan dingin ke 0.43 mm → anil menengah → pengerolan dingin hingga ketebalan akhir 0.21 mm
Tiga skema proses komparatif dirancang:
Skema 1: Homogenisasi di 480 ° C untuk 4 jam untuk 3.8 blanko setebal mm; anil menengah di 360 ° C untuk 2 jam untuk 0.43 mm strip
Skema 2: Homogenisasi di 480 ° C untuk 4 jam untuk 3.8 blanko setebal mm; anil menengah di 280 ° C untuk 2 jam untuk 0.43 mm strip
Skema 3: Homogenisasi di 530 ° C untuk 4 jam untuk 3.8 blanko setebal mm; anil menengah di 320 ° C untuk 2 jam untuk 0.43 mm strip
Kekuatan tarik \(R_m), perpanjangan A dan laju perolehan e spesimen setelah anil antara dan produk jadi diuji sesuai dengan standar nasional.
Lembaran jadi yang diproduksi oleh tiga skema dikirimkan ke pelanggan untuk pengujian gambar cangkir, dan proses produksi industri yang optimal ditentukan berdasarkan umpan balik stamping yang praktis.
Spesimen digulung dingin menjadi 0.43 mm dianil dalam tungku kotak (dimasukkan ke dalam tungku setelah suhu yang disetel tercapai, waktu penahanan: 2–4 jam) untuk menguji sifat mekanik dan karakteristik earing.
Properti Aktual setelah Annealing Menengah
| Skema Proses | Daya tarik \(R_m) (MPa) | Pemanjangan A (%) | Tingkat Pendapatan e (%) | Arah Anting |
| Skema 1 | 95 | 28 | 10 | 0°/90° |
| Skema 2 | 93 | 30 | 8.9 | 0°/90° |
| Skema 3 | 90 | 36 | 4.9 | 0°/90° |
Setelah anil menengah, strip digulung dingin hingga ketebalan akhir 0.21 mm dengan reduksi dingin kira-kira 51%.
Data kinerja mekanis dan earing produk jadi dicantumkan sebagai berikut.
Sifat Produk Jadi
| Skema Proses | Arah Pengambilan Sampel | \(R_m) (MPa) | A (%) | Tingkat Pendapatan e (%) | Arah Anting |
| Skema 1 | 0° | 146 | 2.2 | 8.9 | 0°/90° |
| 45° | 154 | 2.8 | |||
| 90° | 156 | 2.1 | |||
| Skema 2 | 0° | 154 | 2.8 | 8.0 | 0°/90° |
| 45° | 164 | 1.8 | |||
| 90° | 162 | 1.6 | |||
| Skema 3 | 0° | 145 | 2.8 | 2.2 | 0°/90° |
| 45° | 150 | 2.0 | |||
| 90° | 156 | 2.0 |
Hasil Uji Coba Pelanggan
| Skema Proses | Pertunjukan Menggambar Piala Pelanggan |
| Skema 1 | Tidak ada uji coba yang dilakukan |
| Skema 2 | Retak terjadi saat dicap |
| Skema 3 | Tingkat perolehan aktual < 3%, kinerja pembentukan yang sangat baik, memenuhi persyaratan produksi tutup botol |
Kesimpulan tes: Produk jadi dari Skema 1 dan Skema 2 dihomogenisasi pada 480 °C memiliki tingkat perolehan yang mendekati 10%, gagal memenuhi persyaratan penarikan dalam untuk tutup botol.
Produk jadi dari Skema 3 dihomogenisasi pada 530 °C memiliki tingkat perolehan sekitar 5% tanpa stempel retak, dan telah dipasok ke beberapa produsen tutup botol dalam produksi massal.
Perilaku mendengarkan lembaran aluminium didominasi oleh tekstur kristal internal.
Pengerolan dingin menghasilkan tekstur deformasi, yang menyebabkan earing 45° selama menggambar cangkir.
Setelah anil, lembaran mengalami reduksi dingin yang besar, tekstur rekristalisasi terutama terdiri dari tekstur kubus dan tekstur R.
Ide optimasi untuk lembaran aluminium deep-drawing adalah untuk mengatur proporsi kedua tekstur, mengimbangi efek earing yang disebabkan oleh tekstur yang berbeda satu sama lain, mengurangi tingkat perolehan secara keseluruhan dan meningkatkan kemampuan formabilitas gambar dalam.
Proses pengerolan cor mempunyai tingkat pendinginan super yang tinggi dan pendinginan yang cepat, mengakibatkan sejumlah besar fase kedua non-ekuilibrium dan pemisahan larutan padat yang parah dari unsur Si dan Fe dalam matriks aluminium setelah pemadatan.
Anil homogenisasi mendorong transformasi fase nonequilibrium, pengendapan larutan padat lewat jenuh dan penghapusan segregasi komposisi.
Unsur paduan utama dari 8011 paduannya adalah Fe dan Si. Pendinginan cepat pada pengerolan cor menyebabkan sejumlah besar Fe dan Si menjadi jenuh dalam matriks aluminium.
Selama homogenisasi, Fe dan Si mengendap membentuk terdispersi \(FeAl_3) partikel:
6000 paduan aluminium seri adalah jenis paduan aluminium yang tersusun dari 90-94% aluminium, dengan sisanya 6-10% terdiri dari unsur lain seperti magnesium, silikon, dan tembaga.
Huawei aluminium adalah produsen strip aluminium terkemuka di Cina, mengkhususkan diri dalam produksi dan penjualan gulungan aluminium, strip aluminium dan aluminium foil.
Lembaran aluminium berlapis bubuk mengacu pada lembaran aluminium yang diproses dengan proses penyemprotan bubuk;
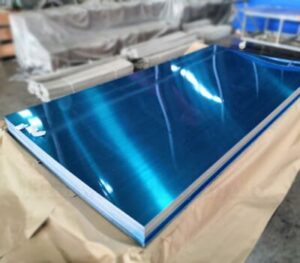
5052 lembaran aluminium adalah bagian dari 5000 seri aluminium. Nilai dalam seri ini dipadukan dengan magnesium (2.5%) dan memiliki sifat kekuatan sedang hingga tinggi.
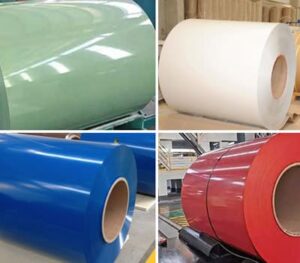
Kumparan aluminium yang dicat (Kumparan aluminium berlapis) adalah pilihan material yang populer untuk konstruksi, transportasi, dan signage karena ringan, daya tahan, dan fleksibilitas.
Kemasan makanan, bahan baku foil rumah tangga 3004 alumunium foil, ahli produksi paduan aluminium profesional, 20 jalur produksi
No.52, Jalan Dongming, Zhengzhou, Henan, Cina
Henan Huawei Aluminium Co, Ltd, Salah Satu Pemasok Aluminium Terbesar Di Cina Henan,Kami Didirikan Pada Tahun 2001, Dan Kami Memiliki pengalaman yang kaya dalam impor dan ekspor dan produk aluminium berkualitas tinggi
Senin – Sabtu, 8PAGI – 5 sore
Minggu: Tertutup
© Hak Cipta © 2023 Henan Huawei Aluminium Co., Ltd
Komentar Terbaru
yang terhormat, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50% MIN) UKURAN:450 X32 X6 MM. SATU ANDA 570 ID-AW 1050 A, KUANTITAS = 3400KG
Halo, Apakah Anda akan begitu baik untuk menawarkan item sebagai berikut: Koil 0,6х1250 (1000)mm EN AW-3105 5tons
Halo, Bisakah Anda menawarkan saya pelat aluminium? Sebenarnya saya butuh: 110mm x 1700mm x 1700mm 5083 H111 - 21 pcs Next year planed is 177 Pcs
Artikel bagus. saya sangat senang, saya menemukan artikel ini. Banyak orang tampaknya, bahwa mereka memiliki pengetahuan yang akurat tentang hal itu, tetapi seringkali tidak. Oleh karena itu kejutan menyenangkan saya. Saya terkesan. Saya pasti akan merekomendasikan tempat ini dan kembali lebih sering, untuk melihat hal-hal baru.
kebutuhan strip aluminium