이 논문에서는, 8011 병마개용 알루미늄 시트를 제조하기 위해 주조 압연 블랭크를 채택했습니다., 균질화 어닐링 및 중간 어닐링 공정이 제품 특성에 미치는 영향을 조사합니다..
결과는 적절한 균질화 어닐링 공정을 채택하여 주조 압연 블랭크에서 고객 요구 사항을 충족하는 병 뚜껑 알루미늄 시트를 생산할 수 있음을 보여줍니다..
주조 압연 공정의 고유한 특성으로 인해, 주조 압연 블랭크는 명백한 이방성을 나타냅니다., 이는 딥 드로잉 제품에 적용을 제한합니다..
이 작품에서는, 합리적인 균질화 어닐링 프로세스는 구성 분리 및 이방성을 완화하기 위해 채택되었습니다. 8011 주조 압연 공정에 의해 생성된 주조 압연 블랭크를 생성하고 내부 미세 구조를 최적화합니다..
적절한 중간 어닐링과 후속 공정에서 최종 압연 패스의 합리적인 냉간 압하가 결합됨, 시트의 다양한 질감의 비율이 균형을 이루고 있습니다., 재료 이방성이 감소됩니다., 딥 드로잉 요구 사항을 충족하는 병 뚜껑 알루미늄 시트가 성공적으로 제작되었습니다..
원료는 8011 초기 블랭크 두께가 6.0–6.5 mm인 주조 압연 코일, 제품의 목표 마감두께는 0.21 mm.
주조 압연 코일의 입자 크기는 등급에 도달해야합니다 1.
화학 성분 8011 병마개용 합금 (질량 분율, %)
| 요소 | 시 | 철 | 구 | 미네소타 | 마그네슘 | 의 | 단일 불순물 | 총 불순물 | 알 |
| 콘텐츠 | 0.50~0.90 | 0.6~1.0 | ≤0.1 | ≤0.2 | ≤0.05 | ≤0.1 | ≤0.05 | ≤0.15 | 균형 |
고정 냉간 압연 패스 포함, 균질화 어닐링 및 중간 어닐링 온도는 가변 매개변수로 설정됩니다.. 전체 프로세스 경로는 다음과 같습니다:
주조 압연 블랭크 → 냉간 압연 3.8 mm → 균질화 어닐링 → 냉간 압연 0.43 mm → 중간 어닐링 → 냉간 압연을 거쳐 완성된 두께의 0.21 mm
세 가지 비교 프로세스 계획이 설계되었습니다.:
계획 1: 균질화 480 ° C 4 시간 3.8 mm 두께의 공백; 중간 어닐링 360 ° C 2 시간 0.43 mm 스트립
계획 2: 균질화 480 ° C 4 시간 3.8 mm 두께의 공백; 중간 어닐링 280 ° C 2 시간 0.43 mm 스트립
계획 3: 균질화 530 ° C 4 시간 3.8 mm 두께의 공백; 중간 어닐링 320 ° C 2 시간 0.43 mm 스트립
인장 강도 \(R_m), 중간 어닐링 후 시편과 완제품의 연신율 A 및 이어링 속도 e는 국가 표준에 따라 테스트됩니다..
세 가지 방식으로 생산된 완성 시트는 컵 드로잉 테스트를 위해 고객에게 전달됩니다., 실제 스탬핑 피드백을 기반으로 최적의 산업 생산 공정이 결정됩니다..
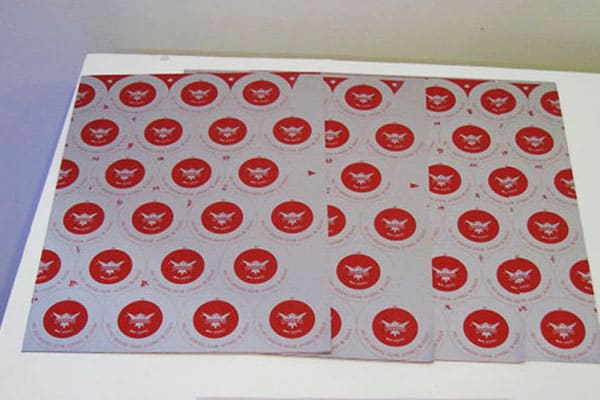
냉간 압연된 시편 0.43 mm는 상자로에서 단련됩니다 (설정 온도에 도달한 후 용광로에 넣습니다., 유지 시간: 2-4시간) 기계적 특성 및 이어링 특성 테스트.
중간 소둔 후의 실제 특성
| 프로세스 계획 | 인장 강도 \(R_m) (MPa) | 신장 A (%) | 이율 e (%) | 이어링 방향 |
| 계획 1 | 95 | 28 | 10 | 0°/90° |
| 계획 2 | 93 | 30 | 8.9 | 0°/90° |
| 계획 3 | 90 | 36 | 4.9 | 0°/90° |
중간 어닐링 후, 스트립은 완성된 두께로 냉간 압연됩니다. 0.21 mm, 대략 냉간 감소 51%.
완제품의 기계적 및 이어링 성능 데이터는 다음과 같습니다..
완제품의 특성
| 프로세스 계획 | 샘플링 방향 | \(R_m) (MPa) | ㅏ (%) | 이율 e (%) | 이어링 방향 |
| 계획 1 | 0° | 146 | 2.2 | 8.9 | 0°/90° |
| 45° | 154 | 2.8 | |||
| 90° | 156 | 2.1 | |||
| 계획 2 | 0° | 154 | 2.8 | 8.0 | 0°/90° |
| 45° | 164 | 1.8 | |||
| 90° | 162 | 1.6 | |||
| 계획 3 | 0° | 145 | 2.8 | 2.2 | 0°/90° |
| 45° | 150 | 2.0 | |||
| 90° | 156 | 2.0 |
고객 평가판 결과
| 프로세스 계획 | 고객 컵 추첨 공연 |
| 계획 1 | 시범 테스트는 실시하지 않음 |
| 계획 2 | 스탬핑 중 균열이 발생함 |
| 계획 3 | 실제수익률 < 3%, 우수한 성형 성능, 병뚜껑 생산 요구 사항 충족 |
테스트 결론: Scheme의 완제품 1 및 계획 2 에서 균질화 480 °C의 획득률은 다음과 같습니다. 10%, 병뚜껑에 대한 딥드로잉 요구 사항을 충족하지 못함.
Scheme의 완제품 3 에서 균질화 530 °C의 획득률은 약 5% 스탬핑 균열 없이, 다수의 병뚜껑 제조사에 대량생산 공급되어.
귀를 기울이는 행동 알루미늄 시트 내부 크리스탈 텍스처가 지배적입니다..
냉간 압연으로 변형 텍스처 생성, 컵을 그리는 동안 45° 이어링이 발생합니다..
큰 냉간 압하를 받은 시트의 어닐링 후, 재결정 텍스처는 주로 큐브 텍스처와 R 텍스처로 구성됩니다..
딥 드로잉 알루미늄 시트의 최적화 아이디어는 두 질감의 비율을 조절하는 것입니다., 서로 다른 질감으로 인해 발생하는 이어링 효과를 상호 상쇄합니다., 전반적인 이어링 속도를 줄이고 딥 드로잉 성형성을 향상시킵니다..
주조 압연 공정은 높은 과냉각도와 급속 냉각을 특징으로 합니다., 그 결과 다수의 비평형 2차 상이 발생하고 응고 후 알루미늄 매트릭스에서 Si 및 Fe 원소의 심각한 고용체 분리가 발생합니다..
균질화 어닐링은 비평형 상의 변형을 촉진합니다., 과포화 고용체 침전 및 조성 분리 제거.
주요 합금 원소 8011 합금은 Fe와 Si입니다.. 주조 압연의 급속 냉각으로 인해 알루미늄 매트릭스에 다량의 Fe 및 Si가 과포화됩니다..
균질화 중, Fe와 Si가 침전되어 분산된 형태를 취함 \(FeAl_3) 입자:
중국 시장의 주요 알루미늄 서클 제조업체 중 하나, 우리의 알루미늄 원형은 제일 원료 및 기계로 만듭니다, 주요 제품은 다음을 포함합니다 1000 시리즈, 3000 시리즈, 5000 시리즈와 8000 시리즈, 이상의 출력으로 5000 톤/월
1070 알루미늄 합금은 다음에 속합니다. 1000 알루미늄 함량이 다음과 같은 시리즈 순수 알루미늄 99.7%. 전자제품에 널리 사용됩니다., 전기, 건축, 항공우주 및 기타 분야.

이 기사에서, 우리는 속성을 탐구할 것입니다, 혜택, 애플리케이션, 템퍼링 공정, 그리고 선택할 때 고려해야 할 요소 6061 귀하의 프로젝트를 위한 T4 T6 T651 알루미늄 시트.
화웨이 알루미늄은 고품질 8079 알루미늄 호일 제조 업체. 그것은 생산에 여러 장점이 있습니다 8079 알루미늄 호일. 알루미늄 호일 제품은 국내외 고객들에게 깊은 사랑을 받고 있습니다..
허난 화웨이 알루미늄 유한 회사, 주식 회사, 중국 허난에서 가장 큰 알루미늄 공급 업체 중 하나,우리는 2001년에 설립되었으며 수입 및 수출 및 고품질 알루미늄 제품에 대한 풍부한 경험을 가지고 있습니다.
월~토, 8오전 – 오후 5시
일요일: 닫은
© 저작권 © 2023 허난화웨이알루미늄, 주식 회사

최신 댓글
귀하에게, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% 최소) 크기:450 X32 X6 MM. 당신의 하나 570 EN-AW 1050 ㅏ, 수량=3400KG
안녕하세요, 다음과 같이 항목을 제공하는 것이 친절하겠습니까?: 코일 0,6х1250 (1000)mm EN AW-3105 5tons
안녕하세요, 알루미늄 판을 제공 할 수 있습니까?? 사실 나는 필요하다.: 110mm x 1700mm x 1700mm 5083 H111 - 21 pcs Next year planed is 177 PCS (개)
훌륭한 기사. 나는 기뻤다, 나는이 기사를 발견. 많은 사람들이, 그들이 그것에 대해 정확한 지식을 가지고 있다는 것, 하지만 종종 그렇지 않다. 따라서 나의 즐거운 놀라움. 나는 감동. 나는 확실히이 장소를 추천하고 더 자주 돌아올 것입니다, 새로운 것을 보기 위해.
알루미늄 스트립의 요구 사항