산업의 지속적인 발전으로, 알루미늄 및 알루미늄 합금의 가공 기술도 큰 진전을 이루었습니다..
알루미늄 및 알루미늄 합금의 물리적 및 화학적 특성으로 인해, 강한 산화성과 같은, 낮은 융점 (660°C), 빠른 열전도도, 큰 선형 확장 계수, 그리고 큰 녹는 잠복, 이 기사는 알루미늄 및 알루미늄 합금의 용접에 대해 설명합니다..
알루미늄은 공기와 용접 중에 산화하기가 매우 쉽습니다.. 생성 된 알루미늄 산화 알루미늄은 높은 융점을 갖는다 (녹는 점은 2050 ℃만큼 높다, 알루미늄 660 ℃의 용융점보다 훨씬 높습니다), 매우 안정적이고 제거하기가 어렵습니다.
부모 재료의 용융 및 융합을 방해합니다.. 산화물 필름은 비중이 크며 표면에 떠 다니기 쉽지 않습니다..
슬래그 포함과 같은 결함을 쉽게 생성 할 수 있습니다., 불완전한 융합, 불완전한 침투.
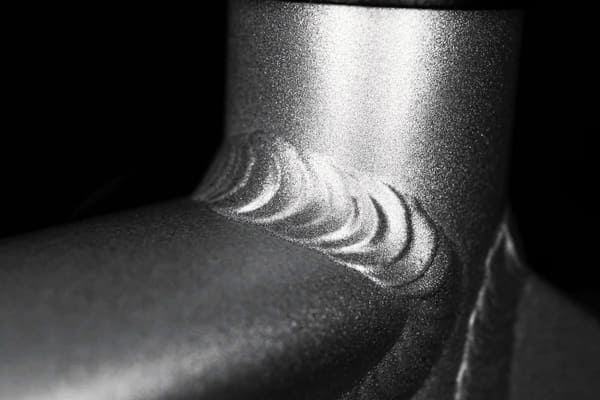
알루미늄 및 알루미늄 합금의 용접
알루미늄의 산화 표면 필름과 다량의 수분의 흡수는 용접에 쉽게 모공을 유발할 수 있습니다..
용접 환경에 대한 요구 사항은 주로 용접의 기공 생성을 방지하기위한 것입니다..
상대 습도가 더 큰 경우 85% 또는 주변 온도가 낮습니다, 용접부의 모공 경향은 그루브에 흡수 된 응축 된 물로 인해 급격히 증가합니다., 용접 와이어의 표면과 가스 파이프 라인의 내벽.
상대 습도를보다 적은 것으로 제한하십시오 80%, 그리고 주변 온도는 5 ℃보다 낮아서는 안됩니다..
규정을 초과하는 경우, 적절한 보호 조치를 취해야합니다.
(상대 습도와 주변 온도는 용접에서 500-1000mm 이내에 측정됩니다.).
야외 건축에서, 암모니아 아크 용접 중에 아르곤 가스가 날아가는 것을 방지하기 위해 일반적으로 앞 유리를 설정해야합니다., 가스 보호 효과에 영향을 미치고 용접이 원활하게 진행될 수 있습니다..
용접하기 전에, 용접 위치는 화학 및 기계적 방법으로 엄격하게 처리해야합니다..
용접 와이어 표면에있는 산화물 필름의 명확한 품질과 그루브는 모공 및 끊임없는 용접과 같은 결함을 방지하는 데 매우 중요합니다..
홈 30-50mm 범위 내에서 오일 및 산화물 필름이 제거됩니다..
청소 순서와 방법은 다음과 같습니다: 아세톤 또는 테트라클로라이드와 같은 유기 용매를 사용하여 표면 오일을 제거하십시오., 홈 양쪽의 청소 범위는 50mm 이상이어야합니다..
용접 와이어는 화학적 방법으로 청소됩니다.
화학 청소는 몸을 담그는 것입니다 5-10% 약 70 ℃에서 수산화 나트륨 용액 30-60 초, 또는 몸을 담그십시오 5-10% 35J-falcon 동전을위한 실온에서 수산화 나트륨 용액.
그런 다음 약물을 담그십시오 15% HNO (평온) 거의 2 몇 분 동안 따뜻한 물로 씻으십시오.
또는 냉수로 헹구십시오.
그런 다음 완전히 말리십시오.
안정적으로 표면 처리되어 산화되거나 오염되지 않은 용접 와이어의 경우, 위의 치료는 더 이상 필요하지 않으며 직접 사용할 수 있습니다..
청소 된 그루브와 용접 와이어는 용접하기 전에 오염되어서는 안됩니다..
효과적인 보호 조치가없는 경우, 용접은 내부에서 수행되어야합니다 24 시간, 그렇지 않으면 다시 청소해야합니다.
가공 된 그루브의 표면은 평평합니다, 버와 플래시없이.
그루브 형태는 V 자형입니다, 무딘 가장자리없이, 그루브 각도는 바람직하게는 70-75 °입니다.
다른 벽 두께의 엉덩이 용접은 140mm의 전이 섹션이 있어야합니다..
그루브와 인근 표면을 제출할 수 있습니다, 스크랩, 밀링 또는 청소 a 스테인레스 스틸 금속 광택이 노출 될 때까지 약 0.2mm의 와이어 브러시.
양쪽의 청소 범위는 그루브 가장자리에서 30mm 이상이어야합니다.. 사용 된 도구는 정기적으로 탈지되어야합니다.
산화를 방지하기 위해 용접 중에 보호를 강화하십시오.
텅스텐이 불활성 가스 용접, Cathode Cleaning을 통해 산화물 필름을 제거하려면 AC 전력을 사용하십시오..
가스 용접시, 산화물 필름을 제거하는 플럭스를 사용하십시오.
가스 용접에 사용되는 플럭스는 칼륨과 같은 요소의 클로라이드 및 불소입니다., 나트륨, 리튬, 그리고 칼슘, 산화물 필름을 제거 할 수 있습니다.
두꺼운 판을 용접 할 때, 용접 열이 증가 할 수 있습니다.
예를 들어, 헬륨 아크는 열이 높습니다, 및 헬륨 또는 아르곤-실륨 혼합 가스 보호가 사용된다, 또는 대규모 용융 전극 가스 차폐 용접이 사용됩니다..
직류 양성 연결의 경우, 음극 청소가 필요하지 않습니다.
알루미늄 및 알루미늄 합금의 팽창 계수는 탄소강과 저금리 강철의 약 2 배입니다..
고정기 동안 알루미늄의 부피 수축률은 큽니다., 그리고 용접의 변형과 응력은 크다.
그러므로, 용접 변형을 방지하기위한 조치가 필요합니다.
알루미늄 용접 용융 풀이 굳어 질 때, 수축 공동, 수축, 열 균열과 높은 내부 응력이 쉽게 생성됩니다.
생산 중, 용접 와이어 및 용접 공정 조정을 조정하는 조치는 열 균열 발생을 방지하기 위해 채택 될 수 있습니다..
생산 경험에 따르면, 실리콘 함량이있는 용접 와이어 4.5% 에게 6% 더 나은 균열 저항을 가질 것입니다.
알루미늄은 빛과 열 반사 능력이 강합니다..
고체에서 액체로 변할 때 명백한 색상 변화가 없습니다..
용접 중에 용융 상태를 판단하기가 어렵습니다..
고온 알루미늄의 강도는 매우 낮습니다, 그리고 녹은 풀을지지하기가 어렵습니다, 붕괴와 화상을 입을 수 있습니다.
이 문제의 발생을 피하기 위해 백 패드 방법을 채택 할 수 있습니다..
알루미늄 및 알루미늄 합금은 액체 상태에서 다량의 수소를 용해시킬 수 있습니다., 그러나 거의 고체 상태로 녹지 않습니다.
용접 용융 풀의 응고 및 냉각 과정에서, 수소는 오버플로 할 시간이 없습니다, 수소 기공이 쉽게 형성됩니다.
아크 컬럼 대기의 수분, 용접 물질 표면의 산화물 필름에 흡착 된 수분과 모재는 용접의 수소 공급원입니다..
그러므로, 구멍의 형성을 방지하기 위해 수소 공급원은 엄격하게 제어되어야합니다..
그루브 처리는 기계적 처리 방법을 채택합니다.
가공 된 그루브의 표면은 평평해야합니다, 버와 플래시없이.
그루브 형태와 크기는 조인트 유형을 기준으로해야합니다., 부모 재료 두께, 용접 위치, 용접 방법, 패드의 유무 및 사용 조건.
패드는 스테인레스 스틸로 만들 수 있습니다, 탄소강, 구리판, 흑연 플레이트 및 용접 품질에 악영향을 미치지 않는 기타 재료.
오정렬은 다음 규정을 준수해야합니다:
벽 두께가 S≤5 mm 일 때, B≤0.5 mm
벽 두께가 s>5 mm, B≤0.1 mm 및 b≤2 mm
벽 두께가 S≤5 mm 일 때, B≤0.5 mm
벽 두께가 s>5 mm, B≤0.1 mm 및 b≤2 mm
용접 링 B≤0.2 mm 및 b≤5 mm
용접 쌍은 그루브 외부에서 스팟 용접 또는 그루브 내부에서 고정 된 지점을 용접 할 수 있습니다..
포지셔닝 용접을 용접 할 때, 선택된 용접 와이어는 모재와 일치해야합니다.
위치 용접은 적절한 길이를 가져야합니다, 간격 및 높이가 충분한 강도를 갖고 용접 과정에서 균열되지 않도록합니다..
포지셔닝 용접에서 결함이 발견되는 경우, 그들은 제 시간에 처리해야합니다.
공식 용접의 일부로 루트 포지셔닝 용접의 경우, 표면의 검은 물질과 산화물 필름도 제거해야합니다., 그리고 두 끝은 부드러운 경사로 손질되어야합니다..
포지셔닝 플레이트를 제거 할 때 부모 자료가 손상되지 않아야합니다..
제거 후, 잔류 용접 고기는 모재의 표면과 플러시되도록 연마해야합니다..
ㅏ. 수동 텅스텐 불활성 가스 아크 용접은 AC 전원 공급 장치를 사용해야합니다..
녹는 전극 아르곤 아크 용접은 DC 전원 공급 장치를 사용해야합니다., 용접 와이어는 양의 전극에 연결되어야합니다..
비. 용접 변형을 줄이기 위해, 합리적인 용접 방법과 시퀀스를 채택해야합니다.
또는 견고한 고정, 그리고 수축 마진은 미리 고려해야합니다.
C. 공식 용접 전, 표면 테스트는 테스트 플레이트에서 수행 할 수 있습니다., 프로세스 매개 변수를 조정할 수 있습니다. 모공이 없음을 확인한 후, 공식 용접은 수행 될 수 있습니다.
디. 용접의 좋은 침투 및 융합을 보장하는 조건 하에서, 용접 공정 규정이 허용하는 범위 내에서 가능한 한 많은 전류 및 빠른 용접 속도를 사용해야합니다..
용접 와이어의 측면 스윙 진폭은 직경의 3 배를 초과해서는 안됩니다..
이자형. 특별한 요구 사항이없는 경우, 용접 전에 용접이 예열되지 않습니다.
다층 용접이있을 때, 층간 온도는 가능한 한 낮아야합니다, 바람직하게는 100 ℃보다 높지 않다.
에프. 텅스텐 동안 불활성 가스 용접, 용접 와이어의 끝은 용접 중에 아르곤 보호 구역을 떠나서는 안됩니다., 그리고 용접 와이어와 용접 표면 사이의 각도는 공급할 때 약 15 ° 여야합니다..
용접 건과 용접 표면 사이의 각도는 80 ° ~ 90 ° 사이를 유지해야합니다..
수직 용접 및 4RAM 이상의 두께로 수평 용접 위치, 조건이 허용되는 경우, 하단 층 용접은 양면 동기 아르곤 아크 용접 공정을 채택 할 수 있습니다..
G. 용접 중, 용접 층 사이의 산화물 필름, 과도한 용접 고기 및 기타 용접 결함을 제거해야합니다..
뿌리 청소가 필요한 바닥 용접 용 용접 또는 용접 용, 용접 뿌리는 기계적으로 청소해야합니다.
시간. 알루미늄 아크 스타터 플레이트 및 리드 아웃 플레이트는 종 방향 용접의 양쪽 끝에 설치해야합니다..
종 방향 고리 용접의 아크 구덩이를 청소 한 후, 계속 용접 할 때 아크 스타터 플레이트의 아크를 점화하는 것이 좋습니다., 그리고 용접하기 전에 아크가 안정적으로 타오르는 때까지 기다리십시오.
나. 아르곤 가스의 흐름을 방해하는 노즐에 스포터가 부착되어있을 때, 스패터를 제거하거나 노즐을 교체해야합니다..
텅스텐 팁이 오염되거나 불규칙한 모양이있을 때, 수리 또는 교체해야합니다.
표면 청소 및 가공은 방법에 따라 수행해야합니다. 1.3 그리고 1.5 섹션에서 1 이 기사의.
일반적으로, 두께가있는 용접 플레이트 3-4 mm, 균열을 만들 필요는 없습니다, 한 층은 한 번에 용접 할 수 있습니다.
플레이트 두께가있을 때 5-6 mm, 그루브를 만들어야합니다, 단면 용접 및 양면 형성이 필요합니다.
알루미늄 및 알루미늄 합금의 강도는 고온에서 매우 낮습니다., 그리고 액체 알루미늄의 유동성은 좋습니다. 특히 옥시 아세틸렌 가스 용접에 의한 용접 할 때, 온도가 높고 가열 범위가 큽니다., 그리고 용접 금속은 붕괴되기 쉽다.
두께가있는 용접 플레이트 3-4 mm, 뒷면에 패드를 추가해야합니다, 그리고 패드 재료는 탄소강 판으로 만들 수 있습니다..
플레이트 두께가있을 때 5-6 mm, 그루브를 만들어야합니다, 그리고 용접 할 때 단면 용접 및 양면 형성, 표면에 원형 홈이있는 패드는 뒤쪽에 뒷면에 뒷면에 추가되어야합니다..
패드 재료의 두께는 12mm 이상이어야합니다., 그리고 용접 중에 가열 될 때 패드를 쉽게 변형해서는 안됩니다..
3-4mm 두께의 용접에는 예열이 필요하지 않습니다 알루미늄 판.
플레이트 두께가 5-6mm 인 경우, 적절하게 예열 할 수 있습니다, 그러나 온도가 너무 높아서는 안됩니다, 약 100 ℃로 충분하다.
가스 용접시, 산화물 필름을 제거하는 플럭스를 사용하십시오.
가스 용접에 사용되는 플럭스는 염화물과 칼륨과 같은 원소의 불소입니다., 나트륨, 리튬, 그리고 칼슘, 산화물 필름을 제거 할 수 있습니다.
용접 와이어는 알루미늄 막대의 재료와 일치하도록 선택해야합니다..
알루미늄은 빛과 열 반사 능력이 강합니다.. 고체에서 액체로 변할 때 명백한 색상 변화가 없습니다.. 용접 중에 용융 상태를 판단하기가 어렵습니다.. 고온 알루미늄의 강도는 매우 낮습니다, 그리고 녹은 풀을지지하기가 어렵습니다, 붕괴와 화상을 입을 수 있습니다.
가열 할 때, 용접 와이어는 용접 표면에서 지속적으로 움직여야합니다.. 일단 녹았습니다, 연속 용접은 중간에 일시 중지하지 않고 즉시 수행해야합니다..
용접 속도는 빠르야합니다, 그리고 용접 와이어 공급 속도는 유지되어야합니다. 용접 노즐은 용접 주위에 원형 운동을해야합니다.. 용접 와이어가 아래쪽으로 공급됩니다, 액체 금속을 균일하게 만들기 위해 탱크에서 교반해야합니다..
용접에 남은 잔류 플럭스 및 용접 슬래그와 용접 후 인근은 알루미늄 표면의 패시베이션 필름을 파괴합니다., 때로는 알루미늄 부품을 부식시킵니다, 그래서 그들은 청소해야합니다.
일반적으로, 온수 플러싱 또는 스팀 블로킹과 같은 간단한 방법으로 청소할 수 있습니다..
알루미늄 및 알루미늄 합금 처리 산업의 확장으로, 용접 기술은 지속적으로 개선되고 혁신되고 있습니다. 사용자는 생산 요구에 따라 다른 프로세스 방법을 선택할 수 있습니다..
알루미늄 합금 재료의 특성 및 프로세스 방법을 완전히 이해하고 이해하고 특정 조치를 취함으로써, 알루미늄 합금 재료의 용접은 잘 완성 될 수 있습니다..
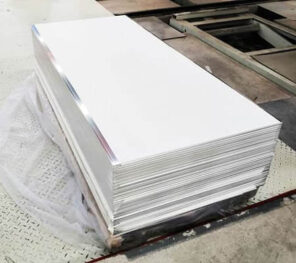
5083 H116 해양 등급 알루미늄 시트는 탁월한 해수 내식성을 제공합니다., 높은 강도 대 중량비, 해양 및 해양구조물에 대한 용접성이 우수합니다..
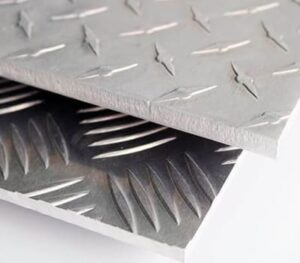
6061-T6 알루미늄 바닥판, 일반적으로 "다이아몬드 플레이트" 또는 "트레드 플레이트"로 알려져 있음, 대부분의 가공 기술과 내부 및 외부 응용 분야에 탁월한 후보입니다..
허난 화웨이 알루미늄 유한 회사, 주식 회사, 중국 허난에서 가장 큰 알루미늄 공급 업체 중 하나,우리는 2001년에 설립되었으며 수입 및 수출 및 고품질 알루미늄 제품에 대한 풍부한 경험을 가지고 있습니다.
월~토, 8오전 – 오후 5시
일요일: 닫은
© 저작권 © 2023 허난화웨이알루미늄, 주식 회사
최신 댓글
귀하에게, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% 최소) 크기:450 X32 X6 MM. 당신의 하나 570 EN-AW 1050 ㅏ, 수량=3400KG
안녕하세요, 다음과 같이 항목을 제공하는 것이 친절하겠습니까?: 코일 0,6х1250 (1000)mm EN AW-3105 5tons
안녕하세요, 알루미늄 판을 제공 할 수 있습니까?? 사실 나는 필요하다.: 110mm x 1700mm x 1700mm 5083 H111 - 21 pcs Next year planed is 177 PCS (개)
훌륭한 기사. 나는 기뻤다, 나는이 기사를 발견. 많은 사람들이, 그들이 그것에 대해 정확한 지식을 가지고 있다는 것, 하지만 종종 그렇지 않다. 따라서 나의 즐거운 놀라움. 나는 감동. 나는 확실히이 장소를 추천하고 더 자주 돌아올 것입니다, 새로운 것을 보기 위해.
알루미늄 스트립의 요구 사항