Dalam kertas ini, 8011 kosong cast-rolled digunakan untuk mengeluarkan kepingan aluminium untuk penutup botol, dan kesan penyepuhlindapan homogenisasi dan proses penyepuhlindapan perantaraan pada sifat produk disiasat.
Dalam kertas ini, 8011 kosong cast-rolled digunakan untuk mengeluarkan kepingan aluminium untuk penutup botol, dan kesan penyepuhlindapan homogenisasi dan proses penyepuhlindapan perantaraan pada sifat produk disiasat.
Keputusan menunjukkan bahawa kepingan aluminium penutup botol yang memenuhi keperluan pelanggan boleh dihasilkan daripada kosong bergolek dengan menggunakan proses penyepuhlindapan homogenisasi yang sesuai.
Disebabkan oleh ciri-ciri yang wujud dalam proses cast-rolling, kosong bergolek mempamerkan anisotropi yang jelas, yang mengehadkan penggunaannya dalam produk lukisan dalam.
Dalam kerja ini, proses penyepuhlindapan homogenisasi yang munasabah diterima pakai untuk mengurangkan pengasingan komposisi dan anisotropi 8011 kosong guling tuang yang disebabkan oleh proses guling tuang dan mengoptimumkan struktur mikro dalaman.
Digabungkan dengan penyepuhlindapan perantaraan yang sesuai dan pengurangan sejuk yang munasabah bagi pas rolling akhir dalam pemprosesan berikutnya, perkadaran pelbagai tekstur dalam helaian adalah seimbang, anisotropi bahan berkurangan, dan kepingan aluminium penutup botol yang memenuhi keperluan lukisan dalam berjaya dibuat.
Bahan mentahnya ialah 8011 gegelung gelek tuang dengan ketebalan kosong awal 6.0–6.5 mm, dan sasaran ketebalan siap produk adalah 0.21 mm.
Saiz butiran bagi gegelung bergulung tuang hendaklah mencapai Gred 1.
Komposisi Kimia 8011 Aloi untuk Penutup Botol (pecahan jisim, %)
| Elemen | Dan | Fe | Cu | Mn | Mg | Daripada | Kekotoran Tunggal | Jumlah Kekotoran | Al |
| Kandungan | 0.50~0.90 | 0.6~1.0 | ≤0.1 | ≤0.2 | ≤0.05 | ≤0.1 | ≤0.05 | ≤0.15 | Seimbang |
Dengan pas rolling sejuk tetap, penyepuhlindapan homogenisasi dan suhu penyepuhlindapan perantaraan ditetapkan sebagai parameter berubah-ubah. Laluan proses lengkap adalah seperti berikut:
Cast-rolled blank → cold rolling ke 3.8 mm → penyepuhlindapan homogenisasi → gelek sejuk ke 0.43 mm → penyepuhlindapan perantaraan → gelek sejuk kepada ketebalan siap 0.21 mm
Tiga skema proses perbandingan direka bentuk:
Skim 1: Homogenisasi pada 480 ° C untuk 4 h untuk 3.8 mm kosong tebal; penyepuhlindapan perantaraan di 360 ° C untuk 2 h untuk 0.43 jalur mm
Skim 2: Homogenisasi pada 480 ° C untuk 4 h untuk 3.8 mm kosong tebal; penyepuhlindapan perantaraan di 280 ° C untuk 2 h untuk 0.43 jalur mm
Skim 3: Homogenisasi pada 530 ° C untuk 4 h untuk 3.8 mm kosong tebal; penyepuhlindapan perantaraan di 320 ° C untuk 2 h untuk 0.43 jalur mm
Kekuatan tegangan \(R_m), pemanjangan A dan kadar earing spesimen selepas penyepuhlindapan perantaraan dan produk siap diuji mengikut piawaian kebangsaan.
Helaian siap yang dihasilkan oleh ketiga-tiga skim itu dihantar kepada pelanggan untuk ujian lukisan cawan, dan proses pengeluaran industri yang optimum ditentukan berdasarkan maklum balas pengecapan praktikal.
Spesimen digulung sejuk ke 0.43 mm disepuhlindapkan dalam relau kotak (dimasukkan ke dalam relau selepas suhu yang ditetapkan dicapai, masa menahan: 2–4 jam) untuk menguji sifat mekanikal dan ciri telinga.
Harta Sebenar selepas Penyepuhlindapan Pertengahan
| Skim Proses | Kekuatan Tegangan \(R_m) (MPa) | Pemanjangan A (%) | Kadar Telinga e (%) | Arah Subang |
| Skim 1 | 95 | 28 | 10 | 0°/90° |
| Skim 2 | 93 | 30 | 8.9 | 0°/90° |
| Skim 3 | 90 | 36 | 4.9 | 0°/90° |
Selepas penyepuhlindapan pertengahan, jalur digulung sejuk kepada ketebalan siap 0.21 mm dengan pengurangan sejuk kira-kira 51%.
Data prestasi mekanikal dan earing produk siap disenaraikan seperti berikut.
Sifat Produk Siap
| Skim Proses | Arah Persampelan | \(R_m) (MPa) | A (%) | Kadar Telinga e (%) | Arah Subang |
| Skim 1 | 0° | 146 | 2.2 | 8.9 | 0°/90° |
| 45° | 154 | 2.8 | |||
| 90° | 156 | 2.1 | |||
| Skim 2 | 0° | 154 | 2.8 | 8.0 | 0°/90° |
| 45° | 164 | 1.8 | |||
| 90° | 162 | 1.6 | |||
| Skim 3 | 0° | 145 | 2.8 | 2.2 | 0°/90° |
| 45° | 150 | 2.0 | |||
| 90° | 156 | 2.0 |
Keputusan Percubaan Pelanggan
| Skim Proses | Prestasi Lukisan Piala Pelanggan |
| Skim 1 | Tiada ujian percubaan dijalankan |
| Skim 2 | Keretakan berlaku semasa pengecapan |
| Skim 3 | Kadar telinga sebenar < 3%, prestasi membentuk yang sangat baik, memenuhi keperluan pengeluaran penutup botol |
Kesimpulan ujian: Produk siap Skim 1 dan Skim 2 dihomogenkan pada 480 °C mempunyai kadar telinga yang hampir 10%, gagal memenuhi keperluan lukisan dalam untuk penutup botol.
Produk siap Skim 3 dihomogenkan pada 530 °C mempunyai kadar telinga kira-kira 5% tanpa setem retak, dan telah dibekalkan kepada beberapa pengeluar penutup botol dalam pengeluaran besar-besaran.
Tingkah laku telinga Lembaran aluminium dikuasai oleh tekstur kristal dalaman.
Gulungan sejuk menghasilkan tekstur ubah bentuk, yang membawa kepada antingan 45° semasa lukisan cawan.
Selepas penyepuhlindapan helaian tertakluk kepada pengurangan sejuk yang besar, tekstur penghabluran semula terutamanya terdiri daripada tekstur kubus dan tekstur R.
Idea pengoptimuman untuk kepingan aluminium lukisan dalam adalah untuk mengawal perkadaran kedua-dua tekstur, mengimbangi kesan telinga yang disebabkan oleh tekstur yang berbeza secara bersama, mengurangkan kadar pendengaran keseluruhan dan meningkatkan kebolehbentukan lukisan dalam.
Proses cast-rolling mempunyai tahap penyejukan super tinggi dan penyejukan pantas, menghasilkan sejumlah besar fasa kedua yang tidak seimbang dan pengasingan larutan pepejal yang teruk bagi unsur Si dan Fe dalam matriks aluminium selepas pemejalan.
Penyepuhlindapan homogenisasi menggalakkan transformasi fasa bukan keseimbangan, pemendakan larutan pepejal supertepu dan penghapusan pengasingan komposisi.
Unsur pengaloian utama bagi 8011 aloi ialah Fe dan Si. Penyejukan pantas dalam penggelek tuang menjadikan sejumlah besar Fe dan Si tepu tepu dalam matriks aluminium.
Semasa homogenisasi, Fe dan Si memendakan keluar untuk membentuk tersebar \(FeAl_3) zarah:
Sebagai pengilang profesional dan pengeksport aluminium foil jumbo roll seal di China. Kami telah berada dalam bidang ini untuk lebih daripada 20 tahun, Kami mempunyai bengkel kilang dan bebas habuk lebih daripada 100,000 meter persegi
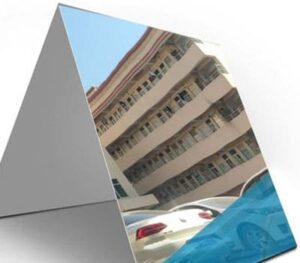
Lembaran aluminium reflektif adalah kepingan logam dengan pemantulan tinggi dan digunakan secara meluas dalam optik, elektronik, pembinaan dan bidang lain. Artikel ini akan memperkenalkan prinsip, ciri dan aplikasi kepingan aluminium Reflektif.

Panduan mendalam untuk 5083 kepingan aluminium marin—komposisi kimia, kekuatan mekanikal, rintangan kakisan, Prestasi kimpalan, dan aplikasi marin.
1050 Lembaran aluminium adalah sejenis plat aluminium yang tidak dirawat haba, yang mempunyai keplastikan yang baik, rintangan kakisan, kekonduksian elektrik dan kekonduksian terma selepas kerja sejuk;
5754 gegelung aluminium adalah aloi unsur Al-Mg biasa, yang tergolong dalam plat aluminium kalis karat aluminium-magnesium.
3004 Gegelung aluminium adalah aloi aluminium-mangan, yang merupakan aluminium anti karat yang paling banyak digunakan. Kekuatan aloi ini tidak tinggi. Ia serupa dengan 3003 aloi dengan kira-kira 1% magnesium ditambah.
No.52, Jalan Dongming, Zhengzhou, Henan, China
Henan Huawei Aluminium Co., Ltd, Salah Satu Pembekal Aluminium Terbesar Di China Henan,Kami Ditubuhkan Pada tahun 2001, Dan Kami Mempunyai pengalaman yang kaya dalam import dan eksport dan produk aluminium berkualiti tinggi
Isnin – Sabtu, 8AM – 5PTG
Ahad: Ditutup
© Hak cipta © 2023 Henan Huawei Aluminium Co., Ltd
Komen Terkini
Yang Berhormat, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% MIN) SAIZ:450 X32 X6 MM. SATU ANDA 570 EN-AW 1050 A, KUANTITI=3400KG
Hello, Adakah anda berbesar hati untuk menawarkan item seperti berikut: Gegelung 0.6х1250 (1000)mm EN AW-3105 5tons
Hello, Bolehkah anda menawarkan saya plat aluminium? Sebenarnya saya perlukan: 110mm x 1700mm x 1700mm 5083 H111 - 21 pcs Next year planed is 177 Pc
Artikel yang bagus. Saya gembira, saya jumpa artikel ini. Ramai orang nampaknya, bahawa mereka mempunyai pengetahuan yang tepat mengenainya, tetapi selalunya tidak. Oleh itu kejutan yang menyenangkan saya. Saya kagum. Saya pasti akan mengesyorkan tempat ini dan kembali lebih kerap, untuk melihat perkara baru.
keperluan jalur aluminium