I ferd med å rulle aluminiumsfolie for sigaretter, ruhets- og konveksitetsprosessparametrene til valseverkets arbeidsvalse er de avgjørende faktorene som påvirker kvaliteten på aluminiumsfolieprodukter
Aluminum foil is light in weight and exhibits excellent properties in terms of corrosion resistance, fuktmotstand, and UV resistance. It is also recyclable, easy to bend and print, and has good thermal stability. Derfor, it is widely used in cigarettes, medisin, husstand, elektronikk og andre felt. Using aluminum foil packaging: ① Spar mye ressurser; ② Forbedre karakteren og estetikken til emballasjen, derved effektivt fremme forbruket og påføringen av aluminiumsfolie.
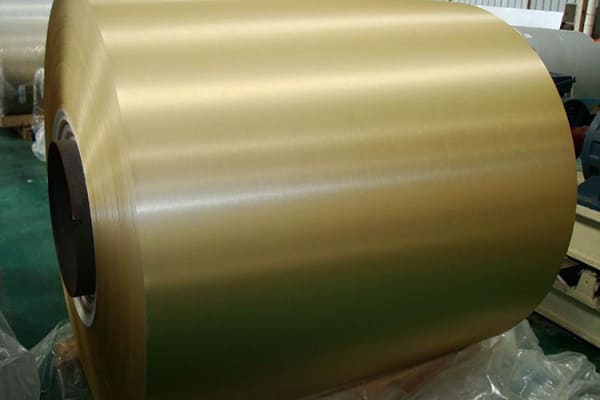
Aluminiumsfolie for sigaretter
Sigarettemballasje er en svært viktig del av sigarettproduksjonen og den siste prosessen. I hele prosessen med sigarettproduksjon, sirkulasjon og forbruk, kvaliteten på emballasjematerialer spiller en svært viktig rolle for å opprettholde kvaliteten på sigarettprodukter, fremme forbruk, og veiledende forbruk. Sammenlignet med andre varer, sigarettemballasjematerialer krever større spesifisitet, ingen lukt, bør være giftfri og ufarlig for menneskekroppen, og bør ha fuktbestandighet og isolasjonsegenskaper. Aluminiumsfolie har alle egenskapene som kreves for sigarettemballasje. I prosessen med søknad i sigarettindustrien, den leveres ofte med en tykkelse på (6~6,5) μm. I den påfølgende prosessen, det må gå gjennom mange trinn, for eksempel sammensetning, fargelegging, pressing, tørking, osv. for til slutt å danne kvalifisert emballasjemateriale. For å sikre utbyttegraden for det påfølgende blandingstrinn, kvaliteten på aluminiumsfolieråmaterialet må oppfylle indikatorene, spesielt må plateformen på aluminiumsfolien være rett, for å unngå rynker under blanding, resulterer i ødelagte strimler og alvorlige økonomiske tap.
Rullingen av aluminiumsfolie er ganske spesiell, spesielt i mellom- og finrullingsstadiet, tykkelsen på aluminiumsfolien er veldig liten, og størrelsen når mikronnivået. Ved å øke trykket under valseprosessen, rullene er elastisk deformert og det rullede materialet er plastisk deformert, og det siste er mer sannsynlig. Når rullene er elastisk flatet, det må tas på alvor fordi det vil alvorlig påvirke rulleprosessen til aluminiumsfolien. Generelt sett, aluminiumsfolie rulles sømløst, og mikronnivåtykkelsen oppnås ved å kontrollere avviklingsspenningsparametrene og rullehastighetsparametrene. Under rulleprosessen, endringene i rulleprosessens påvirkningsfaktorer vil avgjøre om kvaliteten på tobakksfolieproduktene er kvalifisert og om den oppfyller kundenes krav. Det er mange prosesspåvirkende faktorer i rulleprosessen, hovedsakelig rullende olje, arbeidsruller, plateformkontroll, og kvaliteten på den originale plateformen til den medfølgende billetten. Derfor, en systematisk studie av prosesspåvirkende faktorer ved ferdigvalseprosessen i tobakksaluminiumsfolie har viktig veiledende betydning for ferdigvalsingsproduksjonsprosessen i andre aluminiumsfolieprodukter.
Den elektrolytiske aluminiumsstøpingen og valsingen som er valgt for testen er et aluminiumsfolieemne for sigaretter. Den kjemiske sammensetningen er 1235 legering. Spesifikasjonen for aluminiumsfolieemne er (0.24×1350) mm. Testmengden er 50 t, antall testruller er 16, og sammensetningen av 1235 legering er vist i tabell 1.
| 1235 Legering kjemisk sammensetningstabell | ||||||||
| Og | Fe | Cu | Mn | Mg | Zn | Av | V | Al |
| 0.12~0,15 | 0.38~0,42 | 0.01~0,02 | ≤0,003 | ≤0,003 | ≤0,02 | 0.01~0,03 | ≤0,01 | Margin |
Testutstyret inkluderer i hovedsak tyske Achenbach 1400 mm middels sluttfres, pinhole boks, online plateformdetektor, og online overflatedeteksjonsutstyr.
For å studere prosessens påvirkningsfaktorer, action mechanisms and countermeasures in the process of medium and fine rolling of aluminum foil for cigarettes, this experiment set up 4 research schemes, and the final rolling thickness of the product was 0.006 mm:
2.1.1 Analyse av innvirkning på produktkvalitet
Under den finvalsende produksjonsprosessen for elektrolytisk aluminiumstøping og valsing tobakk aluminiumsfolie, hovedfunksjonene til rullende olje inkluderer smøring og kjøling. Endringer i forholdet mellom rullende olje, renheten til rullende olje, bruksprosessen for rullende olje, osv. vil påvirke kvaliteten på tobakksaluminiumsfolieprodukter, gjør det vanskelig å kvalitetssikre tobakksaluminiumsfolieprodukter, og i alvorlige tilfeller, forårsaker utrangering. Den endelige tykkelsen på tobakksaluminiumsfolieprodukter er 0.006 mm. For å oppnå stabil rulling og jevn produkttykkelse, effektiv prosesssmøring og matchende friksjonskoeffisient er effektive tiltak for å kontrollere minimum rullbar tykkelse på aluminiumsfolie. The rolling of tobacco aluminum foil has stricter requirements on the minimum rollable thickness, which is a prerequisite for producing tobacco aluminum foil products with qualified thickness. Improving the lubrication capacity of rolling oil is mainly achieved by adjusting the ratio of rolling oil.
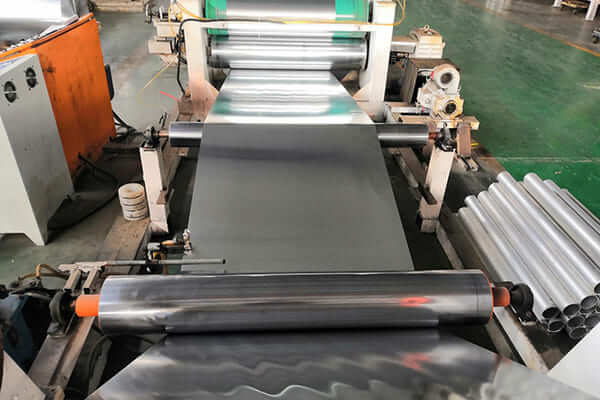
In addition to the fact that the addition ratio of rolling oil will affect product quality, the purity of rolling oil and the use process of rolling oil will also have a great impact on the quality of tobacco aluminum foil products. During the fine rolling production process of aluminum foil for tobacco, it is generally easy to mix with mechanical hydraulic oil and oil mist, other mechanical oils, osv. I dette tilfellet, the purity of the rolling oil is greatly affected, og dets fysiske og kjemiske egenskaper vil sannsynligvis endre seg, og dermed påvirke rullingen av aluminiumsfolie for tobakk, som resulterer i manglende evne til å garantere produktkvalitet.
Rasjonaliteten i prosessen med å bruke rullende olje er nøkkelfaktoren for å sikre online plateform og overflatekvalitet på aluminiumsfolieprodukter for tobakk. Dens bruksprosessparametere inkluderer hovedsakelig rullende oljetemperatur, rullende oljetrykk og rullende oljestrøm. Hvorvidt innstillingen er rimelig avgjør direkte om aluminiumsfolieproduktene for tobakk kan rulles til ferdige produkter.
2.1.2 Kontrolltiltak
Ved å tilsette et visst forhold alkohol, syre og ester til den rullende oljebaseoljen, oljefilmstyrken til den rullende oljen kan forbedres. Slik, en jevn og passende oljefilmtykkelse kan oppnås. Praksis viser at det mer passende tilsetningsforholdet er at alkoholen kontrolleres kl (7.0-8.0) mgKOH/g, syrekontrollverdien er ≤1,4 mgKOH/g, og esteren kontrolleres kl (5.5-6.5) mgKOH/g.
Ved regelmessig å måle de fysiske og kjemiske egenskapene til den rullende oljen og overvåke ytelsesindikatorene til den rullende oljen, ytelsesindikatorene til den rullende oljen forhindres i å endre seg og påvirke rullingen av aluminiumsfolieprodukter for sigaretter. Samtidig, relevante forskrifter om rullende oljefiltrering er formulert for å sikre at rullende olje blir filtrert og renset i henhold til tidsplanen. Under filtrering og rensing, valseverket har ikke lov til å starte produksjon for å hindre tilbakeløp av skitten olje.
For rulling av aluminiumsfolie for sigarettemballasje, oljetemperaturkontrollparametrene for rullende olje i mellom- og finvalsing er forskjellige. I den mellomliggende rullende prosessen, det beste prosessparameterområdet for rullende oljetemperatur er (30-40) ℃, rullende oljetrykket er stabilt kontrollert kl (4.0-5.0) Bar, og oljestrømmen er nøyaktig kontrollert kl 50%-60%; i finrullingsprosessen, det beste prosessparameterområdet for rullende oljetemperatur er (45-50) ℃, rullende oljetrykket er stabilt kontrollert kl (4.5-5.0) Bar, og oljestrømmen er nøyaktig kontrollert kl 45%-50%. Samtidig, bruken av rullende olje bør overvåkes og registreres. Hvis den rullende oljekvaliteten ikke kan møte rullende produksjon av aluminiumsfolie for sigaretter, rulleoljen kan byttes.
2.2.1 Analyse av påvirkning av prosessparametere på produktkvalitet
I ferd med å rulle aluminiumsfolie for sigaretter, ruhets- og konveksitetsprosessparametrene til valseverkets arbeidsvalse er de avgjørende faktorene som påvirker kvaliteten på aluminiumsfolieprodukter, spesielt for aluminiumsfolieprodukter for sigaretter, hvis rulletykkelse generelt styres til (0.006~0,007) mm, and the roughness and convexity technical parameters of the rolling mill working roll are required to be higher. In the actual production process of aluminum foil for cigarettes, the roughness of the rolling mill working roll should be ensured to be uniform in the grinding process to avoid the inconsistency of the roughness of the upper and lower working rolls, which will cause the rolling process to slip and the rolling production to be unable to be realized. Samtidig, the roughness parameters of the rolling mill working roll should be precisely controlled, and the roughness should not be too high, because too high will cause the fine defects on the surface of the product to expand during the rolling of the aluminum foil for cigarettes, forming pinhole-shaped defects, som er utsatt for beltebrudd. I tillegg, hvis overflateruheten til arbeidsrullen er for høy, overflatefinishen til aluminiumsfolieproduktet vil ikke være nok, som ikke kan oppfylle kundens brukskrav. Hvis ruheten til valseverkets arbeidsvalse er for lav, valsehastigheten til valseverket vil være lav, noe som reduserer produksjonseffektiviteten betraktelig.
Kroneprosessparametrene til valseverkets arbeidsvalse har stor innflytelse på plateformen til aluminiumsfolieproduktene for sigaretter. Generelt sett, kroneinnstillingen til arbeidsrullen er forskjellig i henhold til kravene til produktets bredde. I selve produksjonsprosessen, rulleformen til arbeidsrullen endres ved hydraulisk rullebøyning. Hydraulic roll bending mainly involves the hydraulic cylinder applying hydraulic roll bending force to the working roll of the rolling mill, so that the working roll has a certain additional deflection, realizing the crown change of the working roll to compensate for the changes in the roll shape of the working roll during the rolling process, as shown in Figure 2.
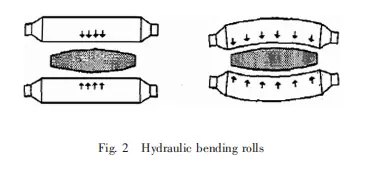
Hydraulie bending rolls
2.2.2 Kontrolltiltak
During the rolling process of aluminum foil for cigarettes, the roughness and convexity process parameters of the rolling mill working rolls are the decisive factors affecting the quality of aluminum foil products. Through the study of the roughness and convexity process parameters of the rolling mill working rolls, det er bestemt at i produksjonsprosessen av aluminiumsfolie for sigaretter, ruheten til valsevalsene i grovvalsetrinnet er stabilt kontrollert kl (0.2-0.3) μm, ruheten til valsevalsene i det mellomliggende valsetrinnet er stabilt kontrollert kl (0.20-0.25) μm, og ruheten til valsevalsene i sluttvalsetrinnet er stabilt kontrollert kl (0.03-0.05) μm, som i stor grad forbedrer stabiliteten til rulleprosessen av aluminiumsfolie for sigaretter og forbedrer kvaliteten på aluminiumsfolie for sigaretter. Samtidig, i den rullende produksjonsprosessen av aluminiumsfolie for sigaretter, i tillegg til å sikre jevnheten av ruheten til valseverkets arbeidsvalser og rettidig tilpasning til konveksitetsendringene til arbeidsvalsene, smøresystemet bør også forbedres for å redusere friksjonskoeffisienten, øke tilbakeglidningen til deformasjonssonen, og redusere rullekraften.
2.3.1 Analyse av virkningen av plateformkontroll på plateform
I den rullende produksjonsprosessen av aluminiumsfolie for sigaretter, plateformen er en svært kritisk teknisk indikator på selve aluminiumsfolieproduktet, som bestemmer den etterfølgende ytelsen til aluminiumsfolien. Det er tre hovedmåter å kontrollere formen på aluminiumsfolieprodukter: ① hydraulisk rullebøyning; ② hydraulisk automatisk tykkelseskontrollsystem; ③ segmentert kjøling av rullende olje. The hydraulic roll bending and hydraulic automatic thickness control systems mainly make timely adjustments based on the characteristic changes during the rolling process of aluminum foil products, and the control effect is relatively average. The third control method uses segmented cooling of the rolling oil. Through the automatic detection system of the plate shape, the signal of the plate shape change is fed back in time to achieve closed control. For the rolling of wide-width aluminum foil products for cigarettes, this control method is more effective. Med.
2.3.2 Kontrolltiltak
In the general production process, according to the plate shape accuracy requirements of aluminum foil products for cigarettes, by adopting a complete lubrication process system, the plate shape of aluminum foil products can be better controlled. Samtidig, kantspraysystemet kan godt forhindre kanttetthet under aluminiumsfolievalseprosessen og eliminere problemet med brann i valseverket.
I tillegg til ovennevnte, i den rullende produksjonsprosessen av aluminiumsfolie for sigaretter, Rimelige reduksjonsprosessparametere er også en viktig faktor for å sikre plateformen. Hvis reduksjonsbeløpet er satt for høyt, det vil føre til at aluminiumsfolien krøller seg under rulling, og til og med påvirke rullingen av underleddet. I alvorlige tilfeller, rullebåndet vil knekke, påvirker produksjonseffektiviteten og produktkvaliteten. Hvis den innstilte reduksjonsmengden er for liten, passbehandlingshastigheten vil øke og produksjonskostnadene vil øke. Derfor, rimelig kontroll av reduksjonsbeløpet i henhold til rulleforholdene til produktet er avgjørende for produktrullende produksjon og produktkvalitetssikring.
2.4.1 Analyse av virkningen av den originale platetypen på etterfølgende medium og finvalsing
Tilførselen av emner for produksjon av tobakksaluminiumsfolie omfatter hovedsakelig to typer: varmvalsede materialer og støpevalsede materialer. Uavhengig av type billett, produktkvaliteten til de innkommende materialene bør garanteres, inkludert kvalitetskravene til legeringssammensetning, platetype, organisasjon, ytelse, flate, osv., for å møte den påfølgende rullende produksjonen av tobakksaluminiumsfolieprodukter. I selve produksjonsprosessen, under smelteprosessen, legeringssammensetningen er den første kvalitetskontrollfaktoren. Først, den kjemiske sammensetningen skal oppfylle de tekniske kravene. For det andre, raffineringsprosessen bør tas i bruk for å strengt kontrollere hydrogeninnholdet og ikke-metalliske slagginneslutninger i aluminiumvæsken. Generelt, hydrogeninnholdet er ≤0,12 ml/100Al, og de ikke-metalliske slagg-inneslutningene ovenfor 5 μm er 0 for å sikre den metallurgiske kvaliteten, for å oppfylle kravene til nålehull for den påfølgende ferdige tobakksaluminiumsfolien. Samtidig, ensartetheten av kornstrukturen til emnet og antall andrefaseforbindelser bør garanteres så mye som mulig for å oppfylle ytelseskravene til påfølgende produkter. For den innkommende materialformen til aluminiumsfolieblokker, fordi formen er arvelig, hvis formen på innkommende materiale er dårlig, den påfølgende rulleformen vil også være dårlig. Derfor, å kontrollere formen på det innkommende materialet er avgjørende for den påfølgende rulleformen til tobakksaluminiumsfolie.
2.4.2 Kontrolltiltak
For emner for produksjon av tobakksaluminiumsfolie, i støpe- og valseproduksjonsleddet, the convexity and transverse and longitudinal thickness difference of the cast and rolled plate must be guaranteed. The convexity is generally controlled at 0% til 1%, the longitudinal thickness is controlled within 0.05 mm/100 mm, and the transverse slope is controlled within 0.03 mm/100 mm. In the cold rolling production link, it is necessary to ensure that 98% of the strips have an online straightness of ≤10I.
This article mainly analyzes the process influencing factors and mechanism of cigarette aluminum foil in the intermediate and finishing rolling process, focusing on the impact of rolling oil products, different work roll process parameters, different plate shape control methods, and the original quality of aluminum foil blanks on product quality. påvirkning, control measures have been formulated. I selve produksjonen av aluminiumsfolieprodukter til sigaretter, tilsvarende kontrolltiltak er vedtatt, med betydelige resultater. Kvaliteten på aluminiumsfolieprodukter for sigaretter har blitt kraftig forbedret. Gjennomsnittlig produktutbytte har nådd 88%, som har forbedret produksjonseffektiviteten og redusert produksjonskostnadene.

Kaldvalset aluminiumsbånd er en tynn stripe laget av aluminiumslegering som behandles ved kaldvalsing. Det er mye brukt i romfart, bilproduksjon, byggematerialer og andre felt.
Kompositt aluminiumsfolie er et funksjonelt materiale sammensatt av aluminiumsfolie og andre materialer. Den har forskjellige egenskaper som antioksidant, varmebestandighet, korrosjonsbestandighet, og varmeisolasjon
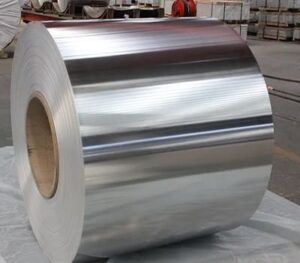
3003 h14 aluminiumsspole refererer til h14 temperert 3003 aluminiumsspole.Og H14-tempering betyr vanligvis å få 1/2 styrken med hardheten.
Som en profesjonell produsent og eksportør av aluminiumsfolie jumbo rulleforseglinger i Kina. Vi har vært i dette feltet i mer enn 20 år, vi har fabrikk og støvfritt verksted på mer enn 100,000 kvadratmeter
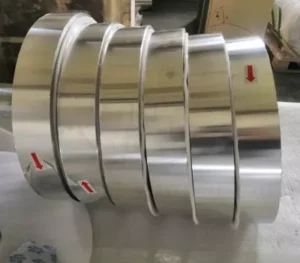
Markedsprisen på 1235 aluminiumsfolie er relativt billig, og det har blitt et av de mest populære produktene på markedet. Det er en vanlig husholdningsaluminiumsfolie som kan brukes som fleksibel matpakkefolie.
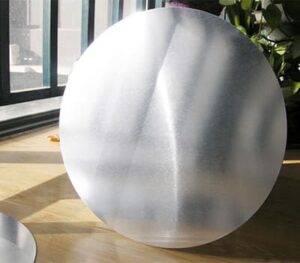
5454-O aluminiumsirkel representerer 5454 aluminiumslegering O temperert aluminiumsirkel, tilhører 5000 serie aluminiumslegering.
Nr.52, Dongming Road, Zhengzhou, Henan, Kina
Henan Huawei Aluminium Co., Ltd, En av de største aluminiumsleverandørene i Kina Henan,Vi er etablert i 2001, og vi har rik erfaring innen import og eksport og høykvalitets aluminiumsprodukter
man – lør, 8AM – 17:00
søndag: Lukket
© Copyright © 2023 Henan Huawei Aluminium Co., Ltd
Siste kommentarer
Kjære Sir, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50 % MIN) STØRRELSE:450 X32 X6 MM. DIN EN 570 EN-AW 1050 EN, ANTALL=3400KG
Hallo, Vil du være så snill å tilby varen som følger: Spole 0,6х1250 (1000)mm EN AW-3105 5tons
Hallo, Kan du tilby meg aluminiumsplater? Egentlig trenger jeg: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 stk
Flott artikkel. Jeg var henrykt, at jeg fant denne artikkelen. Mange tror det, at de har pålitelig kunnskap om dette emnet, men dette er ofte ikke tilfelle. Derfor min hyggelige overraskelse. Jeg er imponert. Jeg vil definitivt anbefale dette stedet og komme tilbake oftere, å se nye ting.
krav til aluminiumslist