Stemplede aluminiumsskiver representerer en kritisk komponent i utallige produksjonsapplikasjoner, fra bildeler til dekorative finisher.
Likevel kjemper produsenter og fagfolk om kvalitetskontroll stadig en vedvarende utfordring: den fryktede appelsinskalleffekten.
Denne teksturerte, Utseende med groper kompromitterer ikke bare den estetiske appellen – det påvirker produktets ytelse betydelig, kundetilfredshet, og bunnlinjen din.
Forstå hvordan du oppnår jevn, appelsinskallfrie stemplede aluminiumsskiver skiller eliteprodusenter fra resten.
Denne omfattende guiden leder deg gjennom alle kritiske faktorer, fra materialvalg til etterbehandlingsteknikker som gir resultater i profesjonell kvalitet konsekvent.
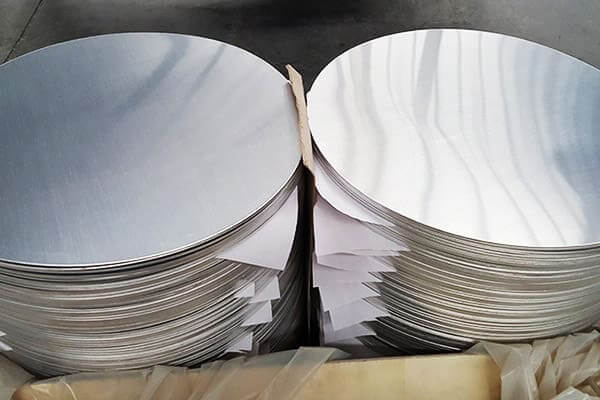
Slik unngår du appelsinskall ved stempling av aluminiumsskiver
Appelsinskall refererer til en overflatedefekt som skaper en tekstur som ligner en appelsinskall.
Dette fenomenet oppstår når den stemplede aluminiumskiven utvikler seg liten, uregelmessige groper og bølger over overflaten.
I motsetning til riper eller bulker, appelsinskall kommer ut av materialets krystallinske struktur som reagerer under stemplingsprosessen.
Effekten manifesterer seg vanligvis som en bølget, ujevn finish som fanger lys inkonsekvent.
Når du kjører fingeren over en appelsinskalloverflate, du kan faktisk føle mikrotekstureringen.
Produsenter synes denne defekten er spesielt frustrerende fordi den oppstår til tross for at standardprosedyrer følges, og det endrer fundamentalt hvordan de ferdige produktene dine ser ut og føles.
Jeg kan ikke understreke hvor mye appelsinskall påvirker virksomheten din. Først, kunder merker umiddelbart denne feilen.
Når de stemplede aluminiumsplatene dine kommer med en appelsinskalltekstur, klienter opplever dårligere kvalitet uavhengig av platens faktiske strukturelle integritet.
Denne oppfatningen skader ditt omdømme og markedsposisjon direkte.
Sekund, appelsinskall skaper funksjonsproblemer. I bilapplikasjoner, for eksempel, denne teksturen kan forstyrre belegg, lim, og påføring av maling.
Dine aluminiumsplater tåler kanskje ikke maling jevnt, noe som resulterer i ujevn dekning som krever kostbart omarbeid eller fullstendig produktutskifting.
Tredje, defekten indikerer underliggende prosessproblemer. Appelsinskall signaliserer problemer med materialsammensetningen, temperaturkontroll, eller stemplingsparametere – alle faktorer du må forholde deg til for å opprettholde konsistent kvalitet gjennom hele produksjonen.
Ditt valg av aluminiumslegering avgjør grovt sett 40% av suksessen din for å forebygge appelsinskall.
Ikke alle aluminiumslegeringer reagerer identisk på stemplingsprosesser. Jeg anbefaler å fokusere på legeringer spesielt utviklet for minimale overflatedefekter.
3003 introduksjon av aluminiumsplater
Optimale aluminiumslegeringer for stemplede plater:
| Legering | Kjennetegn | Beste applikasjoner | Motstand mot appelsinskall |
| 3003 | God bearbeidbarhet, moderat styrke | Generell stempling | Veldig bra |
| 5052 | Utmerket korrosjonsbestandighet, høy styrke | Marine, utendørs applikasjoner | Glimrende |
| 6061 | Allsidig, varmebehandles | Automotive, strukturelle komponenter | God |
| 6063 | Utmerket ekstruderbarhet, god etterbehandling | Dekorative applikasjoner | Veldig bra |
| 7075 | Høy styrke, romfartsklasse | Ytelseskritiske deler | Moderat |
Jeg anbefaler spesielt 5052 aluminium for stemplede plater som krever feilfri finish.
Denne legeringen opprettholder konsistent kornstruktur gjennom hele stemplingsprosessen, reduserer dannelsen av appelsinskall dramatisk.
De 3003 legering gir utmerket verdi samtidig som den leverer pålitelige resultater for generelle bruksområder.
Tempereringstilstanden påvirker kritisk hvordan aluminium reagerer på stemplingsoperasjoner.
Temperering refererer til materialets hardhet og bearbeidbarhetsbalanse.
Produsenter utpeker temperament ved hjelp av bokstaver: H (strekkherdet) og T (varmebehandlet).
H-herdet aluminium viser større hardhet, men redusert duktilitet.
Denne tilstanden kan faktisk øke appelsinskallrisikoen fordi materialet ikke flyter jevnt under stempling.
Aluminiumet motstår deformasjon, skaper stresskonsentrasjoner som viser seg som overflateuregelmessigheter.
T-herdet aluminium, spesielt T4 og T6 forhold, fungerer ofte bedre for stemplede applikasjoner.
T4 aluminium kombinerer god styrke med tilstrekkelig duktilitet til å flyte jevnt under stempling, produserer jevnere overflater.
Jeg anbefaler å spesifisere H14 eller T4 temperament for dine stemplede aluminiumsskiver.
Disse forholdene gir den optimale balansen mellom bearbeidbarhet og strukturelle egenskaper.
H14 gir god korrosjonsbestandighet og beskjeden hardhet, mens T4 gir utmerket dimensjonsstabilitet og glatte overflateegenskaper.
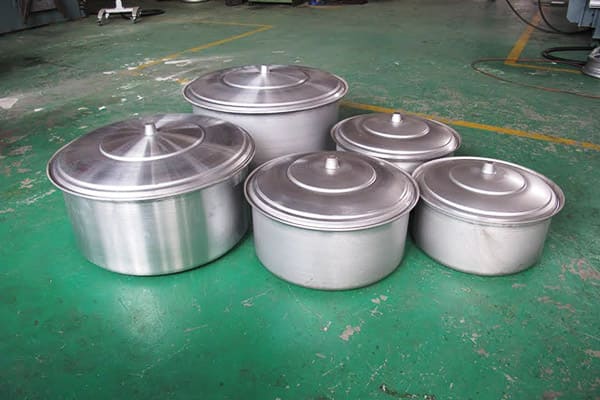
Aluminiumsskiver for aluminiumsgryter
Kornstørrelse påvirker dannelsen av appelsinskall direkte. Mindre, mer jevne korn gir jevnere overflater fordi de deformeres mer forutsigbart under stempling.
Store korn deformeres inkonsekvent, skaper den karakteristiske dimpling assosiert med appelsinskall.
Spesifiser kornstørrelse mellom 50-150 mikrometer ved bestilling av aluminiumslager. Dette området sikrer jevn deformasjon under stempling.
Be om leverandørens dokumentasjon som bekrefter kornstrukturanalyse.
Mange leverandører av kvalitetsaluminium utfører rutinemessig mikrostrukturanalyser og gir detaljerte rapporter.
Når du mottar aluminiumsspoler eller emner, be om prøver for verifisering.
Utfør visuell inspeksjon under forstørrelse og krev metallurgisk analyse som viser kornstørrelsesfordeling hvis du opplever vedvarende appelsinskallproblemer.
Denne investeringen på forhånd forhindrer dyre produksjonsproblemer nedstrøms.
Temperaturkontroll representerer den mest kritiske faktoren for å forhindre appelsinskall på stemplede aluminiumsplater.
Jeg har sett produsenter eliminere 90% av appelsinskallproblemene ganske enkelt ved å implementere riktige temperaturstyringsprotokoller.
Aluminium viser temperaturavhengig oppførsel. Ved romtemperatur, aluminium blir mindre duktil, motstå jevn deformasjon.
Overdreven varme, omvendt, fremmer kornvekst og materialnedbrytning. Sweet spot faller vanligvis mellom 100°F og 200 °F (38°C til 93 °C) avhengig av din spesifikke legering.
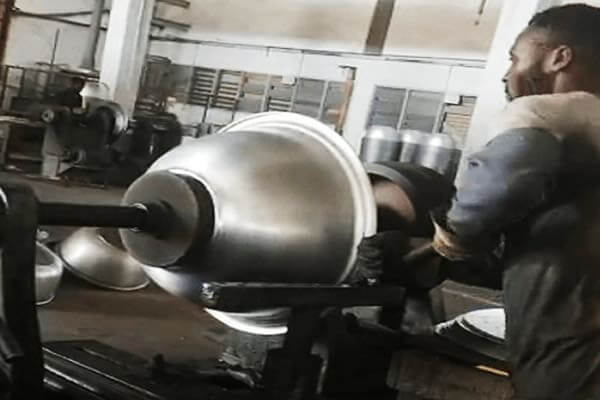
Stemplingsprosess for aluminiumsskive
Høye temperaturer oppnår flere mål:
Jeg anbefaler å implementere oppvarmede dysesystemer for stemplingsoperasjonene dine.
Oppvarmede dyser opprettholder konsistente temperaturer gjennom hele produksjonen.
Installer termoelementer direkte i dysene dine og overvåk temperaturen kontinuerlig. Oppretthold logger som dokumenterer temperaturområder for hver produksjonsbatch.
Dine stemplingsstanser påvirker dannelsen av appelsinskall dramatisk. Dies med utilstrekkelig overflatefinish overfører ufullkommenhetene direkte til aluminiumsskivene dine.
I tillegg, dårlig formdesign skaper ujevn trykkfordeling, fører til uregelmessig materialdeformasjon.
Kritiske dysespesifikasjoner inkluderer:
Jeg anbefaler på det sterkeste å investere i vedlikehold av premium matriser. Inspiser diesene dine hver 5,000 stemplingssykluser. Bruk optiske overflateprofilometre for å måle overflatens overflatefinish regelmessig.
Når overflatefinishen overstiger Ra 0.8 mikrotommer, poler på nytt umiddelbart.
Denne forebyggende tilnærmingen koster langt mindre enn å håndtere appelsinskallfeil i ferdige produkter.
Når du designer nye dyser eller idriftsetter tilpasset verktøy, spesifisere speilpolerte overflater for selve stemplingsflatene.
Be om profesjonell overflatepolering som en del av produksjonskontrakten. Denne forhåndsinvesteringen fører direkte til færre defekte deler og høyere kundetilfredshet.
Stemplingstrykk og hastighet jobber sammen for å bestemme hvordan materialet flyter under stemplingsprosessen.
For høyt trykk skaper unødvendig stress, mens utilstrekkelig trykk forhindrer fullstendig materialdeformasjon. Tilsvarende, hastighet påvirker materialresponsegenskaper.
Optimale stemplingsparametere inkluderer vanligvis:
Jeg anbefaler å bruke progressive dies i stedet for ett-trinns dies når det er mulig.
Progressive dies påfører kraft gradvis over flere slag, slik at materialet kan deformeres jevnt uten plutselige spenningstopper.
Denne tilnærmingen reduserer dannelsen av appelsinskall dramatisk sammenlignet med stempling i ett trinn.
Start produksjonen på konservative innstillinger: lavere trykk og lavere hastigheter.
Øk hastigheten gradvis mens du overvåker overflatekvaliteten. Du vil finne den optimale parameterkombinasjonen for din spesifikke material- og formkonfigurasjon.
Dokumenter disse parameterne nøyaktig – de blir din gyldne standard for fremtidige produksjonskjøringer.
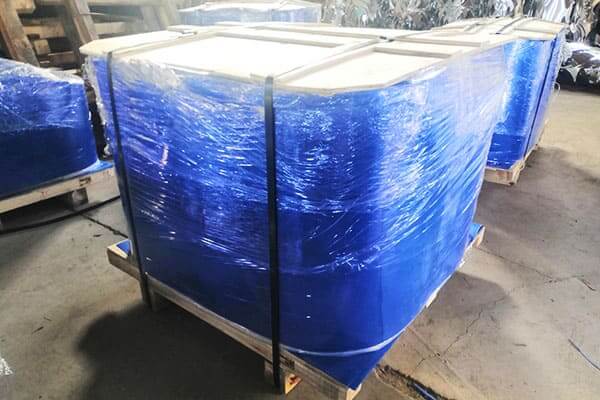
Aluminiumsskiver Pakket av Huawei
Riktig smøring forvandler stemplingsresultatene dine fundamentalt. Smøring reduserer friksjonen mellom aluminiumet og dysen, gir jevnere materialflyt.
Uten tilstrekkelig smøring, aluminiumsoverflater opplever mikroslitasje og spenningskonsentrasjon.
Anbefalte smøremidler for aluminiumsstempling inkluderer:
| Type smøremiddel | Kjennetegn | Best for |
| Mineraloljer | Kostnadseffektiv, moderat ytelse | Generell stempling |
| Syntetiske oljer | Overlegen ytelse, utvidet verktøylevetid | Høyhastighetsoperasjoner |
| Vannbaserte emulsjoner | Miljømessige fordeler, god kjøling | Presisjonsstempling |
| Solid film smøremidler (MoS₂) | Ekstreme trykkforhold | Kraftig stempling |
Jeg foretrekker vannbaserte emulsjoner for de fleste stemplingsapplikasjoner med aluminium. Disse formuleringene gir utmerket smøring samtidig som de tilbyr overlegne kjøleegenskaper.
Vannkomponenten fører bort varme som genereres under stempling, som bidrar til å opprettholde optimale temperaturer.
Påfør smøremiddel konsekvent på hver stemplingsyklus. Installer automatiserte smøresystemer som dispenserer nøyaktige mengder før hvert slag.
Utilstrekkelig smøring skaper overflatedefekter som er identiske med appelsinskall, så konsistens betyr enormt mye.
Vedlikehold smøremiddelet på riktig måte. Sjekk pH regelmessig - sure smøremidler kan korrodere aluminium.
Filtrer smøremidler hver uke for å fjerne metallpartikler. Bytt smøremiddel hver 3-4 måneder eller når ytelsesforringelse blir tydelig.
Å neglisjere vedlikehold av smøremiddel undergraver direkte alle andre anstrengelser for å forhindre appelsinskall.
Overflateforurensning på aluminiumemner øker direkte risikoen for appelsinskall.
Oljer, oksider, støvpartikler, og gjenværende prosessblandinger forstyrrer riktig materialflyt under stempling.
Jeg kan ikke understreke nok hvor kritisk grundig rengjøring viser seg å være.
Implementer a tre-trinns renseprosess før stempling:
Scene 1: Alkalisk rengjøring
Bruk industrielle alkaliske rengjøringsmidler for å fjerne tunge oljer og organiske forurensninger.
Senk aluminiumsskiver i oppvarmet alkalisk løsning (140-160°F eller 60–71 °C) til 3-5 minutter.
Den alkaliske kjemien forsåper oljer, konvertere dem til vannløselige forbindelser som lett skylles bort.
Scene 2: Syrebeising
Følg alkalisk rengjøring med fortynnet syrebeising for å fjerne oksidlag.
Senk rengjorte skiver i fortynnet svovelsyre (5-10% konsentrasjon) til 2-3 minutter.
Denne prosessen fjerner aluminiumoksidfilmen som ellers hindrer materialflyten under stemplingen.
Scene 3: Skyll og tørk
Skyll skivene grundig i destillert vann flere ganger for å fjerne alle sporkjemikalier.
Tørk helt med trykkluft eller varmlufttørker. Eventuell gjenværende fuktighet eller kjemikalier forstyrrer stemplingsprosessen.
Jeg anbefaler inline-rengjøringssystemer som automatisk renser emner umiddelbart før stempling.
Denne tilnærmingen forhindrer rekontaminering mellom rengjøring og stempling.
Den beskjedne investeringen i automatisert rengjøringsutstyr gir utbytte gjennom dramatisk forbedret overflatekvalitet.
Glødeprosesser avlaster indre spenninger i aluminium, fremmer jevn kornstruktur og forbedret materialduktilitet.
Mens leverandøren din vanligvis forhåndsgløder aluminiumslager, mellomgløding mellom stemplingsoperasjoner viser seg ofte gunstig, spesielt for kompleks flertrinns stempling.
Full gløding innebærer oppvarming av aluminium til 620-680°F (327-360°C) avhengig av legering, holde ved temperatur for 2-4 timer, deretter avkjøles sakte i stille luft.
Denne prosessen lindrer arbeidsherding fullstendig og fremmer maksimal kornrekrystallisering.
For de fleste bruksområder med stemplede plater, Jeg anbefaler stressavlastende utglødning mellom stempletrinnene. Denne lettere behandlingen innebærer oppvarming til 300-400°F (149-204°C) til 15-30 minutter.
Selv om det ikke er så omfattende som full gløding, stressavlastende gløding eliminerer arbeidsherding samtidig som materialets varmebehandlede egenskaper opprettholdes.
Mellomgløding viser seg å være spesielt verdifull ved stempling av komplekse skivedesign som krever flere sekvensielle operasjoner.
Hver stempling introduserer arbeidsherding. Uten mellomgløding, materialet blir stadig sprøere, til slutt sprekker eller viser alvorlige overflatedefekter.
Etter stempling, men før endelig etterbehandling, klargjør overflater for å eliminere gjenværende forurensning eller overflateuregelmessigheter.
Dette forberedelsesstadiet blir ofte oversett, men det påvirker de endelige resultatene dine dramatisk.
Begynn med lett mekanisk polering bruker 400-600 sandslipemidler.
Dette fjerner lette oksider og overflateforurensning uten å endre diskens dimensjoner vesentlig.
Bruk myke poleringsputer og lett trykk for å unngå å introdusere nye overflatedefekter.
Følg mekanisk polering med kjemisk behandling ved hjelp av spesialiserte aluminiumsrensere.
Disse formuleringene inneholder korrosjonsinhibitorer som forbereder overflaten for påfølgende etterbehandlingsoperasjoner samtidig som de gir midlertidig beskyttelse mot oksidasjon.
For premiumapplikasjoner, vurdere mikroslipende sprengning bruker ekstremt fine medier (120-220 kornet aluminiumoksid).
Denne spesialiserte prosessen fjerner overflatefeil samtidig som den skaper et ideelt underlag for beleggvedheft.
I motsetning til aggressive sprengningsmetoder, mikroslipende blåsing gir jevne overflater uten å skape nye defekter.
Elektropolering representerer min beste anbefalte løsning for å korrigere appelsinskall på allerede stemplede aluminiumsplater.
Denne elektrokjemiske prosessen fjerner selektivt overflatemateriale, i det vesentlige jevner bort ujevnheter på overflaten samtidig som det lar grunnmaterialet være intakt.
Under elektropolering, din stemplede aluminiumsplate blir anoden i en elektrokjemisk celle.
Strøm går gjennom en spesialformulert elektrolyttløsning, forårsaker mikrooppløsning av aluminiumsoverflaten.
Det strålende aspektet ved elektropolering: overflateuregelmessigheter oppløses fortrinnsvis fordi de opplever høyere strømtetthet.
Fordeler med elektropolering inkluderer:
Jeg anbefaler å jobbe med etablerte leverandører av elektropoleringstjenester hvis du mangler intern kapasitet.
De har spesialisert utstyr optimalisert for aluminiumsbehandling og kan håndtere volumproduksjon effektivt.
Prosessparametre har stor betydning. Spenningen varierer vanligvis fra 12-15 volt, strømtetthet fra 30-50 ampere per kvadratfot, og behandlingstid fra 5-15 minutter avhengig av feilens alvorlighetsgrad.
Underbearbeiding etterlater gjenværende appelsinskall, mens overprosessering kan skape pitting og dimensjonal forvrengning.
Kjemisk polering tilbyr et alternativ til elektropolering for å korrigere appelsinskall.
Denne metoden innebærer å senke aluminiumsskiver i spesialformulerte kjemiske løsninger som selektivt løser opp overflatemateriale, utjevning av uregelmessigheter.
Vanlige kjemiske poleringsformuleringer inkluderer:
Kjemisk polering skjer langsommere enn elektropolering, vanligvis krever 10-30 minutter med nedsenkingstid.
Prosessen skaper et beskyttende oksidlag mens overflaten jevnes ut.
Overflatefinishen forbedres vanligvis fra Ra 1.6-3.2 mikrotommer til Ra 0.2-0.4 mikrotommer, eliminerer appelsinskall helt.
Jeg finner kjemisk polering spesielt verdifull for små batch-produksjoner eller tilpassede bestillinger.
I motsetning til elektropolering, kjemisk polering krever minimal utstyrsinvestering.
Du trenger temperaturkontroll, riktig løsningshåndtering, og ventilasjonssystemer, men ikke noe dyrt elektropoleringsapparat.
Avveiningen: kjemisk polering gir litt mindre dramatiske resultater enn elektropolering og krever nøye løsningshåndtering.
Løsninger brytes ned over tid ettersom de forbruker aluminium. Overvåk løsningens kjemi regelmessig og skift ut når ytelsen blir dårligere.
For høyvolumsproduksjon der hver plate må oppnå feilfri finish, mekanisk polering ved bruk av progressive slipetrinn gir konsistent, pålitelige resultater.
Denne flertrinnsmetoden fjerner overflatedefekter systematisk.
Anbefalt poleringssekvens:
Jeg anbefaler automatiserte poleringssystemer for konsistente resultater.
Spinnende skiver mot stadig finere slipeskiver gir jevn overflatekvalitet over hele produksjonsserier.
Manuell polering introduserer variasjon fordi forskjellige operatører bruker forskjellig trykk og teknikk.
Mekanisk polering genererer betydelig varme. Uten skikkelig kjøling, aluminium kan myke for mye, kompromittere mekaniske egenskaper.
Bruk vannbaserte kjølevæsker under poleringsoperasjoner for å styre temperaturen. I tillegg, den mekaniske handlingen kan arbeidsherde overflatelag, litt økende hardhet.
En kritisk vurdering: mekanisk polering fjerner materiale. Mens beløpet fjernet (typisk 0.5-2 mil per side) påvirker sjelden strukturelle
Del med PDF: Last ned
3004 Aluminiumsplate er en middels sterk aluminiumslegering med mangan og magnesium som de viktigste legeringselementene. Styrken er høyere enn 3003 Aluminiumsplate, men duktiliteten er lavere.
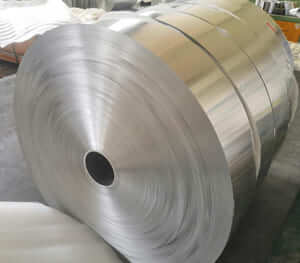
De vanlige legeringene av aluminiumsfolie for luftkanal er 1000 serie, 3000 serie og 8000 serie aluminiumsfolie, som har sterk korrosjonsbestandighet og fuktmotstand.

Oppdag førsteklasses PVDF fargebelagte aluminiumsplater med utmerket holdbarhet, UV motstand, og bevaring av levende farger. Perfekt for arkitektonisk, industriell, og dekorative applikasjoner.
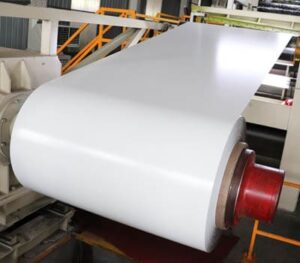
Pvdf-belagt aluminiumsspole er en type fargebelagt aluminiumsspole, Fargebelagt aluminiumsspole kan deles inn i polyester (PE) belagt aluminiumsspole, fluorkarbon (PVDF) belagt aluminiumsspole og epoksyvalsebelagt aluminiumsspole.
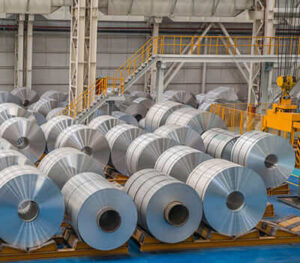
6061 aluminiumsspole" er en aluminiumslegering som ofte brukes til bruksområder som bil- og romfartskomponenter, samt for bygg- og industriprodukter. Denne artikkelen vil utforske egenskapene,Fordeler og anvendelser av 6061 aluminiumsspole, fra råvareform til ferdig produkt.
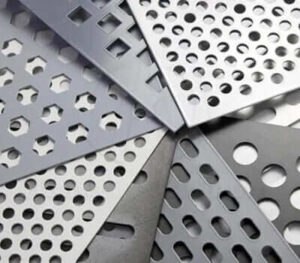
Perforerte aluminiumsplater er laget av aluminiumsplater som er bearbeidet med runde hull (eller andre design). Hullene kan være på linje eller forskjøvet for å øke antall åpninger.
Nr.52, Dongming Road, Zhengzhou, Henan, Kina
Henan Huawei Aluminium Co., Ltd, En av de største aluminiumsleverandørene i Kina Henan,Vi er etablert i 2001, og vi har rik erfaring innen import og eksport og høykvalitets aluminiumsprodukter
man – lør, 8AM – 17:00
søndag: Lukket
© Copyright © 2023 Henan Huawei Aluminium Co., Ltd
Siste kommentarer
Kjære Sir, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50 % MIN) STØRRELSE:450 X32 X6 MM. DIN EN 570 EN-AW 1050 EN, ANTALL=3400KG
Hallo, Vil du være så snill å tilby varen som følger: Spole 0,6х1250 (1000)mm EN AW-3105 5tons
Hallo, Kan du tilby meg aluminiumsplater? Egentlig trenger jeg: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 stk
Flott artikkel. Jeg var henrykt, at jeg fant denne artikkelen. Mange tror det, at de har pålitelig kunnskap om dette emnet, men dette er ofte ikke tilfelle. Derfor min hyggelige overraskelse. Jeg er imponert. Jeg vil definitivt anbefale dette stedet og komme tilbake oftere, å se nye ting.
krav til aluminiumslist