I denne artikkelen, 8011 støpte valsede emner brukes til å produsere aluminiumsplater for flaskekorker, og effekten av homogeniseringsgløding og mellomglødingsprosesser på produktegenskaper undersøkes.
I denne artikkelen, 8011 støpte valsede emner brukes til å produsere aluminiumsplater for flaskekorker, og effekten av homogeniseringsgløding og mellomglødingsprosesser på produktegenskaper undersøkes.
Resultatene viser at aluminiumsplater med flaskekork som oppfyller kundens krav kan produseres fra støpte valsede emner ved å ta i bruk passende homogeniseringsglødingsprosesser.
På grunn av de iboende egenskapene til støpevalseprosessen, støpte valsede emner viser tydelig anisotropi, som begrenser deres anvendelse i dyptrekkende produkter.
I dette arbeidet, en rimelig homogeniseringsglødingsprosess er tatt i bruk for å lindre sammensetningssegregering og anisotropi av 8011 støpevalsede emner indusert av støpevalseprosessen og optimaliserer den interne mikrostrukturen.
Kombinert med passende mellomgløding og rimelig kaldreduksjon av den endelige valsepassasjen i etterfølgende prosessering, proporsjonene av ulike teksturer i arkene er balansert, materialanisotropi reduseres, og aluminiumsplater med flaskekork som tilfredsstiller krav til dyptrekking er vellykket fremstilt.
Råstoffet er 8011 støpt rulle med en innledende emnetykkelse på 6,0–6,5 mm, og målet for ferdig tykkelse på produktet er 0.21 mm.
Kornstørrelsen på støpte ruller skal nå Grade 1.
Kjemisk sammensetning av 8011 Legering for flaskekorker (massefraksjon, %)
| Element | Og | Fe | Cu | Mn | Mg | Av | Enkel Urenhet | Total urenhet | Al |
| Innhold | 0.50~0,90 | 0.6~1,0 | ≤0,1 | ≤0,2 | ≤0,05 | ≤0,1 | ≤0,05 | ≤0,15 | Balansere |
Med faste kaldrullende pasninger, homogeniseringsgløding og mellomglødetemperaturer settes som variable parametere. Den komplette prosessruten er som følger:
Støpevalset råemne → kaldvalsing til 3.8 mm → homogeniseringsgløding → kaldvalsing til 0.43 mm → mellomgløding → kaldvalsing til ferdig tykkelse på 0.21 mm
Tre komparative prosessskjemaer er designet:
Opplegg 1: Homogenisering kl 480 °C for 4 h for 3.8 mm tykke emner; mellomgløding kl 360 °C for 2 h for 0.43 mm strimler
Opplegg 2: Homogenisering kl 480 °C for 4 h for 3.8 mm tykke emner; mellomgløding kl 280 °C for 2 h for 0.43 mm strimler
Opplegg 3: Homogenisering kl 530 °C for 4 h for 3.8 mm tykke emner; mellomgløding kl 320 °C for 2 h for 0.43 mm strimler
Strekkstyrke \(R_m), forlengelse A og øregangshastighet e av prøver etter mellomgløding og ferdige produkter er testet i samsvar med nasjonale standarder.
Ferdige ark produsert av de tre ordningene leveres til kunder for kopptrekkprøver, og den optimale industrielle produksjonsprosessen bestemmes basert på praktisk stemplingstilbakemelding.
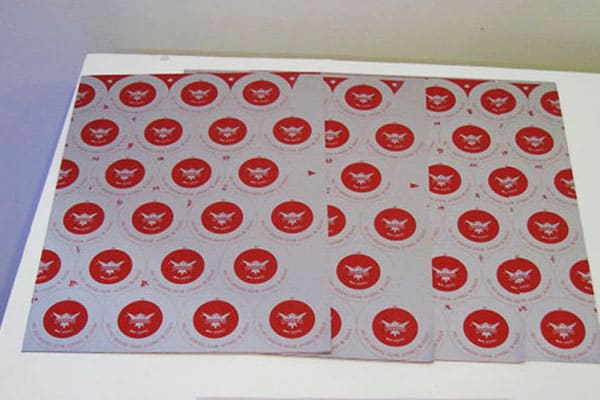
Prøver kaldvalset til 0.43 mm glødes i en kasseovn (settes inn i ovnen etter at den innstilte temperaturen er nådd, holdetid: 2–4 timer) for å teste mekaniske egenskaper og øreringskarakteristikker.
Faktiske egenskaper etter mellomgløding
| Prosessskjema | Strekkstyrke \(R_m) (MPa) | Forlengelse A (%) | Opptaksfrekvens e (%) | Øreretting |
| Opplegg 1 | 95 | 28 | 10 | 0°/90° |
| Opplegg 2 | 93 | 30 | 8.9 | 0°/90° |
| Opplegg 3 | 90 | 36 | 4.9 | 0°/90° |
Etter mellomgløding, strimler kaldvalses til ferdig tykkelse på 0.21 mm med en kuldreduksjon på ca 51%.
De mekaniske og øreringsytelsesdataene til ferdige produkter er oppført som følger.
Egenskaper til ferdige produkter
| Prosessskjema | Prøvetakingsretning | \(R_m) (MPa) | EN (%) | Opptaksfrekvens e (%) | Øreretting |
| Opplegg 1 | 0° | 146 | 2.2 | 8.9 | 0°/90° |
| 45° | 154 | 2.8 | |||
| 90° | 156 | 2.1 | |||
| Opplegg 2 | 0° | 154 | 2.8 | 8.0 | 0°/90° |
| 45° | 164 | 1.8 | |||
| 90° | 162 | 1.6 | |||
| Opplegg 3 | 0° | 145 | 2.8 | 2.2 | 0°/90° |
| 45° | 150 | 2.0 | |||
| 90° | 156 | 2.0 |
Kundeprøveresultater
| Prosessskjema | Kunde cup tegning ytelse |
| Opplegg 1 | Ingen prøvetest utført |
| Opplegg 2 | Sprekking oppstår under stempling |
| Opplegg 3 | Faktisk øreprosent < 3%, utmerket formingsytelse, oppfyller kravene til produksjon av flaskekork |
Testkonklusjon: De ferdige produktene til Scheme 1 og Scheme 2 homogenisert kl 480 °C har en øreklokke nær 10%, ikke oppfyller kravene til dyptrekking for flaskekorker.
De ferdige produktene til Scheme 3 homogenisert kl 530 °C har en øreklokke på ca 5% uten stempling sprekker, og har blitt levert til flere flaskekorkprodusenter i masseproduksjon.
Øreadferden til aluminiumsplater er dominert av interne krystallteksturer.
Kaldvalsing gir deformasjonsteksturer, som fører til 45° øregang under kopptrekking.
Etter gløding av ark utsatt for stor kuldreduksjon, rekrystalliseringsteksturer består hovedsakelig av kubetekstur og R-tekstur.
Optimaliseringsideen for dyptrekkende aluminiumsplater er å regulere andelen av de to teksturene, oppveie øreeffekten som induseres av forskjellige teksturer gjensidig, Reduser den totale øreklokken og forbedre formbarheten for dyptrekking.
Støpevalseprosessen har høy underkjølingsgrad og rask avkjøling, resulterer i et stort antall andrefaser som ikke er likevektsmessige og alvorlig fastløsningssegregering av Si- og Fe-elementer i aluminiummatrisen etter størkning.
Homogeniseringsgløding fremmer transformasjonen av ikke-likevektsfaser, utfelling av overmettede faste løsninger og eliminering av sammensetningssegregering.
De viktigste legeringselementene til 8011 legering er Fe og Si. Rask avkjøling i støpevalsing gjør at en stor mengde Fe og Si overmettet i aluminiumsmatrisen.
Under homogenisering, Fe og Si utfelles for å danne dispergert \(FeAl_3) partikler:
6082 aluminiumslist kan vanligvis varmebehandles for høyere styrke, men relativt lav duktilitet.6082 aluminiumslegering er en av legeringsmodellene til...
Børstet aluminiumsplate er et flatt stykke aluminiumsmateriale som har blitt behandlet med en børsteprosess for å produsere en uniform, ensrettet tekstur på overflaten.
Tynn aluminiumsplate refererer vanligvis til et flatt stykke aluminiumsmateriale som har en tykkelse på mindre enn 6 mm (0.24 tommer).
5005 aluminiumsplate er en middels sterk aluminiumslegeringsplate, som kan nå middels og høy styrke ved kaldbearbeiding, og den har god formbarhet
Profesjonell produsent av aluminiumsfolielegering, direkte salgspristilbud, den mest pålitelige leverandøren i Kina beste pris for salg

5052 Aluminium Disc er en Al-Mg-legering kjent for sin utmerkede korrosjonsbestandighet, høy utmattelsesstyrke, og overlegen brukbarhet.
Nr.52, Dongming Road, Zhengzhou, Henan, Kina
Henan Huawei Aluminium Co., Ltd, En av de største aluminiumsleverandørene i Kina Henan,Vi er etablert i 2001, og vi har rik erfaring innen import og eksport og høykvalitets aluminiumsprodukter
man – lør, 8AM – 17:00
søndag: Lukket
© Copyright © 2023 Henan Huawei Aluminium Co., Ltd
Siste kommentarer
Kjære Sir, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50 % MIN) STØRRELSE:450 X32 X6 MM. DIN EN 570 EN-AW 1050 EN, ANTALL=3400KG
Hallo, Vil du være så snill å tilby varen som følger: Spole 0,6х1250 (1000)mm EN AW-3105 5tons
Hallo, Kan du tilby meg aluminiumsplater? Egentlig trenger jeg: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 stk
Flott artikkel. Jeg var henrykt, at jeg fant denne artikkelen. Mange tror det, at de har pålitelig kunnskap om dette emnet, men dette er ofte ikke tilfelle. Derfor min hyggelige overraskelse. Jeg er imponert. Jeg vil definitivt anbefale dette stedet og komme tilbake oftere, å se nye ting.
krav til aluminiumslist