W tym artykule, 8011 półfabrykaty walcowane odlewane są przystosowane do produkcji blach aluminiowych na nakrętki do butelek, oraz zbadano wpływ procesów wyżarzania homogenizującego i wyżarzania pośredniego na właściwości produktu.
W tym artykule, 8011 półfabrykaty walcowane odlewane są przystosowane do produkcji blach aluminiowych na nakrętki do butelek, oraz zbadano wpływ procesów wyżarzania homogenizującego i wyżarzania pośredniego na właściwości produktu.
Wyniki pokazują, że blachy aluminiowe z zakrętkami do butelek spełniające wymagania klientów można wytwarzać z półwyrobów walcowanych metodą odlewania, stosując odpowiednie procesy wyżarzania homogenizującego.
Ze względu na nieodłączną charakterystykę procesu walcowania odlewów, półfabrykaty walcowane odlewane wykazują wyraźną anizotropię, co ogranicza ich zastosowanie w wyrobach głębokotłocznych.
W tej pracy, przyjęto rozsądny proces wyżarzania homogenizującego, aby złagodzić segregację kompozycji i anizotropię 8011 półfabrykaty walcowane metodą odlewania indukowane procesem walcowania odlewów i optymalizują mikrostrukturę wewnętrzną.
W połączeniu z odpowiednim wyżarzaniem pośrednim i rozsądną redukcją na zimno końcowego przejścia walcowania w późniejszej obróbce, proporcje różnych tekstur w arkuszach są zrównoważone, anizotropia materiału jest zmniejszona, i aluminiowe nakrętki do butelek spełniające wymagania dotyczące głębokiego tłoczenia są pomyślnie produkowane.
Surowiec jest 8011 cewka walcowana odlewana o początkowej grubości półwyrobu 6,0–6,5 mm, a docelowa grubość gotowego produktu wynosi 0.21 mm.
Wielkość ziarna zwojów walcowanych odlewanych powinna osiągnąć stopień 1.
Skład chemiczny 8011 Stop do zakrętek do butelek (ułamek masowy, %)
| Pierwiastek | I | Fe | Cu | Mn | Mg | Z | Pojedyncza nieczystość | Całkowita nieczystość | Glin |
| Zawartość | 0.50~0,90 | 0.6~1,0 | ≤0.1 | ≤0,2 | ≤0.05 | ≤0.1 | ≤0.05 | ≤0,15 | Balansować |
Ze stałymi przejściami walcowania na zimno, Temperatury wyżarzania homogenizującego i wyżarzania pośredniego są ustawiane jako parametry zmienne. Pełna trasa procesu jest następująca:
Półfabrykat walcowany odlewany → walcowanie na zimno do 3.8 mm → wyżarzanie homogenizujące → walcowanie na zimno do 0.43 mm → wyżarzanie pośrednie → walcowanie na zimno do gotowej grubości 0.21 mm
Zaprojektowano trzy schematy procesów porównawczych:
Schemat 1: Homogenizacja w godz 480 °C dla 4 h za 3.8 półfabrykaty o grubości mm; wyżarzanie pośrednie przy 360 °C dla 2 h za 0.43 mm paski
Schemat 2: Homogenizacja w godz 480 °C dla 4 h za 3.8 półfabrykaty o grubości mm; wyżarzanie pośrednie przy 280 °C dla 2 h za 0.43 mm paski
Schemat 3: Homogenizacja w godz 530 °C dla 4 h za 3.8 półfabrykaty o grubości mm; wyżarzanie pośrednie przy 320 °C dla 2 h za 0.43 mm paski
Wytrzymałość na rozciąganie \(R_m), wydłużenie A i współczynnik kłoszenia e próbek po wyżarzaniu pośrednim i gotowe produkty są badane zgodnie z normami krajowymi.
Gotowe arkusze produkowane w ramach trzech programów są dostarczane klientom do testów ciągnienia kubkowego, a optymalny proces produkcji przemysłowej jest określany na podstawie praktycznych informacji zwrotnych dotyczących tłoczenia.
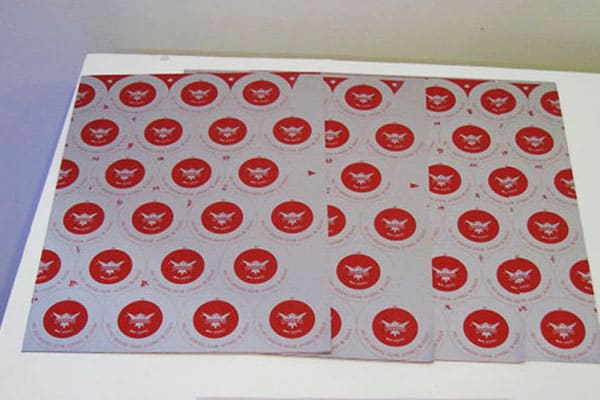
Próbki walcowane na zimno 0.43 mm są wyżarzane w piecu skrzynkowym (wkładamy do pieca po osiągnięciu zadanej temperatury, czas trzymania: 2–4 godz) do testowania właściwości mechanicznych i charakterystyki uszu.
Rzeczywiste właściwości po wyżarzaniu pośrednim
| Schemat procesu | Wytrzymałość na rozciąganie \(R_m) (MPa) | Wydłużenie A (%) | Wskaźnik zarobków e (%) | Kierunek ucha |
| Schemat 1 | 95 | 28 | 10 | 0°/90° |
| Schemat 2 | 93 | 30 | 8.9 | 0°/90° |
| Schemat 3 | 90 | 36 | 4.9 | 0°/90° |
Po wyżarzaniu pośrednim, taśmy są walcowane na zimno do gotowej grubości 0.21 mm przy redukcji na zimno ok 51%.
Dane dotyczące właściwości mechanicznych i uszu gotowych produktów są wymienione poniżej.
Właściwości Produktów Gotowych
| Schemat procesu | Kierunek pobierania próbek | \(R_m) (MPa) | A (%) | Wskaźnik zarobków e (%) | Kierunek ucha |
| Schemat 1 | 0° | 146 | 2.2 | 8.9 | 0°/90° |
| 45° | 154 | 2.8 | |||
| 90° | 156 | 2.1 | |||
| Schemat 2 | 0° | 154 | 2.8 | 8.0 | 0°/90° |
| 45° | 164 | 1.8 | |||
| 90° | 162 | 1.6 | |||
| Schemat 3 | 0° | 145 | 2.8 | 2.2 | 0°/90° |
| 45° | 150 | 2.0 | |||
| 90° | 156 | 2.0 |
Wyniki próby klienta
| Schemat procesu | Wydajność rysowania kubków klienta |
| Schemat 1 | Nie przeprowadzono testu próbnego |
| Schemat 2 | Pękanie następuje podczas tłoczenia |
| Schemat 3 | Rzeczywisty wskaźnik zarobków < 3%, doskonała wydajność formowania, spełniające wymagania produkcyjne zakrętek do butelek |
Wnioski z testu: Gotowe produkty programu 1 i Schemat 2 homogenizowany w godz 480 °C mają wskaźnik kolczystości zbliżony do 10%, niespełniające wymagań dotyczących głębokiego tłoczenia dla zakrętek do butelek.
Gotowe produkty programu 3 homogenizowany w godz 530 °C mają wskaźnik kłosów wynoszący około 5% bez pęknięć stemplowych, i zostały dostarczone do wielu producentów zakrętek do butelek w masowej produkcji.
Zachowanie słuchowe blachy aluminiowe jest zdominowany przez wewnętrzne tekstury kryształów.
Walcowanie na zimno powoduje powstawanie tekstur deformacji, co prowadzi do ucha 45° podczas wyciągania miseczki.
Po wyżarzaniu blachy poddawane są dużej redukcji na zimno, Tekstury rekrystalizacji składają się głównie z tekstury sześcianu i tekstury R.
Pomysł optymalizacji głębokotłocznych blach aluminiowych polega na uregulowaniu proporcji obu tekstur, kompensują wzajemnie efekty uszu wywołane przez różne tekstury, zmniejszyć ogólny współczynnik kolbowania i poprawić plastyczność głębokiego tłoczenia.
Proces walcowania odlewów charakteryzuje się wysokim stopniem przechłodzenia i szybkim chłodzeniem, powodując dużą liczbę nierównowagowych drugich faz i silną segregację pierwiastków Si i Fe w roztworze stałym w osnowie aluminiowej po zestaleniu.
Wyżarzanie homogenizujące sprzyja przemianie faz nierównowagowych, wytrącanie przesyconych roztworów stałych i eliminacja segregacji kompozycji.
Główne pierwiastki stopowe 8011 stopami są Fe i Si. Szybkie chłodzenie podczas walcowania odlewów powoduje przesycenie dużej ilości Fe i Si w osnowie aluminiowej.
Podczas homogenizacji, Fe i Si wytrącają się, tworząc zawiesinę \(FeAl_3) cząsteczki:

The 1000 Seria Rolled Mirror Aluminium Plate to wysokiej czystości produkt aluminiowy o wyjątkowym wykończeniu powierzchni, który zapewnia lustrzany wygląd.

Odkryj idealne mieszankę siły i estetyki z czarną aluminiową płytką szachowniczą. Idealny do podłogi, Rampy, i funkcje dekoracyjne, Ten lekki materiał zapewnia bezpieczeństwo i styl w każdym otoczeniu.
Jako profesjonalny producent i eksporter uszczelek jumbo roll folii aluminiowej w Chinach. Jesteśmy w tej dziedzinie od ponad 20 lata, mamy fabrykę i bezpyłowy warsztat ponad 100,000 Kwadratowych
Tak samo jak 1050 arkusz aluminium, 1060 Blacha aluminiowa również należy do 1 Seria Pure Aluminium Sheet,Powszechnie stosowany w miękkim połączeniu baterii litowej, Szyna autobusowa, znak drogowy, stos ładujący, uszczelka aluminiowa, Dekoracja ścian zewnętrznych budynku billboardowego,i tak dalej.
040 Blacha aluminiowa to rodzaj blachy aluminiowej o grubości 0.04 cale, co odpowiada 1.016 Milimetrach. Jest to cienki i lekki materiał
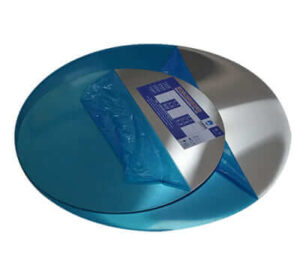
Aluminiowe kółko do znaku drogowego odnosi się do aluminiowego koła używanego do produkcji znaków drogowych. Ponieważ kręgi aluminiowe mają dużą odporność na korozję i warunki atmosferyczne, kręgi aluminiowe doskonale nadają się do produkcji znaków drogowych.
Nr 52, Ulica Dongming, Zhengzhou •, Henan •, Chiny
Henan Huawei Aluminium Co, Ltd, Jeden z największych dostawców aluminium w Chinach Henan,Powstała w 2001 roku i mamy bogate doświadczenie w imporcie i eksporcie oraz wysokiej jakości produkty aluminiowe
Pon – Sob, 8AM - 5PM
Niedziela: Zamknięty
Nr 52, Ulica Dongming, Zhengzhou •, Henan •, Chiny
© Prawo autorskie © 2023 Henan Huawei Aluminium Co, Ltd
ostatnie komentarze
Szanowny Panie, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50% MIN) ROZMIAR:450 X32X6MM. TWÓJ JEDEN 570 EN-AW 1050 A, ILOŚĆ=3400KG
Cześć, Czy byłbyś tak miły, aby zaoferować przedmiot w następujący sposób: Cewka 0,6х1250 (1000)mm EN AW-3105 5tons
Cześć, Czy możesz mi zaoferować płyty aluminiowe?? Aktycznie potrzebuję: 110mm x 1700mm x 1700mm 5083 H111 - 21 pcs Next year planed is 177 Komputerów
Świetny artykuł. Byłem zachwycony, że wyszukałem ten artykuł. Wielu osobom wydaje się, że mają rzetelną wiedzę na ten temat, ale często tak nie jest. Stąd też moje miłe zaskoczenie. Jestem pod wrażeniem. Zdecydowanie będę rekomendował to miejsce i częściej wpadał, aby zobaczyć nowe rzeczy.
wymóg taśmy aluminiowej