Naučite se, kako se izogniti pomarančni lupini pri žigosanju aluminijastih plošč. Izboljšajte površinsko obdelavo, materialna uspešnost, in kakovost proizvodnje.
Vtisnjeni aluminijasti diski predstavljajo kritično komponento v neštetih proizvodnih aplikacijah, od avtomobilskih delov do dekorativnih zaključkov.
Vendar se proizvajalci in strokovnjaki za nadzor kakovosti nenehno spopadajo z enim vztrajnim izzivom: strašni učinek pomarančne lupine.
Ta teksturirana, površinski videz z vdolbinami ne ogroža le estetske privlačnosti – bistveno vpliva na učinkovitost izdelka, zadovoljstvo strank, in vaš rezultat.
Razumevanje, kako doseči gladko, žigosani aluminijasti diski brez pomarančne lupine ločujejo elitne proizvajalce od ostalih.
Ta obsežen vodnik vas popelje skozi vse kritične dejavnike, od izbire materiala do tehnik naknadne obdelave, ki dosledno zagotavljajo rezultate profesionalne kakovosti.
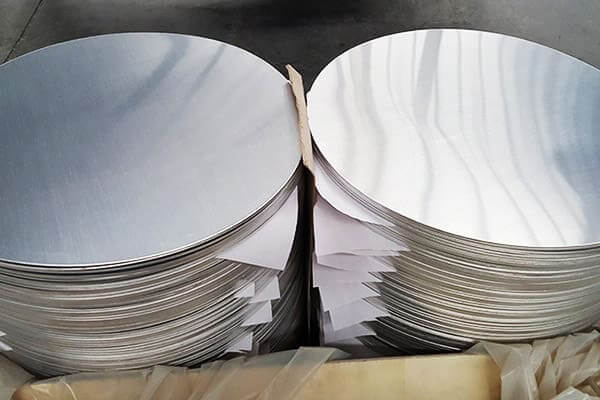
Kako se izogniti pomarančni lupini pri štancanju aluminijastih plošč
Pomarančna lupina se nanaša na površinsko napako, ki ustvari teksturo, ki spominja na pomarančno kožo.
Ta pojav se pojavi, ko se vtisnjena aluminijasta plošča zmanjša, nepravilne jamice in valovi po površini.
Unlike scratches or dents, pomarančna lupina se pojavi iz kristalne strukture materiala, ki reagira med postopkom žigosanja.
Učinek se običajno kaže kot valovit, neenakomeren zaključek, ki nedosledno lovi svetlobo.
Ko greste s prstom po površini pomarančne lupine, dejansko lahko občutite mikroteksturiranje.
Proizvajalci menijo, da je ta napaka še posebej frustrirajoča, ker se pojavi kljub upoštevanju standardnih postopkov, in bistveno spremeni videz in občutek vaših končnih izdelkov.
Ne morem preveč poudariti, kako močno pomarančna lupina vpliva na vaše podjetje. najprej, kupci takoj opazijo to napako.
Ko prispejo vaši žigosani aluminijasti diski s teksturo pomarančne lupine, stranke zaznavajo slabšo kakovost ne glede na dejansko strukturno celovitost diska.
To dojemanje neposredno škodi vašemu ugledu in položaju na trgu.
drugič, orange peel creates functional problems. In automotive applications, na primer, this texture can interfere with coatings, lepila, and paint application.
Your aluminum discs might not accept paint evenly, resulting in spotty coverage that demands expensive rework or complete product replacement.
Tretjič, the defect indicates underlying process problems. Orange peel signals issues with material composition, temperature control, or stamping parameters—all factors you must address to maintain consistent quality across your entire production run.
Your choice of aluminum alloy determines roughly 40% of your orange peel prevention success.
Not all aluminum alloys respond identically to stamping processes. I recommend focusing on alloys specifically engineered for minimal surface defects.
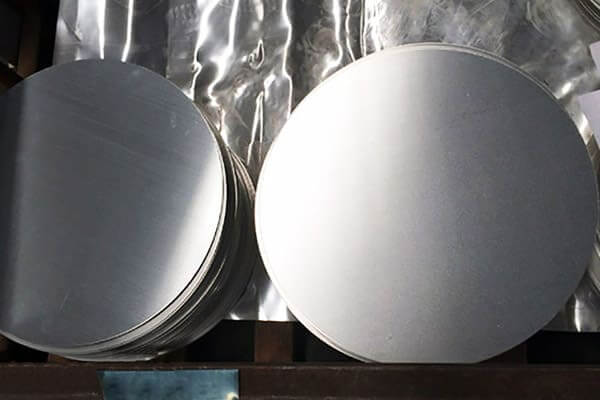
3003 aluminum disc introduction
Optimal Aluminum Alloys for Stamped Discs:
| Zlitina | Značilnosti | Najboljše aplikacije | Orange Peel Resistance |
| 3003 | Dobra uporabnost, zmerna moč | General purpose stamping | Zelo dobro |
| 5052 | Odlična odpornost proti koroziji, visoka trdnost | Marine, outdoor applications | Odlično |
| 6061 | Vsestranski, toplotno obdelan | Avtomobilizem, strukturne komponente | Dobro |
| 6063 | Excellent extrudability, good finishing | Dekorativne aplikacije | Zelo dobro |
| 7075 | Visoka trdnost, aerospace grade | Performance-critical parts | Zmerno |
I particularly recommend 5052 aluminum for stamped discs requiring flawless finishes.
This alloy maintains consistent grain structure throughout the stamping process, dramatically reducing orange peel formation.
The 3003 alloy offers excellent value while delivering reliable results for general applications.
Temper condition critically influences how aluminum responds to stamping operations.
Temper refers to the material’s hardness and workability balance.
Manufacturers designate temper using letters: H (natezno utrjeno) and T (heat-treated).
H-tempered aluminum exhibits greater hardness but reduced ductility.
To stanje lahko dejansko poveča tveganje pomarančne kože, ker material med žigosanjem ne teče gladko.
Aluminij je odporen proti deformacijam, ustvarjanje koncentracij napetosti, ki se kažejo kot površinske nepravilnosti.
T-kaljen aluminij, zlasti stanja T4 in T6, pogosto deluje bolje za žigosane aplikacije.
Aluminij T4 združuje dobro trdnost z zadostno duktilnostjo za nemoten pretok med žigosanjem, ustvarjanje bolj enakomernih površin.
Priporočam navedbo H14 ali T4 temper za vaše žigosane aluminijaste plošče.
Ti pogoji dosegajo optimalno ravnovesje med uporabnostjo in strukturnimi lastnostmi.
H14 ponuja dobro odpornost proti koroziji in skromno trdoto, medtem ko T4 zagotavlja odlično dimenzijsko stabilnost in lastnosti gladke površine.
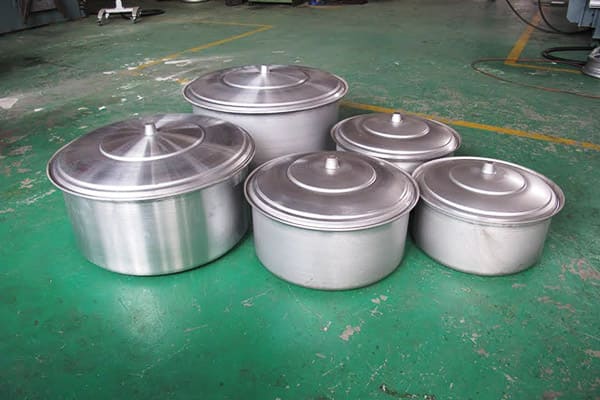
Aluminijasti diski za aluminijaste lonce
Velikost zrn neposredno vpliva na nastanek pomarančne kože. Manjša, enakomernejša zrna dajejo bolj gladke površine, ker se med žigosanjem bolj predvidljivo deformirajo.
Velika zrna se neskladno deformirajo, ustvarjanje značilne jamice, povezane s pomarančno lupino.
Navedite velikost zrn med 50-150 mikrometri pri naročilu aluminijaste zaloge. Ta obseg zagotavlja enakomerno deformacijo med žigosanjem.
Od dobavitelja zahtevajte dokumentacijo, ki potrjuje analizo strukture zrn.
Številni dobavitelji kakovostnega aluminija redno izvajajo analizo mikrostrukture in zagotavljajo podrobna poročila.
Ko prejmete aluminijaste tuljave ali surovce, zahtevajte vzorce za preverjanje.
Opravite vizualni pregled pod povečavo in zahtevajte metalurško analizo, ki prikazuje porazdelitev velikosti zrn, če imate trdovratne težave s pomarančno lupino.
Ta vnaprejšnja naložba preprečuje drage proizvodne težave v nadaljevanju.
Kontrola temperature predstavlja najpomembnejši dejavnik pri preprečevanju pomarančne kože na žigosanih aluminijastih ploščah.
Videl sem, da proizvajalci odpravljajo 90% svojih težav s pomarančno kožo preprosto z izvajanjem ustreznih protokolov za uravnavanje temperature.
Aluminij kaže obnašanje, odvisno od temperature. Pri sobni temperaturi, aluminij postane manj duktilen, odpornost proti gladkim deformacijam.
Prekomerna vročina, obratno, spodbuja rast zrn in razgradnjo materiala. Sladka točka običajno pade med 100°F in 200 °F (38°C do 93 °C) odvisno od vaše specifične zlitine.
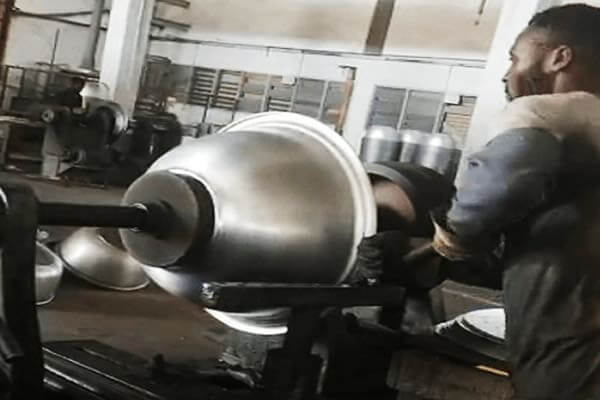
Postopek žigosanja aluminijastih plošč
Povišane temperature dosegajo več ciljev:
I recommend implementing heated die systems for your stamping operations.
Heated dies maintain consistent temperatures throughout production runs.
Install thermocouples directly in your dies and monitor temperature continuously. Maintain logs documenting temperature ranges for every production batch.
Your stamping dies dramatically influence orange peel formation. Dies with inadequate surface finish transfer their imperfections directly to your aluminum discs.
Dodatno, poor die design creates uneven pressure distribution, leading to irregular material deformation.
Critical die specifications include:
Močno priporočam vlaganje v vrhunsko vzdrževanje matrice. Vsakokrat preglejte svoje matrice 5,000 cikli žigosanja. Za redno merjenje končne obdelave površine matrice uporabljajte optične površinske profilometre.
Ko površinska obdelava presega Ra 0.8 mikropalcev, takoj ponovno polirajte.
Ta preventivni pristop stane veliko manj kot odpravljanje napak pomarančne kože v končnih izdelkih.
Pri načrtovanju novih orodij ali naročanju orodja po meri, navedite zrcalno polirane površine za dejanske površine za žigosanje.
Zahtevajte profesionalno poliranje površin kot del pogodbe o izdelavi matrice. Ta vnaprejšnja naložba neposredno pomeni manj okvarjenih delov in večje zadovoljstvo strank.
Pritisk in hitrost žigosanja skupaj določata, kako material teče med postopkom žigosanja.
Prevelik pritisk ustvarja nepotreben stres, medtem ko nezadosten tlak prepreči popolno deformacijo materiala. Podobno, hitrost vpliva na lastnosti odziva materiala.
Optimalni parametri žigosanja običajno vključujejo:
Priporočam uporabo progresivnih matric namesto enostopenjskih matric, kadar je to mogoče.
Progresivne matrice uporabljajo silo postopoma v več udarcih, omogoča gladko deformacijo materiala brez nenadnih skokov napetosti.
This approach dramatically reduces orange peel formation compared to single-stage stamping.
Start your production runs at conservative settings: lower pressure and slower speeds.
Gradually increase speed while monitoring surface quality. You’ll discover the optimal parameter combination for your specific material and die configuration.
Document these parameters precisely—they become your golden standard for future production runs.
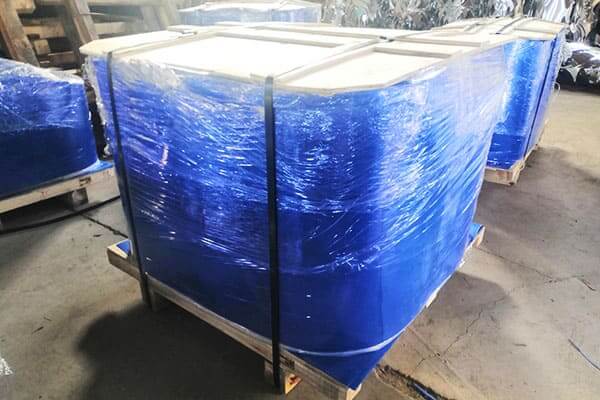
Aluminum discs Packaged by Huawei
Proper lubrication fundamentally transforms your stamping results. Lubrication reduces friction between the aluminum and the die, allowing smoother material flow.
Without adequate lubrication, aluminum surfaces experience micro-abrasion and stress concentration.
Recommended lubricants for aluminum stamping include:
| Lubricant Type | Značilnosti | Najboljše za |
| Mineral oils | Stroškovno učinkovito, moderate performance | General stamping |
| Sintetična olja | Vrhunska zmogljivost, podaljšana življenjska doba orodja | Hitro delovanje |
| Emulzije na vodni osnovi | Okoljske prednosti, dobro hlajenje | Natančno žigosanje |
| Trdna maziva (MoS₂) | Pogoji ekstremnega pritiska | Žigosanje za velike obremenitve |
Za večino aplikacij za žigosanje aluminija imam raje emulzije na vodni osnovi. Te formulacije zagotavljajo odlično mazanje, hkrati pa ponujajo vrhunske hladilne lastnosti.
Vodna komponenta odvaja toploto, ki nastane pri žigosanju, ki pomaga ohranjati optimalne temperature.
Pri vsakem ciklu žigosanja dosledno nanašajte mazivo. Namestite avtomatizirane sisteme mazanja, ki dozirajo natančne količine pred vsakim udarcem.
Nezadostno mazanje povzroči površinske napake, podobne pomarančni koži, zato je doslednost izjemno pomembna.
Pravilno vzdržujte svoje mazivo. Redno preverjajte pH - kisla maziva lahko razjedajo aluminij.
Vsak teden filtrirajte maziva, da odstranite kovinske delce. Vsako zamenjajte mazivo 3-4 mesecih ali ko postane poslabšanje učinkovitosti očitno.
Zanemarjanje vzdrževanja maziv neposredno spodkopava vsa vaša prizadevanja za preprečevanje pomarančne kože.
Površinska kontaminacija aluminijastih vložkov neposredno poveča tveganje pomarančne kože.
Olja, oksidi, prašni delci, in ostanki procesnih spojin motijo pravilen pretok materiala med žigosanjem.
Ne morem dovolj poudariti, kako kritično se izkaže temeljito čiščenje.
Izvajati a tristopenjski postopek čiščenja pred žigosanjem:
Oder 1: Alkalno čiščenje
Za odstranjevanje težkih olj in organskih onesnaževalcev uporabite industrijska alkalna čistila.
Aluminijaste plošče potopite v segreto alkalno raztopino (140-160°F ali 60-71 °C) za 3-5 minut.
Alkalna kemija umiljuje olja, jih pretvori v vodotopne spojine, ki se zlahka sperejo.
Oder 2: Kislo luženje
Follow alkaline cleaning with dilute acid pickling to remove oxide layers.
Immerse cleaned discs in dilute sulfuric acid (5-10% koncentracija) za 2-3 minut.
This process removes the aluminum oxide film that otherwise impedes material flow during stamping.
Oder 3: Rinse and Dry
Thoroughly rinse discs in distilled water multiple times to remove all trace chemicals.
Dry completely using compressed air or hot-air dryers. Any residual moisture or chemicals interferes with the stamping process.
I recommend inline cleaning systems that automatically clean blanks immediately before stamping.
This approach prevents recontamination between cleaning and stamping operations.
The modest investment in automated cleaning equipment pays dividends through dramatically improved surface quality.
Annealing processes relieve internal stresses within aluminum, spodbuja enotno strukturo zrn in izboljšano duktilnost materiala.
Medtem ko vaš dobavitelj običajno predhodno žari zalogo aluminija, vmesno žarjenje med postopki žigosanja se pogosto izkaže za koristno, posebej za kompleksno večstopenjsko žigosanje.
Popolno žarjenje vključuje segrevanje aluminija na 620-680 °F (327-360°C) odvisno od zlitine, držanje pri temperaturi za 2-4 ure, nato pa se počasi ohladi v mirnem zraku.
Ta postopek popolnoma razbremeni delovno utrjevanje in spodbuja maksimalno rekristalizacijo zrn.
Za večino aplikacij z žigosanimi diski, priporočam žarjenje za razbremenitev napetosti med fazami žigosanja. Ta lažja obdelava vključuje segrevanje na 300-400 °F (149-204°C) za 15-30 minut.
Čeprav ni tako obsežen kot popolno žarjenje, žarjenje za razbremenitev napetosti odpravlja delovno utrjevanje, hkrati pa ohranja toplotno obdelane lastnosti materiala.
Vmesno žarjenje se izkaže za posebej dragoceno pri vtiskovanju zapletenih modelov plošč, ki zahtevajo več zaporednih operacij.
Vsako žigosanje uvaja delovno utrjevanje. Brez vmesnega žarjenja, material postaja vse bolj krhek, sčasoma počijo ali kažejo resne površinske napake.
Po žigosanju, vendar pred končno dodelavo, pripravite površine, da odstranite kakršno koli preostalo kontaminacijo ali površinske nepravilnosti.
Ta pripravljalna faza je pogosto spregledana, vendar dramatično vpliva na vaše končne rezultate.
Začni z rahlo mehansko poliranje uporabo 400-600 zrnati abrazivi.
S tem se odstranijo lahki oksidi in površinska kontaminacija, ne da bi se bistveno spremenile dimenzije diska.
Uporabite mehke polirne blazinice in rahel pritisk, da se izognete vnašanju novih površinskih napak.
Sledite mehanskemu poliranju z kemična obdelava using specialized aluminum cleaners.
These formulations contain corrosion inhibitors that prepare the surface for subsequent finishing operations while providing temporary protection against oxidation.
For premium applications, upoštevati micro-abrasive blasting using extremely fine media (120-220 grit aluminum oxide).
This specialized process removes surface imperfections while creating an ideal substrate for coating adhesion.
Unlike aggressive blasting methods, micro-abrasive blasting produces uniform surfaces without creating new defects.
Electropolishing represents my top recommended solution for correcting orange peel on already-stamped aluminum discs.
This electrochemical process selectively removes surface material, essentially smoothing away surface irregularities while leaving base material intact.
During electropolishing, vaš žigosani aluminijasti disk postane anoda v elektrokemični celici.
Tok teče skozi posebno oblikovano raztopino elektrolita, povzroča mikroraztapljanje površine aluminija.
Briljanten vidik elektropoliranja: površinske nepravilnosti se prednostno raztopijo, ker doživljajo večjo gostoto toka.
Prednosti elektropoliranja vključujejo:
Če nimate lastnih zmogljivosti, priporočam sodelovanje z uveljavljenimi ponudniki storitev elektropoliranja.
Imajo specializirano opremo, optimizirano za obdelavo aluminija, in lahko učinkovito obvladujejo obseg proizvodnje.
Process parameters matter significantly. Voltage typically ranges from 12-15 volts, gostota toka od 30-50 amperov na kvadratni čevelj, in čas obdelave od 5-15 minutah, odvisno od resnosti okvare.
Nezadostna obdelava pusti ostanke pomarančne lupine, medtem ko lahko prekomerna obdelava povzroči luknjičasto in dimenzijsko popačenje.
Kemično poliranje ponuja alternativo elektropoliranju za korekcijo pomarančne kože.
Ta metoda vključuje potopitev aluminijastih diskov v posebej oblikovane kemične raztopine, ki selektivno raztopijo površinski material, glajenje nepravilnosti.
Običajne formulacije za kemično poliranje vključujejo:
Kemično poliranje poteka počasneje kot elektropoliranje, običajno zahtevajo 10-30 minut časa potopitve.
Postopek ustvari zaščitno oksidno plast, medtem ko gladi površino.
Končna obdelava površine se običajno izboljša od Ra 1.6-3.2 mikroinčev na Ra 0.2-0.4 mikropalcev, popolnoma odpravi videz pomarančne kože.
Kemično poliranje se mi zdi še posebej dragoceno za maloserijsko proizvodnjo ali naročila po meri.
Za razliko od elektropoliranja, kemično poliranje zahteva minimalno naložbo v opremo.
Potrebujete nadzor temperature, pravilno ravnanje z raztopino, in prezračevalnih sistemov, vendar brez dragih aparatov za elektropoliranje.
Kompromis: kemično poliranje daje nekoliko manj dramatične rezultate kot elektropoliranje in zahteva skrbno ravnanje z raztopino.
Raztopine se sčasoma razgradijo, ko porabijo aluminij. Redno spremljajte kemijo raztopine in zamenjajte, ko se učinkovitost poslabša.
Za velikoserijsko proizvodnjo, kjer mora vsak disk doseči brezhibno končno obdelavo, mehansko poliranje z uporabo progresivnih abrazivnih stopenj zagotavlja dosledno, zanesljive rezultate.
Ta večstopenjski pristop sistematično odpravlja površinske napake.
Priporočeno zaporedje poliranja:
Za dosledne rezultate priporočam avtomatizirane sisteme za poliranje.
Vrteči se diski proti postopno finejšim abrazivnim kolesom zagotavljajo enakomerno kakovost površine v celotni proizvodni seriji.
Ročno poliranje uvaja variabilnost, ker različni operaterji uporabljajo različne pritiske in tehnike.
Mehansko poliranje proizvaja veliko toplote. Brez ustreznega hlajenja, aluminij se lahko pretirano zmehča, ogrožanje mehanskih lastnosti.
Med poliranjem uporabljajte hladilna sredstva na vodni osnovi za uravnavanje temperatur. Dodatno, mehansko delovanje lahko utrdi površinske plasti, rahlo povečana trdota.
En kritičen premislek: mehansko poliranje odstrani material. Medtem ko je znesek odstranjen (običajno 0.5-2 milov na stran) redko vpliva na strukturne
Delite s PDF-jem: Prenos
Perforirane aluminijaste plošče so izdelane iz aluminijastih plošč, ki so bile obdelane z okroglimi luknjami (ali druge oblike). Luknje so lahko v vrsti ali zamaknjene, da povečate število odprtin.
5454-O aluminijast krog predstavlja 5454 aluminijeva zlitina O temper aluminij krog, pripada 5000 serija aluminijevih zlitin.
Huawei Aluminium je visokokakovosten 8079 proizvajalec aluminijaste folije. Ima številne prednosti pri izdelavi 8079 aluminijasto folijo. Njegove izdelke iz aluminijaste folije imajo zelo radi kupci doma in v tujini.

6016 aluminijasta plošča je del serije 6000 aluminijevih zlitin, ki so znani predvsem po odlični odpornosti proti koroziji, dobra varivost, in enostavnost oblikovanja.
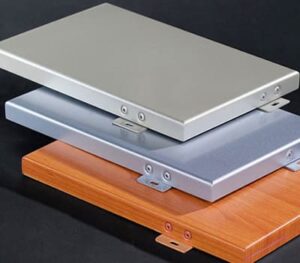
3003 aluminijasta plošča za zavese je zunanja stena stavbe. Je lahka stena velikih visokih stavb in ima določen dekorativni učinek.
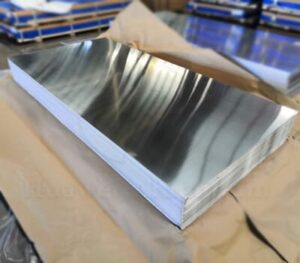
5005 aluminijeva pločevina je plošča iz aluminijeve zlitine srednje trdnosti, ki lahko s hladno obdelavo doseže srednjo in visoko trdnost, in ima dobro sposobnost oblikovanja
št.52, Cesta Dongming, Zhengzhou, Henan, Kitajska
Henan Huawei Aluminium Co., doo, Eden največjih dobaviteljev aluminija na Kitajskem Henan,Ustanovljeni smo leta 2001 in imamo bogate izkušnje z uvozom in izvozom ter visokokakovostnimi izdelki iz aluminija
pon – sob, 8dopoldan – 17.00
nedelja: Zaprto
št.52, Cesta Dongming, Zhengzhou, Henan, Kitajska
© Copyright © 2023 Henan Huawei Aluminium Co., doo
Najnovejši komentarji
Spoštovani gospod, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50 % MIN) VELIKOST:450 X32 X6 MM. VAŠEGA 570 EN-AW 1050 A, KOLIČINA=3400KG
zdravo, Bi bili tako prijazni, da ponudite naslednji artikel: Tuljava 0,6x1250 (1000)mm EN AW-3105 5tons
zdravo, Ali mi lahko ponudite aluminijaste plošče? Pravzaprav potrebujem: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 kos
Odličen članek. Bil sem navdušen, da sem našel ta članek. Marsikdo tako misli, da imajo zanesljivo znanje o tej temi, vendar pogosto ni tako. Od tod moje prijetno presenečenje. Navdušen sem. To mesto bom zagotovo priporočil in se večkrat vrnil, videti nove stvari.
zahteva aluminijasti trak