Zaradi fizikalnih in kemijskih lastnosti aluminija in aluminijevih zlitin, kot je močna oksidativnost, nizko tališče (660℃), hitra toplotna prevodnost, velik koeficient linearne ekspanzije, in velika talilna latentna toplota, ta članek obravnava varjenje aluminija in aluminijevih zlitin.
Z nenehnim razvojem industrije, zelo napredovala je tudi tehnologija predelave aluminija in aluminijevih zlitin.
Zaradi fizikalnih in kemijskih lastnosti aluminija in aluminijevih zlitin, kot je močna oksidativnost, nizko tališče (660℃), hitra toplotna prevodnost, velik koeficient linearne ekspanzije, in velika talilna latentna toplota, ta članek obravnava varjenje aluminija in aluminijevih zlitin.
Aluminij zelo lahko oksidira na zraku in med varjenjem. Nastali aluminijev oksid ima visoko tališče (njegovo tališče je kar 2050 ℃, veliko višje od tališča aluminija 660 ℃), je zelo stabilen in ga je težko odstraniti.
Ovira taljenje in fuzijo osnovnega materiala. Oksidni film ima veliko specifično težo in ga ni enostavno priplavati na površje.
Enostavno je ustvariti napake, kot je vključevanje žlindre, nepopolna fuzija, in nepopolna penetracija.
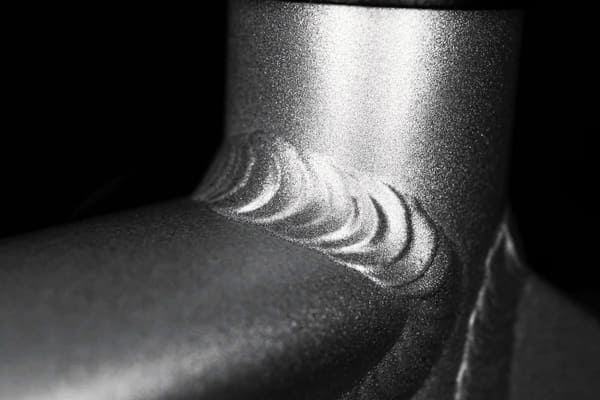
Varjenje aluminija in aluminijevih zlitin
Površinski oksidni film aluminija in absorpcija velike količine vlage lahko zlahka povzročita pore v zvaru.
Zahteve glede varilnega okolja so predvsem preprečevanje nastajanja por v zvaru.
Ko je relativna vlažnost večja od 85% ali je temperatura okolja nizka, nagnjenost k poram v zvaru se bo močno povečala zaradi kondenzirane vode, ki jo absorbira utor, površina varilne žice in notranja stena plinovoda.
Omejite relativno vlažnost na manj kot 80%, in temperatura okolja ne sme biti nižja od 5 ℃.
Če presega predpise, sprejeti je treba ustrezne zaščitne ukrepe.
(Relativna vlažnost in temperatura okolja se merita v razdalji 500-1000 mm od zvara).
Pri gradnji na prostem, na splošno je treba postaviti vetrobransko steklo, da preprečite, da bi plin argon odpihnil med obločnim varjenjem z amonijakom, kar bi vplivalo na učinek zaščite pred plinom in omogočilo nemoten potek varjenja.
Pred varjenjem, položaj zvara je treba strogo obdelati s kemičnimi in mehanskimi metodami.
Čista kakovost oksidnega filma na površini varilne žice in utora je zelo pomembna za preprečevanje napak, kot so pore in nezavarjeni zvari.
Oljni in oksidni film v območju 30-50 mm od utora se odstranita.
Zaporedje in metoda čiščenja sta naslednja: Za odstranitev površinskega olja uporabite organska topila, kot sta aceton ali ogljikov tetraklorid, in razpon čiščenja na obeh straneh utora ne sme biti manjši od 50 mm.
Varilno žico čistimo tudi s kemično metodo.
Kemično čiščenje je za namakanje 5-10% raztopino natrijevega hidroksida pri približno 70 ℃ za 30-60 sekund, ali se namočite 5-10% raztopina natrijevega hidroksida pri sobni temperaturi za kovance 35J-falcon.
Nato namočite s pribl 15% HNO (normalna temperatura) za približno 2 minut in nato sperite s toplo vodo.
Ali pa sperite s hladno vodo.
Nato pustite, da se popolnoma posuši.
Za varilne žice, ki so bile zanesljivo površinsko obdelane in niso bile oksidirane ali onesnažene, zgoraj navedeno zdravljenje ni več potrebno in jih je mogoče uporabiti neposredno.
Očiščen utor in varilna žica ne smeta biti kontaminirana pred varjenjem.
Če ni učinkovitih zaščitnih ukrepov, varjenje je treba izvesti znotraj 24 ure, sicer ga je treba ponovno očistiti.
Površina obdelanega utora je ravna, brez robov in bliskov.
Oblika utora je v obliki črke V, brez topih robov, in kot utora je prednostno 70-75°.
Čelno varjenje različnih debelin sten mora imeti prehodni del 140 mm.
Utor in bližnjo površino je mogoče piliti, postrgan, mlet ali očiščen z a nerjavno jeklo žično krtačo približno 0,2 mm, dokler ni izpostavljen kovinski lesk.
The cleaning range on both sides should be no less than 30mm from the edge of the groove. The tools used should be degreased regularly.
Strengthen protection during welding to prevent oxidation.
When tungsten inert gas welding, use AC power to remove the oxide film through cathode cleaning.
When gas welding, use flux that removes the oxide film.
The flux used for gas welding is chlorides and fluorides of elements such as potassium, sodium, lithium, and calcium, which can remove the oxide film.
When welding thick plates, the welding heat can be increased.
Na primer, the helium arc has high heat, and helium or argon-helium mixed gas protection is used, or a large-scale melting electrode gas shielded welding is used.
In the case of direct current positive connection, cathode cleaning is not required.
Koeficient razteznosti aluminija in aluminijevih zlitin je približno dvakrat večji od ogljikovega jekla in nizko legiranega jekla.
Stopnja prostorninskega krčenja aluminija med strjevanjem je velika, deformacije in napetosti zvarov pa so velike.
Zato, potrebni so ukrepi za preprečevanje varilne deformacije.
Ko se talina za varjenje aluminija strdi, skrčilne votline, krčenje, zlahka nastanejo toplotne razpoke in visoke notranje napetosti.
V proizvodnji, se lahko sprejmejo ukrepi za prilagajanje sestave varilne žice in postopka varjenja, da se prepreči nastanek toplotnih razpok.
Glede na proizvodne izkušnje, varilna žica z vsebnostjo silicija 4.5% do 6% bo imela boljšo odpornost proti razpokam.
Aluminij ima močno sposobnost odbijanja svetlobe in toplote.
Ni očitne spremembe barve, ko se spremeni iz trdne v tekočo.
Med varjenjem je težko oceniti stanje taljenja.
Trdnost visokotemperaturnega aluminija je zelo nizka, in je težko podpirati staljeni bazen, kar je enostavno povzročiti propad in opekline.
Da bi se izognili tej težavi, lahko uporabite metodo hrbtne blazinice.
Aluminij in aluminijeve zlitine lahko raztopijo veliko količino vodika v tekočem stanju, vendar se skoraj ne raztopijo v trdnem stanju.
V procesu strjevanja in hlajenja varilne staline, vodik nima časa pretekati, in zlahka nastanejo vodikove pore.
Vlaga v atmosferi stolpca obloka, vlaga, ki jo adsorbira oksidni film na površini varilnega materiala in osnovnega materiala, sta vir vodika v zvaru.
Zato, vir vodika mora biti strogo nadzorovan, da se prepreči nastanek por.
Obdelava utorov sprejme metodo mehanske obdelave.
Površina obdelanega utora mora biti ravna, brez robov in bliskov.
Oblika in velikost utora morata temeljiti na vrsti spoja, debelina osnovnega materiala, položaj za varjenje, metoda varjenja, prisotnost ali odsotnost blazinic in pogoji uporabe.
Podloga je lahko iz nerjavečega jekla, ogljikovo jeklo, bakrena plošča, grafitne plošče in drugih materialov, ki nimajo škodljivega vpliva na kakovost zvara.
Neusklajenost mora biti v skladu z naslednjimi predpisi:
Ko je debelina stene S≤5 mm, b≤0,5 mm
Ko je debelina stene S>5 mm, b≤0,1 mm in b≤2 mm
Ko je debelina stene S≤5 mm, b≤0,5 mm
Ko je debelina stene S>5 mm, b≤0,1 mm in b≤2 mm
Varilni obroč b≤0,2 mm in b≤5 mm
Varjeni par je lahko točkovno zvarjen zunaj utora ali točkovno pritrjen znotraj utora.
Pri varjenju pozicionirnega zvara, izbrana varilna žica se mora ujemati z osnovnim materialom.
Pozicijski zvar mora imeti ustrezno dolžino, razmika in višine, da zagotovite zadostno trdnost in med postopkom varjenja ne bo počila.
Če so odkrite napake v pozicionirnem zvaru, jih je treba obravnavati pravočasno.
Za zvar za pozicioniranje korena kot del formalnega zvara, odstraniti je treba tudi črni material in oksidni film na površini, in oba konca naj bosta obrezana v rahel naklon.
Pri odstranjevanju pozicionirne plošče se osnovni material ne sme poškodovati.
Po odstranitvi, preostalo zvarno meso je treba polirati, da se poravna s površino osnovnega materiala.
A. Ročno obločno varjenje z volframovim inertnim plinom mora uporabljati napajanje z izmeničnim tokom.
Argonsko obločno varjenje s talilno elektrodo mora uporabljati napajanje z enosmernim tokom, in varilna žica mora biti povezana s pozitivno elektrodo.
B. Za zmanjšanje varilne deformacije, treba je sprejeti razumno metodo in zaporedje varjenja.
Ali togo fiksiranje, in mejo krčenja je treba upoštevati vnaprej.
C. Pred formalnim varjenjem, preskus navarjanja se lahko izvede na preskusni plošči, in procesne parametre je mogoče prilagoditi. Po potrditvi, da ni por, formalno varjenje se lahko izvede.
D. Pod pogojem zagotavljanja dobrega preboja in taljenja zvara, visok tok in visoko hitrost varjenja je treba uporabljati čim bolj v območju, ki ga dovoljujejo predpisi o postopku varjenja.
Amplituda stranskega nihanja varilne žice ne sme presegati trikratnega premera.
E. Če ni posebnih zahtev, zvar pred varjenjem ni predgret.
Pri večslojnem varjenju, temperatura vmesnega sloja mora biti čim nižja, po možnosti ne višja od 100 ℃.
F. Med varjenjem z volframovim inertnim plinom, konec varilne žice med varjenjem ne sme zapustiti območja zaščite z argonom, in kot med varilno žico in zvarjeno površino mora biti pri podajanju približno 15°.
Kot med varilno pištolo in zvarjeno površino mora biti med 80° in 90°.
Za navpično varjenje in vodoravne položaje varjenja z debelino najmanj 4 ram, ko razmere dopuščajo, varjenje spodnje plasti lahko sprejme dvostranski sinhroni postopek varjenja z argonom.
G. Med varjenjem, oksidni film med plastmi zvara, odstraniti je treba prekomerno zvarno meso in druge napake pri varjenju.
Za dvostransko varjenje ali zvare za spodnje varjenje, ki zahtevajo čiščenje korena, koren zvara je treba mehansko očistiti.
H. Aluminijaste plošče za zagon in izhodne plošče je treba namestiti na obeh koncih vzdolžnega zvara.
Po čiščenju obločne jame vzdolžnega obročnega zvara, pri nadaljevanju varjenja je priporočljivo tudi vžgati oblok na plošči za zagon obloka, in pred varjenjem počakajte, da oblok stabilno gori.
jaz. Ko so na šobi pritrjeni brizgi, ki očitno ovirajo pretok plina argona, brizganje je treba odstraniti ali pa zamenjati šobo.
Ko je volframova konica onesnažena ali ima nepravilno obliko, ga je treba popraviti ali zamenjati.
Površinsko čiščenje in strojna obdelava se izvedeta v skladu z metodami 1.3 in 1.5 v razdelku 1 tega člena.
Na splošno, pri varjenju plošč z debelino 3-4 mm, ni treba narediti razpoke, in eno plast je mogoče variti naenkrat.
Ko je debelina plošče 5-6 mm, je treba narediti utor, potrebno je enostransko varjenje in dvostransko oblikovanje.
Trdnost aluminija in aluminijevih zlitin je pri visokih temperaturah zelo nizka, tekoči aluminij pa je dober. Še posebej pri varjenju s plinskim varjenjem z acetilenom, temperatura je visoka in območje ogrevanja je veliko, in zvar je nagnjen k kolapsu.
Pri varjenju plošč z debelino 3-4 mm, na zadnji strani je treba dodati blazinico, in material blazinice je lahko izdelan iz plošče iz ogljikovega jekla.
Ko je debelina plošče 5-6 mm, je treba narediti utor, pri varjenju pa enostransko varjenje in dvostransko oblikovanje, na zadnji strani je treba dodati blazinico s krožnim utorom na površini, da se zagotovi oblikovanje hrbtne strani.
Debelina materiala blazinice mora biti večja od 12 mm, in blazinica se ne sme zlahka deformirati pri segrevanju med varjenjem.
Za varjenje debeline 3-4 mm predgretje ni potrebno aluminijaste plošče.
Ko je debelina plošče 5-6 mm, lahko ga ustrezno predgrejemo, vendar temperatura ne sme biti previsoka, približno 100 ℃ zadostuje.
When gas welding, uporabite talilo, ki odstrani oksidni film.
Talilo, ki se uporablja za plinsko varjenje, je klorid in fluorid elementov, kot je kalij, sodium, lithium, and calcium, which can remove the oxide film.
Varilno žico je treba izbrati tako, da ustreza materialu aluminijaste palice.
Aluminij ima močno sposobnost odbijanja svetlobe in toplote. Ni očitne spremembe barve, ko se spremeni iz trdne v tekočo. Med varjenjem je težko oceniti stanje taljenja. Trdnost visokotemperaturnega aluminija je zelo nizka, in je težko podpirati staljeni bazen, kar je enostavno povzročiti propad in opekline.
Pri ogrevanju, varilno žico je treba nenehno premikati po površini zvara. Ko se stopi, neprekinjeno varjenje je treba izvesti takoj brez premora na sredini.
Hitrost varjenja mora biti visoka, in hitrost podajanja varilne žice mora biti enaka. Varilna šoba se mora krožno gibati okoli zvara. Medtem ko se varilna žica napaja navzdol, v rezervoarju ga je treba mešati, da postane tekoča kovina enotna.
Ostanki talila in varilne žlindre, ki ostanejo v zvaru in okolici po varjenju, uničijo pasivni film na površini aluminija, in včasih razjedajo aluminijaste dele, zato jih je treba očistiti.
Na splošno, lahko ga očistite s preprostimi metodami, kot sta izpiranje z vročo vodo ali pihanje s paro.
S širitvijo predelovalne industrije aluminija in aluminijevih zlitin, varilna tehnologija se nenehno izboljšuje in uvaja inovacije. Uporabniki lahko izberejo različne procesne metode glede na proizvodne potrebe.
S popolnim razumevanjem in razumevanjem značilnosti in procesnih metod materialov iz aluminijevih zlitin ter sprejetjem določenih ukrepov, varjenje materialov iz aluminijevih zlitin se lahko dobro zaključi.
Aluminijasta Folija Za Frizerski salon Najpogostejši 8011 zlitina O Temper, zaradi odlične trdnosti, prilagodljivost, in toplotna odpornost, Henan Huawei vam zagotavlja najboljšo kakovost 8011-0 alu folija za frizerski salon.

5000 Serija Rolled Mirror Aluminium Plate je visokokakovosten izdelek iz aluminijeve zlitine, za katerega je značilna izjemna odbojnost površine (≥85 %) in odpornost proti koroziji. Izdelano z naprednimi postopki hladnega valjanja in poliranja, doseže zrcalni zaključek, hkrati pa ohrani trdnost in sposobnost oblikovanja 5000 serije zlitin.
6082 aluminijast trak je običajno mogoče toplotno obdelati za večjo trdnost, a relativno nizka duktilnost.6082 aluminijeva zlitina je eden od modelov zlitine...
Tržna cena od 1235 aluminijasta folija je relativno poceni, in postal je eden najbolj priljubljenih izdelkov na trgu. To je običajna gospodinjska aluminijasta folija, ki se lahko uporablja kot fleksibilna embalažna folija za hrano.
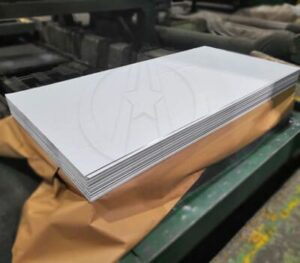
6061 aluminijeva pločevina je al-si-mg zlitina, ki je bila utrjena z izločanjem. 6061 aluminij ima visoko razmerje med trdnostjo in težo, nadpovprečna odpornost proti koroziji, dobra obdelovalnost, in je zelo primeren za varjenje.
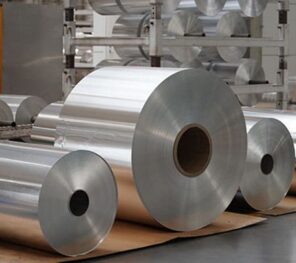
3104 aluminijasta folija je specializirana zlitina v industriji aluminija, znan po svoji edinstveni kombinaciji moči, sposobnost oblikovanja, in odpornost proti koroziji. Ta članek raziskuje kemično sestavo, mehanske lastnosti, prednosti, aplikacije, in primerjave s podobnimi zlitinami.
št.52, Cesta Dongming, Zhengzhou, Henan, Kitajska
Henan Huawei Aluminium Co., doo, Eden največjih dobaviteljev aluminija na Kitajskem Henan,Ustanovljeni smo leta 2001 in imamo bogate izkušnje z uvozom in izvozom ter visokokakovostnimi izdelki iz aluminija
pon – sob, 8dopoldan – 17.00
nedelja: Zaprto
št.52, Cesta Dongming, Zhengzhou, Henan, Kitajska
© Copyright © 2023 Henan Huawei Aluminium Co., doo
Najnovejši komentarji
Spoštovani gospod, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50 % MIN) VELIKOST:450 X32 X6 MM. VAŠEGA 570 EN-AW 1050 A, KOLIČINA=3400KG
zdravo, Bi bili tako prijazni, da ponudite naslednji artikel: Tuljava 0,6x1250 (1000)mm EN AW-3105 5tons
zdravo, Ali mi lahko ponudite aluminijaste plošče? Pravzaprav potrebujem: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 kos
Odličen članek. Bil sem navdušen, da sem našel ta članek. Marsikdo tako misli, da imajo zanesljivo znanje o tej temi, vendar pogosto ni tako. Od tod moje prijetno presenečenje. Navdušen sem. To mesto bom zagotovo priporočil in se večkrat vrnil, videti nove stvari.
zahteva aluminijasti trak