3104/3105/5052/5182 representerar olika aluminiumlegeringskvaliteter. 3104, 3105, 5052, och 5182 är fyra vanliga material för att göra burkar
I vårt dagliga liv, vi ser många burkar, som ölburkar, dryckesburkar, matburkar, etc., så vilka material är dessa burkar gjorda av? Vilka är deras skillnader?
Det finns två typer av burkmaterial vi har sett:

3104 h18 aluminiumspole för burkar
De legeringstyper som vanligtvis används vid tillverkning av aluminiumburkar är 3104 legering, 3105 legering, 5052 legering, 5182 legering, etc.;
Metallburkar är uppdelade i tvådelade burkar och tredelade burkar enligt deras struktur;
Den tredelade burken består av tre delar: burkkroppen, burkbotten och burklocket;

Plåtburkar (tredelad)
Den tvådelade burken består av två delar: burklocket och den integrerade sömlösa burkkroppen med botten, och burkkroppen och burklocket är krusade;

Aluminiumburkar (tvådelade)
När aluminium används som material, den görs huvudsakligen till tvådelade burkar, och när plåt används som material, det görs huvudsakligen till tredelade burkar. Skillnaden mellan de två är främst tillverkningsprocessen för burkkroppen.
Mer information:Aluminiumplåt/spole för burkar
3104/3105/5052/5182 representerar olika aluminiumlegeringskvaliteter. 3104, 3105, 5052, och 5182 är fyra vanliga material för att göra burkar. De har vissa skillnader i kemisk sammansättning och fysikaliska egenskaper, men de kan uppfylla kundernas olika krav;

3104 h18 aluminiumspole
| Legering | Och | Fe | Cu | Mn | Mg | Cr | Zn | Av | Andra | Al: Min. |
| 3104 | 0.60 | 0.80 | 0.05~0,25 | 0.8~1.4 | 0.8~1.3 | – | 0.8~1.3 | – | 0.15 | återstoden |
| 3105 | 0.60 | 0.70 | 0.30 | 0.3~0,8 | 0.2~0,8 | 0.20 | 0.40 | 0.10 | 0.15 | återstoden |
| 5052 | 0.25 | 0.40 | 0.10 | 0.10 | 2.2~2,8 | 0.15~0,35 | 0.10 | – | 0.15 | återstoden |
| 5182 | 0.20 | 0.35 | 0.15 | 0.2-0.5 | 4.0-5.0 | 0.10 | 0.25 | – | 0.15 | återstoden |
| Legering | 3104,3105,5042,5052,5182 |
| Humör | H18, H19, H48 |
| Tjocklek | 0.2-0.35mm (kommentar 0,270 mm,0.280mm) |
| Tjocklekstolerans | ±0,005 mm |
| Bredd | 800-1730mm(commen 1600mm,1700mm) |
| Ansökan | 3104/3105 H18/H19 för burkkropp,3104/5052/5182 H48 för burklock |
| 1.Minska tomrummet Det banbrytande tillvägagångssättet för att tillverka dryckesburkar i aluminium kallas tvådelad ritning och väggstrykning. Tekniken börjar med ett aluminiumgöt som ändrades till gjutet till ungefär 30 tum (sjuttiosex cm) tjock, rullade sedan till ett smalt ark. Det första steget i själva tillverkningen av burken är att skära arket till en cirkel, känd som en ren, för att bilda den lägsta och sidorna av burken. Varje blankett är fem. Fem tum (14 cm) i diameter. Något material är alltid De små krusningarna på toppen av metallen kallas "öron". "Earing" är en oundviklig effekt av den kristallina strukturen hos aluminiumplåten. De små krusningarna på toppen av metallicen är kända som "öron". "Earing" är en oundviklig påverkan av den kristallina strukturen av aluminiumplåten. Förlorade mellan varje cirkel, men tillverkare har upptäckt att minsta möjliga aluminium går förlorat medan plåtarna är tillräckligt stora för att hålla två förskjutna rader av 7 blanks vardera. Om 12-14% av arket är bortkastat, men kan återanvändas som skrot. Efter rundan ren skärs, den är mil "dragen" eller dragen upp för att bilda en kopp tre. Fem tum (8.Nio cm) i diameter. |
 |
| 2.Ritar om koppen Den lilla koppen som ett resultat av den första dragningen överförs sedan till en andra enhet. En hylsa håller koppen exakt på plats, och ett slag som snabbt minskar i koppen drar om den till en diameter av ungefär 2.6 tum (6.6 cm). Toppen av koppen kommer att öka samtidigt från den preliminära 1.3 till två,25 tum (tre. Tre till 5.7 cm). Punchen trycker sedan på koppen i motsats till tre smycken som kallas stryksmycken, som sträcker och smalnar av koppens väggar. Hela denna operation – dragningen och strykningen – görs i ett enda stansslag utan avbrott, vilket tar en femtedel av en 2d att slutföra. Cupen är nu ca 5 tum (13 cm) överdrivet. Sedan trycker alla andra slag upp i motsats till koppens bas, får den lägsta att bukta inåt. Denna form motverkar trycket från den kolsyrade vätskan som burken kommer att innehålla. Botten- och underväggarna på burken är också lite tjockare än de övre skiljeväggarna, för extra kraft. |
 |
| 3.Trimma öronen Ritnings- och strykprocessen lämnar burken något vågig på toppen. Dessa små krusningar inuti metallen är kända som "öron". "Earing" är en oundviklig påverkan av den kristallina formen på aluminiumplåten. Aluminiumbyråer har studerat detta fenomen drastiskt, och de hade kunnat styra öronens position och topp med hjälp av att kontrollera rullningen av aluminiumplåten. Trots det, en del material går förlorat i detta skede. Ungefär en kvarts tum trimmas från toppen av burken, lämna de högre väggarna omedelbart och scenen. |
 |
| 4.Städning och inredning Ritnings- och strykprocessen lämnar burkens yttervägg med en ren, blank yta, så det kräver inte längre någon ytterligare efterbehandling inklusive polering. Efter att öronen trimmas, burken rengörs och märks sedan med dess etikett. Efter att burken är prydd, det är långt inklämt knappt på toppen för att göra en hals, och halsen ges en utåtriktad fläns vid själva höjdpunkten, på väg att vikas över när locket väl är infört. |
 |
| 5.Locket Locket är gjort av en något exceptionell legering än aluminium för botten och facetter av burken. Den inåtgående utbuktningen på botten av burken gör att den klarar trycket som utövas av vätskan inuti den, Men det platta locket måste vara styvare och mer kraftfullt än basen, så den är tillverkad av aluminium med extra magnesium och mindre mangan än resten av burken. Detta påverkar kraftigare stål, och locket är betydligt tjockare än väggarna. Locket skärs till en diameter på 2.1 tum (5.Tre cm), mindre än två,6-tum (6.6 cm) skiljeväggarnas diameter. Mitten av locket sträcks knappt uppåt och dras genom ett system för att forma en nit. Dragfliken, en separat bit metallic, sätts in under niten och säkras med hjälp av den. Sedan är locket skårat så att när fliken dras med hjälp av köparen, metallen kommer att lossna utan problem och avgå från rätt början. För att vara säker på att burkarna är snyggt gjorda, de kontrolleras rutinmässigt för sprickor och hål. En in 50,000 burkar visar sig vanligtvis vara felaktiga. |
 |
| 6.Fyllning och falsning Efter att nacken har bildats, burken är beredd att proppas. Burken hålls tätt mot sätet på ett påfyllningssystem och en dryck hälls i. Locket läggs på. Den övre flänsen utformad medan burken får sin hals böjs sedan runt locket och stängs med sömmar. Vid det här laget, burken är klar på marknaden. |
 |
resurs:http://www.madehow.com/Volume-2/Aluminum-Beverage-Can.html
Tjocklek: Aluminiumlegeringen 5052 aluminium spole används för burklocket är platt, och tjocklekskontrollen är mer exakt, och tjocklekstoleransen på ±0,005 mm kan garanteras för att säkerställa stabiliteten för den senare bearbetningen.
Flathet: remsan tillåter inte uppenbara vågor, våghöjden inom 1 meter inte överstiger 3 mm, och vågen inte överstiger 3/m;
Sidokurvatur: produktens sidokrökning på alla 2000 mm längder bör inte vara större än 0,5 mm;
Terminal skevhet: alla produkter med en längd på 1500 mm skärs, och höjden på den terminala skevningen är ≤5 mm;
Leder: Inga fogar är tillåtna.
Yta: Svåra luftbubblor, färgläckor, repor, korrosion, oljefläckar, peeling, ränder, färgskillnader, fläckiga fläckar, rullmärken, periodicitet, etc. får inte påverka produktens utseendekvalitet, och graderna är <= 0,04 mm;
Slut ansikte: ändytan är snygg, tätt utan löst lager, förskjutet lager ≤ 2 mm, tornform ≤ 5 mm;
I 1940, Europa och USA började sälja öl i burkar av rostfritt stål. Samtidigt, utseendet på aluminiumburkar blev också ett språng inom konserveringstekniken. I 1963, burken uppfanns i USA. Det ärvde formen och designegenskaperna hos de tidigare burkarna, och en pop-top designades på toppen.
Detta är en revolution i sättet att öppna, vilket har skapat stor bekvämlighet och glädje för människor, så det kommer att användas flitigt snart. Av 1980, de europeiska och amerikanska marknaderna antog i princip denna aluminiumburk som förpackningsform för öl och kolsyrade drycker. Med utvecklingen av design och produktionsteknik, aluminiumburkar tenderar att vara lätta, från början 60 gram till ca 21 till 15 gram in 1970.
Tillverkningstekniker för aluminiumläskburkar har fortsatt att förbättras under decennierna. Vikten på aluminiumburkar har minskat kraftigt. I början av 1960-talet, vikten av var tusende aluminiumburkar (inklusive burkar och lock) nått 55 pund (om 25 kilogram), och i mitten av 1970-talet sjönk det till 44.8 pund (25 kilogram). kilogram), som reducerades till 33 pund (15 kilogram) i slutet av 1990-talet, och har nu reducerats till mindre än 30 pund, vilket är nästan hälften av 40 år sedan.

aluminiumburkar historia
I den 20 år från 1975 till 1995, antalet aluminiumburkar (kapacitet 12 uns) gjord av 1 pund aluminium ökade med 35%. Enligt statistiken från det amerikanska ALCOA-företaget, aluminiumet som krävs för varje tusen aluminiumburkar minskade från 25.8 pund in 1988 till 22.5 pund in 1998 och 22.3 pund in 2000.
Amerikanska burktillverkare har kontinuerligt gjort genombrott inom förseglingsmaskineri och annan teknik, så tjockleken på aluminiumburkar i USA har minskat avsevärt, från 0.343 mm in 1984 till 0.285 mm in 1992 och 0.259 mm in 1998.
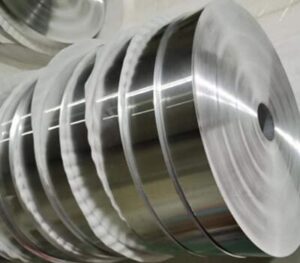
Huawei aluminium är en ledande tillverkare av aluminiumremsor i Kina, specialiserat på tillverkning och försäljning av aluminiumspolar, aluminiumremsor och aluminiumfolier.
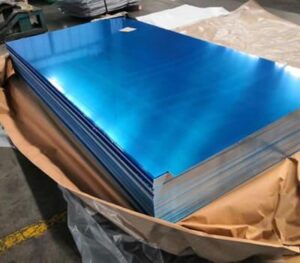
Aluminiumplåt av flygplanskvalitet är en typ av aluminiumlegering som är speciellt utformad för användning i rymdtillämpningar. Dessa plåtar är gjorda av höghållfasta aluminiumlegeringar som är lätta men ändå starka nog att motstå påfrestningar och påfrestningar under flygningen.
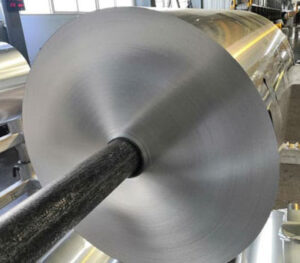
Farmaceutisk folie, även känd som folie av medicinsk kvalitet eller blisterfolie, 8011,8021,8079 aluminiumfolie som vanligen används för läkemedelsförpackningsfolie.
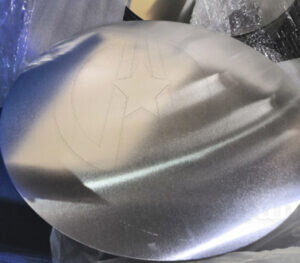
Som en av de största tillverkarna av aluminiumcirkel på den kinesiska marknaden, vår aluminiumcirkel är gjord med de bästa råvarorna och maskiner, de viktigaste produkterna inkluderar 1000 serie, 3000 serie, 5000 serie och 8000 serie, med en effekt på mer än 5000 ton/månad
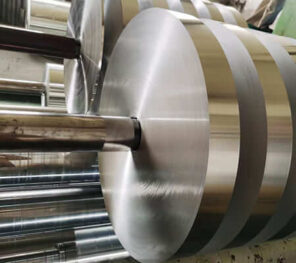
Premie 1050 epoxibelagd aluminiumfolie ger utmärkt ledningsförmåga, stark vidhäftning, överlägsen korrosionsbeständighet, och pålitlig EMI-skärmning för kommunikation, kontrollera, och bilkablar.
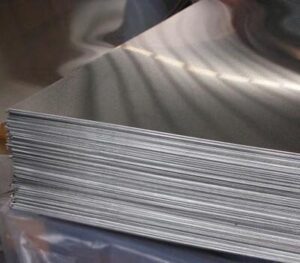
5754 aluminiumplåt har egenskaperna för utmärkt bearbetningsförmåga, bra korrosionsbeständighet, svetsbarhet och enkel formning. Som en smideslegering, 5754 aluminiumplåt kan formas genom valsning, extrudering, och smide, men inte genom gjutning.
Nr.52, Dongming Road, Zhengzhou, Henan, Kina
Henan Huawei Aluminium Co., Ltd, En av de största aluminiumleverantörerna i Kina Henan,Vi är etablerade 2001, och vi har rik erfarenhet av import och export och högkvalitativa aluminiumprodukter
mån – lör, 8AM – 17:00
söndag: Stängd
© Copyright © 2023 Henan Huawei Aluminium Co., Ltd
Senaste kommentarer
Dear Sir, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50 % MIN) STORLEK:450 X32 X6 MM. DIN EN 570 EN-AW 1050 A, MÄNGD=3400KG
Hej, Skulle du vara så snäll att erbjuda objekt enligt följande: Spole 0,6х1250 (1000)mm EN AW-3105 5tons
Hej, Kan du erbjuda mig aluminiumplåtar? Jag behöver faktiskt: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 st
Bra artikel. Jag var förtjust, att jag hittade den här artikeln. Många tycker det, att de har tillförlitlig kunskap om detta ämne, men så är ofta inte fallet. Därav min trevliga överraskning. Jag är imponerad. Jag kommer definitivt att rekommendera denna plats och komma tillbaka oftare, att se nya saker.
krav på aluminiumband