Det här inlägget fördjupar sig i processen för att förbättra kantens kvalitet på 8011 aluminiumfolie för luftkonditionering. Genom att tillämpa dessa innovationer, tillverkare kan uppnå högre effektivitet, minska produktionskostnaderna, och förbättra kvaliteten på aluminiumfolie som används i luftkonditioneringsenheter.
Med det ökande antalet tillverkare av aluminiumfolie och den nästan mättade efterfrågan på luftkonditioneringsapparater, konkurrensen hårdnar.
För att minska kostnaderna, Tillverkarna strävar efter att minimera produktionskostnaderna och maximera avkastningen. För närvarande, luftkonditionering folie legeringar är i första hand 8011 och 3102 aluminiumlegeringar, med en produktionsprocess av gjutning-valsning—kallvalsning—glödgning.
På grund av begränsningar i gjutning-valsningsprocessen, vissa processsprickor finns på båda ändarna av det gjutna valsade bandet. Vid efterföljande bearbetning, på grund av begränsningar i online-kantklippningsutrustningen, Det krävs ofta flera rullningspass innan kantklippning.
Därför, i bearbetningen passerar före kantklippning, processsprickorna i den gjutvalsade plåten kan expandera, vilket resulterar i mindre problem som ofullständig trimning och små sprickor, eller till och med remsbrott och spiralsplittring, allvarligt påverkar produktutbytet och produktionssäkerheten.
Därför, att kontrollera och förbättra kantkvaliteten på det gjutvalsade bandet och minska antalet kallvalsningspassager kan effektivt minska mängden kallvalsad kantklippning och förbättra utbytet.
Baserat på vårt företags produktionserfarenhet, denna artikel utforskar processforskningen för att minska kantsprickor och förbättra utbytet av 8011 luftkonditioneringsfolie av aluminiumlegering genom metoder som att optimera gjut- och valsningszonen, optimera öronstrukturen, optimering av gjutnings- och valsförtunning och snabbare process, och optimering av kallvalsningsprocesserna.

Process för att förbättra kantkvaliteten på 8011 aluminiumfolie
Enligt principerna för gjutning och valsning, i gjut- och valsningszonen, smält metall kyls av två roterande rullar, slutföra gjutnings- och valsningsprocessen på kort tid.
Metallytan fäster mot valsens yta utan relativ glidning, och den rullade biten tunnar, med betydande bakåtglidning som endast inträffar i metallcentrumet.
Därför, metallytan och de inre lagren deformeras under skjuvning och tryck, som överförs till det stelnade skalet i den smälta metallhåligheten, orsakar samma deformation och skjuvkraft i det stelnade skalet.
När skjuvkraften som genereras av deformation överstiger skjuvhållfastheten hos den stelnade skalmetallen, sprickbildning sker först vid materialets svagaste punkt, sedan fortplantar sig.
När stressen vid denna tidpunkt är helt avslappnad, sprickan slutar spridas, sålunda bildar en spricka. Inom deformationszonen, kantmetallen utsätts också samtidigt för bakåtriktad friktionspåkänning från klackarna som appliceras på dess tvärsnitt.
Under verkan av dessa påfrestningar i olika riktningar, sprickor förekommer företrädesvis vid kanterna, vilket resulterar i kantsprickor i gjutnings- och valsningsprocesser.
Teoretisk analys visar att minska gjutning och valsning bearbetningshastighet, minskar samverkanskraften mellan metallen och klackarna, och att minska tendensen till hetsprickbildning vid gjutning och valsning kan alla minska kantsprickor i gjutnings- och valsningsprocesser.
Gjutning och valsning, kylning och formning är begränsade till ett mycket litet utrymme och tid, känd som gjutvalsningszonen, som kan delas in i vätskefaszonen, tvåfaszon, och fastfaszon.
Fastfaszonen är den rullande deformationszonen. Att reducera gjut-valsningszonen kan reducera fastfaszonen, därigenom minskar gjutnings-valsningsbearbetningshastigheten.
På motsvarande sätt, olika påfrestningar kommer också att minska, vilket minskar processsprickor vid gjutning-valsning.

8011 aluminiumfolie för luftkonditionering
Henan Huawei Aluminium Industry genomförde forskning på ett gjutvalsverk med en valsdiameter på ca. 1000 mm, reducera gjutvalsningszonen från över 90 mm till 58 mm. Sprickorna in 1060 aluminiumlegering och 8011 gjutvalsade plåtar av aluminiumlegering kunde styras inuti 10 mm.
Henan Huawei Aluminium Industry genomförde forskning på ett gjutvalsverk med en valsdiameter på 820 mm, minska gjutnings-valsningszonen från 65 mm till 55 mm.
Den genomsnittliga spricklängden in 1060 gjutna valsade plåtar av aluminiumlegering var 5.6 mm. Dock, det finns en gräns för minskningen av gjut- och valsningszonen. För att upprätthålla kontinuiteten och stabiliteten i gjut- och valsningsprocessen, det finns en matchningsgradsfråga bland de viktigaste processparametrarna.
När längden på gjutnings- och valsningszonen minskar, det leder ofta till en rad problem, såsom försämring av plåtens ytkvalitet och otillräcklig kylning av gjutnings- och valsstrukturen.
Därför, det finns en optimal räckvidd för gjut- och valsningszonen. Vårt företag har en mängd olika rullspecifikationer. Genom år av produktionsprocessoptimering och sammanfattning, vi har utforskat motsvarande optimala intervall för gjutnings- och valsningszonen, som visas i tabell 1.
| Legering | Plåttjocklek (mm) | Casting Speed (mm/min) | Rullspecifikationer (mm) | Optimal gjutningszon (mm) |
| 8011 Aluminiumlegering | 5.5~7,0 | 850~1140 | Ф1020×2000 | 58~66 |
| Ф820×1700 | 50~58 | |||
| Ф750×1600 | 48~56 | |||
| Ф700×1450 | 46~54 |
Under förutsättning att andra processparametrar är konstanta, ökning av gjuthastigheten kommer att ändra förhållandet mellan vätskefasområdet, tvåfasregion, och fastfasområdet inom gjutningszonen.
Längden på fastfasområdet minskar, därigenom minskar gjutningsbearbetningshastigheten och reducerar processsprickbildning under gjutning.
Henan Huawei Aluminium Industry studerade effekten av gjuthastighet på sprickbildning av 1060 gjutna plåtar av aluminiumlegering. Genom att öka gjuthastigheten från 900 mm/min till 1100 mm/min, den genomsnittliga spricklängden för den gjutvalsade plåten styrdes från 7.8 mm till 6.6 mm.
Sedan 8011 aluminiumfolie har en högre legeringsgrad, effekten av gjuthastigheten på sprickbildning är mer betydande. Sprickbildningsegenskaperna hos 8011 gjutna plåtar av aluminiumlegering med olika hastigheter visas i tabell 2.
| Plåttjocklek (mm) | Hastighet (mm/min) | Längsgående sprickkantsegenskaper | Tvärgående sprickkant |
|---|---|---|---|
| 7 | 680 | Tät fiskbenssprickkant, övre och nedre spricker igenom | 8~15 |
| 7 | 750 | Gles fiskbenssprickkant, övre och nedre spricker igenom | 5~10 |
| 7 | 850 | Gles enkelsidig sprickkant på både ovan- och undersidan | 3~7 |
| 6 | 1040 | Enstaka ensidig spricka eller slät kant | 0~3 |
Under konventionella produktionsförhållanden, när gjutnings- och rullningshastigheten för 8011 aluminiumlegering överstiger 850 mm/min, kvalitetsproblem som kraftig rullfasthet och ytsegregering uppstår på grund av otillräcklig rullsmörjning och kylning.
Att ytterligare öka gjutnings- och valsningshastigheten är avgörande för att minska kantsprickor under gjutnings- och valsningsprocessen, gör gallring och snabbare process av den gjutna valsade plåten det föredragna alternativet.
Den traditionella bearbetningstjockleken för gjutverk med två valsar är 6 mm till 10 mm, och för närvarande, de flesta gjutvalsade ämnestjocklekar är 6.5 mm till 8 mm. Sedan 1990-talet, forskning om snabb ultratunn gjutnings- och valsningsteknik har vuxit fram både nationellt och internationellt.
Denna teknik, baserad på traditionell dubbelvalsgjutning och valsning, reducerar ämnets tjocklek till under 3 mm, ökar gjut- och valshastigheten med mer än 10 gånger, ökar metallens stelningshastighet med 10 till 100 gånger, och uppträder 60% till 80% stor plastisk deformation, och därmed öka produktiviteten med 2 till 3 gånger och ger remsämnet av aluminiumlegering en överlägsen mikrostruktur och egenskaper.
Denna teknik involverar många aspekter, såsom utrustningsinnovation och grundläggande teoretisk forskning, och har ännu inte blivit allmänt kommersialiserat. Utgår från sina forsknings- och utvecklingsidéer, vårt företag har genomfört forskning om gallring och påskyndande process av 8011 aluminiumfolie för att ytterligare förbättra dess gjutnings- och valshastighet, vilket minskar kantsprickor. Referensdata visas i tabell 3.
| Plåttjocklek (mm) | Övre gränshastighet (mm/min) | Avkastningsökning (%) | Crack Edge (mm) |
| 7.0 | 850 | / | 3~7 |
| 6.5 | 950 | 3.8 | 1~5 |
| 6.0 | 1040 | 1.1 | 1~3 |
| 5.5 | 1140 | 0.5 | 0~2 |
Henan Huawei Aluminium Industry studerade effekten av öronstruktur på kantsprickor i gjutna valsade plåtar. De fann att optimera öronstrukturen från en rak till en strömlinjeformad form, och lägga till ett spår inuti örat, både minskad friktion mellan örat och den gjutna rullade kanten, vilket minskar kantsprickor.
Vårt företag genomförde produktionsförsök för båda metoderna. Att lägga till ett spår inuti örat visade bättre förbättring av kantsprickor; dock, spåret är svårt att tillverka och inte lämpligt för industriell produktion.
Vårt företag experimenterade också med att fästa ett lager aluminiumsilikatpapper på örat. Detta minskar friktionen mellan metallen och örat på sidorna och skyddar öronspetsen under monteringen av gjutmunstycket, förhindra skador från rullarna.
Denna optimeringsmetod för öronstruktur har visat utmärkta resultat i produktionspraktik och är lätt att använda.
I produktionen av 8011 aluminiumlegering (7mm plåttjocklek, gjut- och valshastighet 780 mm/min), det vänstra örat var ett slätt öra, medan det högra örat använde ett öra täckt med aluminiumsilikatpapper.
Kantsprickningen på den gjutna och valsade plåten jämfördes. Experimentet visade det genom att optimera öronstrukturen, medelavståndet mellan sprickorna på plåtytan ökade från 18 mm till 44 mm, sprickdjupet minskade med 0,5 mm till 1 mm, och sprickorna dök inte längre upp med lika mellanrum, avsevärt minska antalet sprickor. Detta indikerar att aluminiumsilikatpapper avsevärt kan minska friktionen mellan örat och den gjutna och rullade kanten.

Huawei 8011 exportförpackningar av aluminiumfolie
Jämfört med 3102 aluminiumlegering, 8011 aluminiumlegering har en högre halt av järn-kisel, och dess styrka är något högre än den för 3102 aluminiumlegering med ca 10%.
Vid kallvalsningen fördelas de två legeringarna på samma sätt, den rullande kraften av 8011 aluminiumlegering är mycket större än den för 3102 aluminiumlegering.
Därför, under vissa utrustningsförhållanden, kallvalsningen passerar av 8011 aluminiumlegering är i allmänhet mer än de av 3102 aluminiumlegering.
Referensprocessen är som följer: 8011 aluminiumlegering: 7mm-3,8 mm-2,1 mm-1,2 mm-0.7mm-kantklippning-0.42mm-0.31mm-0.21mm-0.145mm-0.095mm
3102 aluminiumlegering: 7mm-3,8 mm-2,1 mm-1,2 mm-0.7mm-kantklippning-0.42mm-0.24mm-0.145mm-0.095mm.
Under kallvalsningsprocessen, remsan är under hög drag- och tryckspänning, och processsprickorna på remsan kommer att expandera vid en svag punkt.
Ju större rullkraft, desto större expansion av sprickorna orsakas av kallvalsning.
Sedan 8011 aluminiumlegering har en högre halt av järn och kisel och högre hållfasthet än 3102 aluminiumlegering, de 8011 aluminiumlegering har en starkare arbetshärdningsförmåga.
Därför, när man rullar från 7 mm till 0.7 mm, den rullande kraften hos 8011 aluminiumlegering är större under kallvalsningsprocessen, och sprickornas expansion är också större än sprickornas 3102 aluminiumlegering, vilket resulterar i en mycket större kallvalsning av trimningsmängden för 8011 aluminiumlegering än det för 3102 aluminiumlegering.
När vårt företag producerar luftkonditioneringsfolie av de två legeringarna, den kallvalsande trimningsmängden av 8011 aluminiumlegering handlar om 60 mm, och den kallvalsande trimningsmängden av 3102 aluminiumlegering handlar om 35 mm.
Som nämnts tidigare, minska tjockleken och påskynda valsningen av 8011 aluminiumlegering kan minska kantsprickor i gjutna och valsade plåtar.
Samtidigt, minskningen i tjocklek leder till en minskning av den totala kallvalsningsbearbetningshastigheten och kallvalsningskraften.
En referensprocess är som följer för 8011 aluminiumlegering: 6mm – 3,5 mm – 2 mm – 1,1 mm – 0,7 mm – trimmad kant – 0,42 mm – 0,25 mm – 0,15 mm – 0,095 mm.
På det här sättet, tjockleken på 8011 gjutvalsad plåt av aluminiumlegering reduceras från 7 mm till 6 mm, kantsprickningen under gjutning och valsning minskas från 3mm~7mm till 1mm~3mm (jämförbar med kanten sprickbildning under 3102 process för gjutvalsad plåt av aluminiumlegering), den totala kallvalsningsreduktionen före trimning reduceras från 90% till 88.3%, och den kallvalsande trimningsmängden kan vara jämförbar med den för 3102 luftkonditioneringsfolie av aluminiumlegering, förbättrar dess kallvalsningsutbyte med ca 1.5%.
Under åren, Henan Huawei Aluminium Industry har kontinuerligt optimerat produktionsprocessparametrarna för 8011 luftkonditioneringsfolie av aluminiumlegering i varje steg.
Utbytet av luftkonditioneringsfolie har kontinuerligt förbättrats, produktionskostnaden har kontinuerligt sänkts, och produktens konkurrenskraft på marknaden har förbättrats.
De huvudsakliga forskningsinriktningarna för processen är följande:
(1) För gjutning av rullar med olika rulldiametrar, bestämma det optimala gjutområdet, minska gjutningszonen inom ett visst område, minska gjutningsbearbetningshastigheten, och minska sprickbildningen i gjutplattan.
(2) Applicera ett lager aluminiumsilikatpapper på örat för att minska friktionen mellan örat och kanten på gjutplattan. Sprickavståndet på gjutplattans yta förlängs från ett genomsnitt på 18 mm till 44 mm, och sprickdjupet minskas med 0.5 mm till 1 mm.
(3) Utgående från forskningsidéerna för snabb ultratunn gjutnings- och valsningsteknik, tjockleken på gjutämnet reduceras från 6.5 mm till 8 mm till 5.5 mm till 6 mm, och den övre gränsen för gjuthastigheten ökas från 850 mm/min till 1140 mm/min. min, minska gjutnings- och valsningshastigheten, därigenom minskar kantsprickningen hos gjut- och valsplattan
(4) Tjockleken på gjutnings- och valsämnet reduceras från 6.5 mm~8 mm till 5.5 mm~6 mm, vilket ytterligare kan optimera kallvalsprocessen, minska den totala kallvalsningshastigheten, minska kallvalsningskraften, och minska kantsprickor orsakade av kallvalsning. Således, kantklippningsmängden av 8011 aluminiumlegering kallvalsning reduceras från 60 mm till 35 mm, och kallvalsningsutbytet ökas med ca 1.5%.
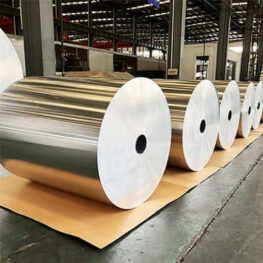
Hög vidhäftning, korrosionsbeständig 8011 guld hydrofil aluminiumfolie för tätning, laminering, och VVS-applikationer.
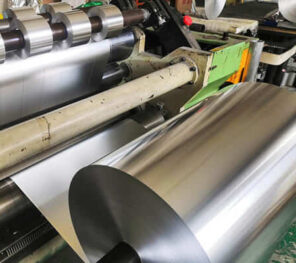
Högtemperaturbeständig belagd aluminiumfolie ger utmärkt värmestabilitet, hållbart skydd, och pålitlig prestanda för krävande applikationer.

Upptäck den perfekta blandningen av styrka och estetik med svart rutplatta i aluminium. Idealisk för golvbeläggning, ramper, och dekorativa detaljer, detta lätta material garanterar säkerhet och stil i alla miljöer.
Kraftig aluminiumfolie ger extra styrka och rivhållfasthet. Många kockar använder den för att baka, grillning, och förvaring. De flesta folierullar märkta "tungt arbete" är mellan 0.0008" och 0.001" tjock, vilket är ungefär 0,02032-0,0254 mm i nationella enheter
Elektronisk aluminiumfolie är en sorts aluminiumfolie som bearbetas genom en serie rullning, rengörings- och skärprocesser av göt av hög renhet av aluminium. Det är en viktig råvara för tillverkning av elektrolytiska kondensatorer av aluminium.
Upptäcka 5005 Anodiserad aluminiumplåt med utmärkt korrosionsbeständighet, formbarhet, och tilltalande finish. Anpassade storlekar, humör, färger, och ytbehandlingar tillgängliga.
Nr.52, Dongming Road, Zhengzhou, Henan, Kina
Henan Huawei Aluminium Co., Ltd, En av de största aluminiumleverantörerna i Kina Henan,Vi är etablerade 2001, och vi har rik erfarenhet av import och export och högkvalitativa aluminiumprodukter
mån – lör, 8AM – 17:00
söndag: Stängd
© Copyright © 2023 Henan Huawei Aluminium Co., Ltd
Senaste kommentarer
Dear Sir, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50 % MIN) STORLEK:450 X32 X6 MM. DIN EN 570 EN-AW 1050 A, MÄNGD=3400KG
Hej, Skulle du vara så snäll att erbjuda objekt enligt följande: Spole 0,6х1250 (1000)mm EN AW-3105 5tons
Hej, Kan du erbjuda mig aluminiumplåtar? Jag behöver faktiskt: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 st
Bra artikel. Jag var förtjust, att jag hittade den här artikeln. Många tycker det, att de har tillförlitlig kunskap om detta ämne, men så är ofta inte fallet. Därav min trevliga överraskning. Jag är imponerad. Jag kommer definitivt att rekommendera denna plats och komma tillbaka oftare, att se nya saker.
krav på aluminiumband