På grund av de fysikaliska och kemiska egenskaperna hos aluminium och aluminiumlegeringar, såsom stark oxiderbarhet, låg smältpunkt (660℃), snabb värmeledningsförmåga, stor linjär expansionskoefficient, och stor smältande latent värme, den här artikeln diskuterar svetsning av aluminium och aluminiumlegeringar.
Med ständig utveckling av industrin, bearbetningstekniken för aluminium och aluminiumlegeringar har också gjort stora framsteg.
På grund av de fysikaliska och kemiska egenskaperna hos aluminium och aluminiumlegeringar, såsom stark oxiderbarhet, låg smältpunkt (660℃), snabb värmeledningsförmåga, stor linjär expansionskoefficient, och stor smältande latent värme, den här artikeln diskuterar svetsning av aluminium och aluminiumlegeringar.
Aluminium är mycket lätt att oxidera i luften och vid svetsning. Den genererade aluminiumoxiden har en hög smältpunkt (dess smältpunkt är så hög som 2050 ℃, mycket högre än smältpunkten för aluminium 660 ℃), är mycket stabil och svår att ta bort.
Det hindrar smältningen och sammansmältningen av modermaterialet. Oxidfilmen har en stor specifik vikt och är inte lätt att flyta upp till ytan.
Det är lätt att generera defekter som slagginneslutning, ofullständig fusion, och ofullständig penetration.
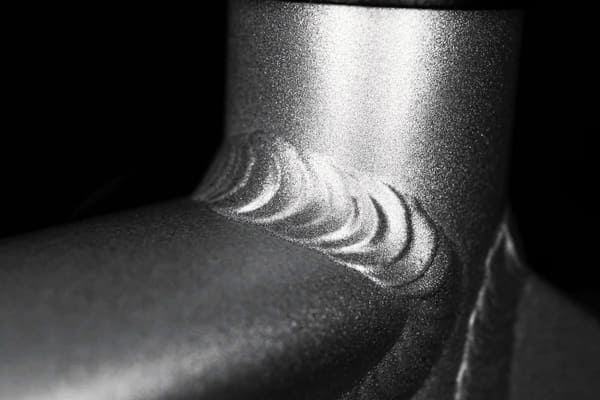
Svetsning av aluminium och aluminiumlegeringar
Ytoxidfilmen av aluminium och absorptionen av en stor mängd fukt kan lätt orsaka porer i svetsen.
Kraven på svetsmiljön är främst att förhindra att det bildas porer i svetsen.
När den relativa luftfuktigheten är större än 85% eller så är omgivningstemperaturen låg, tendensen för porer i svetsen kommer att öka kraftigt på grund av det kondenserade vattnet som absorberas av spåret, ytan på svetstråden och gasledningens innervägg.
Begränsa den relativa luftfuktigheten till mindre än 80%, och den omgivande temperaturen bör inte vara lägre än 5 ℃.
Om det överskrider bestämmelserna, lämpliga skyddsåtgärder bör vidtas.
(Relativ luftfuktighet och omgivningstemperatur mäts inom 500-1000 mm från svetsen).
I utomhusbyggnation, en vindruta bör i allmänhet sättas upp för att förhindra att argongas blåser bort under ammoniakbågsvetsning, vilket skulle påverka gasskyddseffekten och göra det möjligt för svetsningen att fortskrida smidigt.
Innan svetsning, svetspositionen bör behandlas strikt med kemiska och mekaniska metoder.
Den tydliga kvaliteten på oxidfilmen på ytan av svetstråden och spåret är mycket viktig för att förhindra defekter som porer och osmälta svetsar.
Oljan och oxidfilmen inom intervallet 30-50 mm från spåret tas bort.
Rengöringssekvensen och metoden är som följer: Använd organiska lösningsmedel som aceton eller koltetraklorid för att avlägsna ytolja, och rengöringsområdet på båda sidor av spåret bör inte vara mindre än 50 mm.
Svetstråden rengörs också med kemisk metod.
Kemisk rengöring är att suga in 5-10% natriumhydroxidlösning vid cirka 70 ℃ för 30-60 sekunder, eller blöt in 5-10% natriumhydroxidlösning vid rumstemperatur för 35J-falkmynt.
Blötlägg sedan med ca 15% HNO (normal temperatur) för ungefär 2 minuter och skölj sedan med varmt vatten.
Eller skölj med kallt vatten.
Låt det sedan torka helt.
För svetstrådar som har ytbehandlats på ett tillförlitligt sätt och inte har oxiderats eller förorenats, ovanstående behandling behövs inte längre och de kan användas direkt.
Det rengjorda spåret och svetstråden bör inte förorenas före svetsning.
Om det inte finns några effektiva skyddsåtgärder, svetsning bör utföras inom 24 timmar, annars ska den rengöras igen.
Ytan på det bearbetade spåret är platt, utan grader och blixt.
Spårformen är V-formad, utan trubbiga kanter, och spårvinkeln är företrädesvis 70-75°.
Stumsvetsning av olika väggtjocklekar bör ha en övergångssektion på 140 mm.
Spåret och den närliggande ytan kan filas, skrapad, fräst eller rengjort med en rostfritt stål stålborste på ca 0,2 mm tills den metalliska lystern exponeras.
Rengöringsområdet på båda sidor bör inte vara mindre än 30 mm från kanten av spåret. De verktyg som används bör avfettas regelbundet.
Förstärk skyddet under svetsning för att förhindra oxidation.
När volfram inert gas svetsning, använd växelström för att ta bort oxidfilmen genom katodrengöring.
Vid gassvetsning, använd flussmedel som tar bort oxidfilmen.
Flussmedlet som används för gassvetsning är klorider och fluorider av element som kalium, natrium, litium, och kalcium, som kan ta bort oxidfilmen.
Vid svetsning av tjocka plåtar, svetsvärmen kan ökas.
Till exempel, heliumbågen har hög värme, och helium eller argon-helium blandgasskydd används, eller en storskalig smältelektrodgasskyddad svetsning används.
Vid positiv likströmsanslutning, katodrengöring krävs inte.
Utvidgningskoefficienten för aluminium och aluminiumlegeringar är ungefär dubbelt så stor som för kolstål och låglegerat stål.
Volymkrympningshastigheten för aluminium under stelning är stor, och svetsfogarnas deformation och spänning är stor.
Därför, åtgärder för att förhindra svetsdeformation krävs.
När aluminiumsvetssmältbadet stelnar, krymphåligheter, krympning, termiska sprickor och hög inre spänning genereras lätt.
I produktion, åtgärder för att justera sammansättningen av svetstråd och svetsprocess kan antas för att förhindra uppkomsten av termiska sprickor.
Enligt produktionserfarenhet, svetstråd med en kiselhalt av 4.5% till 6% kommer att ha bättre sprickmotstånd.
Aluminium har en stark förmåga att reflektera ljus och värme.
Det finns ingen uppenbar färgförändring när den ändras från fast till flytande.
Det är svårt att bedöma smälttillståndet under svetsning.
Styrkan hos högtemperaturaluminium är mycket låg, och det är svårt att stödja den smälta poolen, som är lätt att orsaka kollaps och genombränning.
Ryggkuddsmetoden kan användas för att undvika att detta problem uppstår.
Aluminium och aluminiumlegeringar kan lösa upp en stor mängd väte i flytande tillstånd, men löser sig nästan inte i fast tillstånd.
I processen för stelning och kylning av svetssmältbadet, väte har inte tid att svämma över, och väteporer bildas lätt.
Fukten i bågkolonnatmosfären, fukten som adsorberas av oxidfilmen på ytan av svetsmaterialet och modermaterialet är alla källor till väte i svetsen.
Därför, vätekällan måste kontrolleras strikt för att förhindra bildandet av porer.
Spårbearbetningen antar mekanisk bearbetningsmetod.
Ytan på det bearbetade spåret ska vara platt, utan grader och blixt.
Spårets form och storlek bör baseras på fogtypen, modermaterialets tjocklek, svetsposition, svetsmetod, närvaro eller frånvaro av elektroder och användningsförhållanden.
Dynan kan vara gjord av rostfritt stål, kolstål, kopparplåt, grafitplåt och andra material som inte har någon negativ effekt på svetskvaliteten.
Felinriktningen bör följa följande bestämmelser:
När väggtjockleken S≤5 mm, b≤0,5 mm
När väggtjockleken S>5 mm, b≤0,1 mm och b≤2 mm
När väggtjockleken S≤5 mm, b≤0,5 mm
När väggtjockleken S>5 mm, b≤0,1 mm och b≤2 mm
Svetsring b≤0,2 mm och b≤5 mm
Svetsparet kan punktsvetsas utanför spåret eller punktfixeras inuti spåret.
Vid svetsning av positioneringssvetsen, den valda svetstråden ska matcha modermaterialet.
Positioneringssvetsen bör ha lämplig längd, avstånd och höjd för att säkerställa att den har tillräcklig styrka och inte spricker under svetsprocessen.
Om defekter hittas i positioneringssvetsen, de bör hanteras i tid.
För rotpositioneringssvetsen som en del av den formella svetsen, det svarta materialet och oxidfilmen på dess yta bör också tas bort, och de två ändarna ska trimmas till en svag sluttning.
Grundmaterialet får inte skadas när positioneringsplattan tas bort.
Efter borttagning, det återstående svetsade köttet ska poleras så att det ligger i jämnhöjd med ytan på modermaterialet.
A. Manuell volfram inert gasbågsvetsning bör använda växelström.
Smältelektrod argonbågsvetsning bör använda DC-strömförsörjning, och svetstråden ska anslutas till den positiva elektroden.
B. För att minska svetsdeformation, en rimlig svetsmetod och sekvens bör antas.
Eller stel fixering, och krympmarginalen bör övervägas i förväg.
C. Innan formell svetsning, ett ytprov kan utföras på testplattan, och processparametrarna kan justeras. Efter att ha bekräftat att det inte finns några porer, den formella svetsningen kan utföras.
D. Under förutsättning att god penetration och smältning av svetsen säkerställs, hög ström och snabb svetshastighet bör användas så mycket som möjligt inom det område som tillåts enligt svetsprocessbestämmelserna.
Svetstrådens laterala svängamplitud bör inte överstiga tre gånger dess diameter.
E. Om det inte finns några särskilda krav, svetsen är inte förvärmd före svetsning.
Vid flerskiktssvetsning, mellanskiktstemperaturen bör vara så låg som möjligt, helst inte högre än 100 ℃.
F. Under volfram inert gassvetsning, änden av svetstråden bör inte lämna argonskyddsområdet under svetsning, och vinkeln mellan svetstråden och svetsytan bör vara ca 15° vid matning.
Vinkeln mellan svetspistolen och svetsytan bör hållas mellan 80° och 90°.
För vertikal svetsning och horisontella svetspositioner med en tjocklek på minst 4 ram, när förhållandena tillåter, bottenskiktssvetsningen kan anta dubbelsidig synkron argonbågsvetsning.
G. Under svetsning, oxidfilmen mellan svetsskikten, överdrivet svetskött och andra svetsfel måste avlägsnas.
För dubbelsidig svetsning eller svetsar för bottensvetsning som kräver rotrengöring, svetsroten ska rengöras mekaniskt.
H. Aluminiumbågsstartplattor och utloppsplattor bör installeras i båda ändarna av den längsgående svetsen.
Efter rengöring av båggropen i den längsgående ringsvetsen, det är också lämpligt att tända ljusbågen på ljusbågsstartplattan när du fortsätter svetsningen, och vänta tills ljusbågen brinner stabilt innan svetsning.
jag. När det finns stänk på munstycket som uppenbarligen hindrar flödet av argongas, stänken måste tas bort eller munstycket måste bytas ut.
När volframspetsen är förorenad eller har en oregelbunden form, den måste repareras eller bytas ut.
Ytrengöring och bearbetning ska utföras enligt metoderna 1.3 och 1.5 i avsnitt 1 av denna artikel.
I allmänhet, vid svetsning av plåtar med en tjocklek på 3-4 mm, det är inte nödvändigt att göra en spricka, och ett lager kan svetsas åt gången.
När plåttjockleken är 5-6 mm, ett spår måste göras, och enkelsidig svetsning och dubbelsidig formning krävs.
Styrkan hos aluminium och aluminiumlegeringar är mycket låg vid höga temperaturer, och flytande aluminium är bra. Speciellt vid svetsning med oxyacetylengassvetsning, temperaturen är hög och värmeområdet stort, och svetsmetallen är benägen att kollapsa.
Vid svetsning av plåtar med en tjocklek på 3-4 mm, en pad måste läggas på baksidan, och dynmaterialet kan vara tillverkat av kolstålplåt.
När plåttjockleken är 5-6 mm, ett spår måste göras, och vid svetsning enkelsidig svetsning och dubbelsidig formning, en dyna med ett cirkulärt spår på ytan måste läggas till på baksidan för att säkerställa att baksidan bildas.
Tjockleken på dynmaterialet bör vara mer än 12 mm, och dynan bör inte lätt deformeras när den värms upp under svetsning.
Ingen förvärmning krävs för svetsning av 3-4 mm tjocklek aluminiumplåtar.
När plåttjockleken är 5-6mm, den kan förvärmas på lämpligt sätt, men temperaturen bör inte vara för hög, ca 100 ℃ är tillräckligt.
Vid gassvetsning, använd ett flussmedel som tar bort oxidfilmen.
Flussmedlet som används för gassvetsning är klorid och fluor av element som kalium, natrium, litium, och kalcium, som kan ta bort oxidfilmen.
Svetstråden bör väljas för att matcha materialet i aluminiumstången.
Aluminium har en stark förmåga att reflektera ljus och värme. Det finns ingen uppenbar färgförändring när den ändras från fast till flytande. Det är svårt att bedöma smälttillståndet under svetsning. Styrkan hos högtemperaturaluminium är mycket låg, och det är svårt att stödja den smälta poolen, som är lätt att orsaka kollaps och genombränning.
Vid uppvärmning, svetstråden ska ständigt flyttas på svetsytan. En gång smält, kontinuerlig svetsning bör utföras omedelbart utan paus i mitten.
Svetshastigheten ska vara hög, och matningshastigheten för svetstråden bör hänga med. Svetsmunstycket ska göra en cirkulär rörelse runt svetsen. Medan svetstråden matas nedåt, den bör röras i tanken för att göra den flytande metallen enhetlig.
Det kvarvarande flussmedlet och svetsslaggen som finns kvar i svetsen och i närheten efter svetsningen kommer att förstöra passiveringsfilmen på aluminiumytan, och ibland korroderar aluminiumdelarna, så de ska rengöras.
I allmänhet, den kan rengöras med enkla metoder som varmvattenspolning eller ångblåsning.
Med utbyggnaden av aluminium och aluminiumlegering bearbetningsindustrin, svetstekniken förbättras och förnyas ständigt. Användare kan välja olika processmetoder efter produktionsbehov.
Genom att fullt ut förstå och förstå egenskaperna och processmetoderna för aluminiumlegeringsmaterial och vidta vissa åtgärder, svetsningen av aluminiumlegeringsmaterial kan slutföras väl.
Aluminiumlegering 8011 aluminiumfolie används i stor utsträckning i aluminium-plastkompositpappbastejp och livsmedelsförpackningar. Som en professionell aluminiumfolie 8011 tillverkare i Kina, Huawei Aluminium har en stor 8011 aluminumsfolie produktion bas och har ackumulerat mer än 20 år av rik erfarenhet av produktion av aluminiumfolie och kvalificerad bearbetningsteknik.
Välkommen till Huawei Aluminium, din pålitliga källa för högkvalitativa aluminiumspolar utformade speciellt för aluminiumtakplåt.
Aluminiumfoliebehållare gjorda av aluminiumfolie kan bearbetas till olika former, vanliga legeringar är 8011, 3003, 3004, 5052 aluminiumfolie.
Explore the unique properties, tillverkningsprocesser, and wide-ranging applications of 1060 aluminiumfolie. Lär dig varför denna högrenhetslegering är viktig i förpackningar, elektronik, VVS, och mer.
8021 aluminiumfolie har egenskaperna renlighet och hygien, och kan göras till ett integrerat förpackningsmaterial med många andra förpackningsmaterial. Dessutom, yttryckningseffekten av 8021 aluminiumfolie är bättre än andra material. Därför, 8021 aluminiumfolielegering kan också användas inom livsmedelsförpackningar.
6082 aluminiumplåt kan värmebehandlas, stärkt och har god formbarhet, svetsbarhet och bearbetbarhet, även känd som strukturell legering.
Nr.52, Dongming Road, Zhengzhou, Henan, Kina
Henan Huawei Aluminium Co., Ltd, En av de största aluminiumleverantörerna i Kina Henan,Vi är etablerade 2001, och vi har rik erfarenhet av import och export och högkvalitativa aluminiumprodukter
mån – lör, 8AM – 17:00
söndag: Stängd
© Copyright © 2023 Henan Huawei Aluminium Co., Ltd
Senaste kommentarer
Dear Sir, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50 % MIN) STORLEK:450 X32 X6 MM. DIN EN 570 EN-AW 1050 A, MÄNGD=3400KG
Hej, Skulle du vara så snäll att erbjuda objekt enligt följande: Spole 0,6х1250 (1000)mm EN AW-3105 5tons
Hej, Kan du erbjuda mig aluminiumplåtar? Jag behöver faktiskt: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 st
Bra artikel. Jag var förtjust, att jag hittade den här artikeln. Många tycker det, att de har tillförlitlig kunskap om detta ämne, men så är ofta inte fallet. Därav min trevliga överraskning. Jag är imponerad. Jag kommer definitivt att rekommendera denna plats och komma tillbaka oftare, att se nya saker.
krav på aluminiumband