Vi har gjort mycket populärvetenskap om införandet av 3003 aluminiumplåt, speciellt på 3 serie och 1 serie aluminiumplåt.
Vi har också gjort många relaterade introduktioner baserade på uppströms- och nedströmsprodukter och marknadsmiljö 3003 aluminiumplåt.
Så frågan om vad är smältpunkten för 3003 aluminiumplåt borde aldrig ha diskuterats.
Nyligen, många kunder som tillverkar aluminiumplåtar är nyfikna på smältpunkten för 3003 aluminiumplåt.
Så vi har sammanfattat införandet av smältpunkterna för 1 serie och 3 serie aluminiumplåtar, så att alla kan lära sig mer om smältpunkten för aluminiumplåtar.
Smältpunkten för 3003 aluminiumplåt är mellan 660 och 780 grader.
Varför ger vi ett intervallvärde för smältpunktstätheten av 3003 aluminiumplåt?
Det beror främst på de olika materialen. Till exempel, det konventionella 3003 aluminiumplåt är en standardtyp.
Den bearbetas direkt av aluminiumplåtstillverkaren och stämplas eller skärs sedan av kunden.
Eftersom det inte finns någon sekundär blandning, de 3003 aluminiumplåten i sig kommer inte att ändra sin struktur.
Därför, startvärdet för smältpunkten för 3003 aluminiumplåt som vi tillhandahåller hålls i allmänhet på runt 660 grader.
Dock, den andra situationen innebär mer, såsom 3003 aluminiumplåtprofiler.
Det främsta skälet är att det finns för många sekundära bearbetningssituationer av 3003 aluminiumplåt, så det finns inget sätt att ge ett specifikt värde.
Sedan, en mycket kritisk fråga kommer? Vilken situation är hög och vilken situation är låg?
Det är väldigt enkelt. För 3003 aluminiumplåt, aluminiumprofilen är relativt hög eftersom den är extruderad av aluminiumstavar, så datavärdena är inte särskilt olika.
Men du kan djärvt planera smältpunkten för 3003 aluminiumplåt enligt 780 grader.
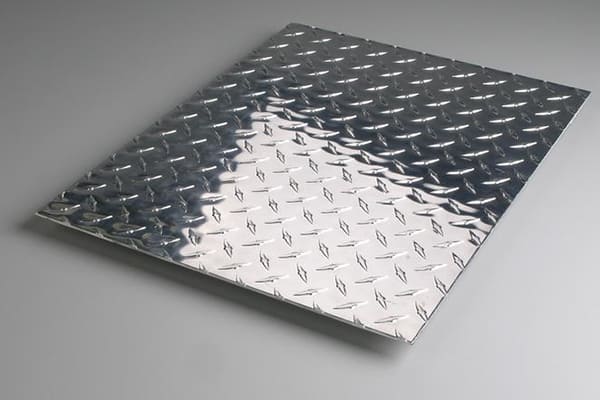
Smältpunkt för 3003 aluminiumplåt
1000 serie 3000 serie aluminiumplåt är ett silvermetallmaterial med en smältpunkt på 660,4°C och en smältpunkt på 2467°C.
Den relativa densiteten är 2,70 g/cm3. Den är väldigt lätt, om 1/4 av järn.
Den har relativt låg hållfasthet och god plasticitet.
Det kan dras till filament och rullas till aluminiumplatina. Den senare används vanligtvis för att förpacka godis och tobak.
Den har också utmärkt elektrisk ledningsförmåga och värmeöverföringsegenskaper. Det används inom kraftindustrin för att producera kablar och kablar, och i det dagliga livet att producera köksutrustning.
Det kan bilda olika legeringar med magnesium, koppar, zink, tenn, mangan, krom, zirkonium, kisel och andra element.
Det används ofta som råmaterial för produktion av flygplatser, bilar, fartyg, dagliga förnödenheter, och används även inom byggbranschen. Tillverkning av fönster och dörrar.
Aluminium är en av de bästa reflektorerna för värme och ljus. Det används som ett värmeisoleringsmaterial och vid tillverkning av reflekterande linser i reflekterande teleskop.
Renheten hos råaluminium som produceras av moderna stora och medelstora förbakade elektrolytiska celler har förbättrats i viss utsträckning och kan direkt producera Nej. 1 aluminium, men aluminiuminnehållet når bara 99.8%.
Vissa enheter har mycket höga kvalitetskrav på aluminium, såsom trådlös kommunikationsutrustning, belysning reflekterande linser, polyesterproduktionsreaktorer, syralagringstankar, livsmedelsförpackningsprodukter, etc., som kräver raffinerat aluminium med en aluminiumhalt som överstiger 99.97% till 99.996%; ibland Det kräver också högrent aluminium av 99.999% (5N) och ultrarent aluminium ovan 99.999% (6N). Detta kräver optimering av råaluminium.
Den treskiktiga vätskeelektrolysmetoden som uppfanns av Hoopes in 1901 är känt för att essenshanteringssystemet består av tre lager av lösning.
Anodlösningen är sammansatt av råaluminium som ska förädlas och ett viktmedel (30% Cu + 70% Al).
Den har en hög densitet (3.3~3,7g/cm3) och ligger på landsbygden; i mitten finns en elektrolyt (elektrolyt med en densitet på 2,6~2,8g/cm3). klorid eller klorklorid); toppen är raffinerat aluminium som erhållits av elitgruppen med en densitet på 2,3g/cm3, som är i kontakt med högren grafitkatod för att bli en praktisk katod.
Trelagers vätskeelektrolys är en process av fotoelektrokatalytisk metallurgi med användning av en kraftlagsvätska som kan lösas vid anoden.
Aluminiumet i anodlegeringen förlorar elektroner och genomgår fotoelektrokatalytisk upplösning för att bilda elektrolyter av Al3+, Na+, F-, Cl-, AlF3-6, och AlF-4. Under påverkan av en applicerad spänning, den når katoden, där Al3+ erhåller elektroner och omvandlas till aluminium. Som är:
Vid anoden, rester Fe, Ca, Och, etc. som är mer negativt laddade än aluminium genomgår inte fotoelektrokatalytisk upplösning och stannar kvar i anodlegeringen; rester som är mer negativt laddade än aluminium kommer in i elektrolyten, såsom Na2+, Ca2+, Mg2+, etc., som inte kan separeras vid katoden och förbli i elektrolyten, och sedan nå syftet med utvinningen.
Om själva elektrolyten innehåller rester som är mer negativt laddade än aluminium, de kommer att separeras vid katoden.
Därför, elektrolyten bör vara gjord av rena material och förelektrolyserad i elektrolyttanken för att avlägsna rester som är mer negativt laddade än aluminium.
Under elektrolysprocessen, aluminium löses vid anoden och separeras vid katoden.
Denna fotokatalytiska process är teoretiskt sett ett fullskaligt batteri, förbrukar mycket lite elektromagnetisk energi (0.04-0.049V).
På grund av den betydande koncentrationspolariseringen (0.35-0.40V), och elektrolytnivån ökas för att förhindra att anodaluminiumet sprids till katoden, renheten hos katodaluminium reduceras, och elektrolyttryckfallet är mycket stort, kräver en cellspänning på 5,9V.
Dessutom, ingen gas genereras under elektrolysprocessen, och det finns ingen anodfunktion.
Kraven för den treskiktiga flytande elektrolytiska essensen för anodlegeringen är: densiteten hos den smälta legeringen bör överstiga elektrolytens densitet; smältpunkten för legeringen bör vara mindre än elektrolytens smältpunkt; lösligheten av aluminium i legeringen bör vara större, och legeringselementen bör vara större än elektrolytens smältpunkt. Aluminium byter laddning.
I industriell produktion, koppar används som anodlegering. När kopparhalten i legeringen når 33% till 45%, smältpunkten är 550~590°C och den relativa densiteten är 3,2~3,5G/cm3, som helt kan uppfylla ovanstående krav.
Om aluminiumkomponenten i anodlegeringen reduceras till 35% till 40%, smältpunkten för legeringen kommer att stiga avsevärt, och det kommer att stelna när det överstiger temperaturen i matningskammaren (temperaturen i matningskammaren är 30 till 40°C lägre än tankkroppen).
Påfyllning av primäraluminium till tanken måste utföras regelbundet.
Kraven på elektrolyter i treskiktselektrolyter är: den relativa densiteten för den smälta elektrolyten bör vara nära mitten av anodlegeringen och det raffinerade aluminiumet; det finns inga element i elektrolyten som förändrar laddningen mer än aluminium; konduktiviteten är bra, smältpunkten bör inte vara för hög över smältpunkt för aluminium, volatiliteten är liten, och den är inte hygroskopisk eller hydrolyserad.
För närvarande, det finns två typer av industriella elektrolyter: fluor-klorföreningar och rena fluorföreningar.
NaF/AlF3 molförhållandet mellan de två typerna av elektrolyter har en inverkan på den initiala kristallisationspunkten, relativ täthet, och lösningens konduktivitet.
Den lägsta smältpunkten för fluor-klorelektrolyter är runt NaF/AlF3 molförhållandet av 1.8. Inom ramen för industriell tillämpning, dess smältpunkt och relativa densitet är lägre än för ren klorid, men konduktiviteten är något svagare.
Tillsats av litiumsalt kan minska elektrolytens initiala kristallisationspunkt och förbättra konduktiviteten.
Fluor-klorföreningar är rena fluorföreningar.
Normal drift av trelagers vätskeelektrolys inkluderar: gängtappning i aluminium, aluminium fyllning, elektrolyttillsats, katodrengöring och byte, och slaggborttagning.
För 17-40kA tapptankar, aluminiumtappning utförs med vakuumpump.
Operationen är att först raka av elektrolytfilmen på det raffinerade aluminiumet, sätt in en plastpipett med ett högrent grafitrör i det raffinerade aluminiumskiktet, och vakuumabsorbera det raffinerade aluminiumet.
Mängden råaluminium som fylls är nära mängden raffinerat aluminium som tappas, så det råa aluminiumet ska fyllas omedelbart efter tappning.
I allmänhet, flytande råaluminium tillsätts och anodlegeringslösningen rörs om för att få det råa aluminiumet jämnt fördelat.
Under elektrolys, elektrolyten kommer att avdunsta och förvandlas till tankslagg och gå förlorad, kräver påfyllning.
I allmänhet, efter aluminiumtappning, ett speciellt grafitrör med hög renhet används för att tillföra elektrolytkraftslagvätska till elektrolytskiktet för att bibehålla den ursprungliga elektrolytnivån.
Under tappning, botten av den högrena grafitkatoden är vidhäftad till Al2O3-slaggen eller skorpan som bildas av reaktionen, och motståndet är förstorat, som måste vara regelbundet (en halv månad) ska rengöras en efter en.
Under kamningen, strömmen ska stängas av och operationen ska utföras snabbt.
Allt eftersom elektrolysen fortskrider, resterna Si, Fe, etc. i anodlegeringen ackumuleras, och när det når ett visst stadium, den stora kristalllegeringen separeras smidigt.
Det är nödvändigt att rengöra legeringsslaggen regelbundet för att hålla anodlegeringen ren.
Det kan ses att energiförbrukningen för trelagers elektrolytiskt aluminium är mycket hög, vilket är 3-8kW·h/kg (aluminium) högre än produktionen av primäraluminium.
Det främsta skälet är att polavståndet måste ökas för att erhålla rent aluminium och förhindra att anodlegeringen sprids till katoden.
3003 aluminiumplåt är en legering med mycket god korrosionsbeständighet och måttlig hållfasthet, anledningen till att denna metall används ofta är att den är prisvärd och stark.
1100 Aluminium Coil är legeringen med den högsta kommersiella renheten av alla aluminiumkvaliteter, med aluminiuminnehåll (massfraktion) av 99.00%. Dess styrka är relativt låg, och den har utmärkt duktilitet, formbarhet, svetsbarhet, och korrosionsbeständighet.
PVD-anodiserande spegelskivor av aluminium är en process där ett tunt lager av material avsätts på ytan av aluminiumet genom en vakuumavsättningsprocess.

Upptäck LDPE-kompositaluminiumfolie, designad för överlägsen fuktbeständighet, värmeisolering, och mångsidiga applikationer i förpackningar, konstruktion, och mer.

Upptäck premium PVDF färgbelagda aluminiumplåtar med utmärkt hållbarhet, UV-beständighet, och bibehållande av livfulla färger. Perfekt för arkitektoniska, industriell, och dekorativa applikationer.
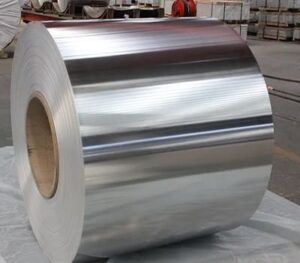
3003 h14 aluminiumspole avser h14 härdat 3003 aluminiumspole. Och H14-härdning innebär vanligtvis att få 1/2 styrkan med hårdheten.
Nr.52, Dongming Road, Zhengzhou, Henan, Kina
Henan Huawei Aluminium Co., Ltd, En av de största aluminiumleverantörerna i Kina Henan,Vi är etablerade 2001, och vi har rik erfarenhet av import och export och högkvalitativa aluminiumprodukter
mån – lör, 8AM – 17:00
söndag: Stängd
© Copyright © 2023 Henan Huawei Aluminium Co., Ltd
Senaste kommentarer
Dear Sir, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50 % MIN) STORLEK:450 X32 X6 MM. DIN EN 570 EN-AW 1050 A, MÄNGD=3400KG
Hej, Skulle du vara så snäll att erbjuda objekt enligt följande: Spole 0,6х1250 (1000)mm EN AW-3105 5tons
Hej, Kan du erbjuda mig aluminiumplåtar? Jag behöver faktiskt: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 st
Bra artikel. Jag var förtjust, att jag hittade den här artikeln. Många tycker det, att de har tillförlitlig kunskap om detta ämne, men så är ofta inte fallet. Därav min trevliga överraskning. Jag är imponerad. Jag kommer definitivt att rekommendera denna plats och komma tillbaka oftare, att se nya saker.
krav på aluminiumband