Alüminyum ve alüminyum alaşımlarının fiziksel ve kimyasal özellikleri nedeniyle, güçlü oksitlenebilirlik gibi, düşük erime noktası (660°C), hızlı termal iletkenlik, büyük doğrusal genişleme katsayısı, ve büyük eriyen gizli ısı, Bu makalede alüminyum ve alüminyum alaşımlarının kaynağını tartışmaktadır..
Endüstrinin sürekli gelişimi ile, Alüminyum ve alüminyum alaşımlarının işleme teknolojisi de büyük ilerleme kaydetti.
Alüminyum ve alüminyum alaşımlarının fiziksel ve kimyasal özellikleri nedeniyle, güçlü oksitlenebilirlik gibi, düşük erime noktası (660°C), hızlı termal iletkenlik, büyük doğrusal genişleme katsayısı, ve büyük eriyen gizli ısı, Bu makalede alüminyum ve alüminyum alaşımlarının kaynağını tartışmaktadır..
Alüminyumun havada ve kaynak sırasında oksitlenmesi çok kolaydır. Üretilen alüminyum oksit yüksek bir erime noktasına sahiptir (erime noktası 2050'ye kadar yüksek, Alüminyumun erime noktasından çok daha yüksek 660 ℃), çok kararlı ve çıkarılması zor.
Ana malzemenin erimesini ve füzyonunu engeller. Oksit filminin büyük bir özgüllüğü vardır ve yüzeye yüzmek kolay değildir.
Cüruf dahil etme gibi kusurlar üretmek kolaydır, eksik füzyon, ve eksik penetrasyon.
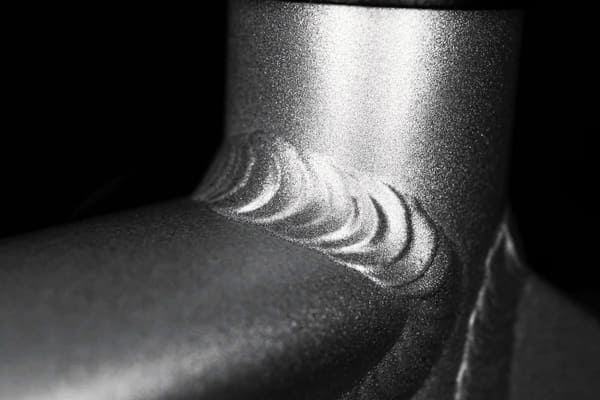
Alüminyum ve alüminyum alaşımlarının kaynağı
Alüminyumun yüzey oksit filmi ve büyük miktarda nemin emilimi, kaynaktaki gözeneklere kolayca neden olabilir.
Kaynak ortamı için gereksinimler esas olarak kaynakta gözeneklerin oluşmasını önlemektir..
Bağıl nemden daha büyük olduğunda 85% veya ortam sıcaklığı düşük, Kaynaktaki gözeneklerin eğilimi, oluk tarafından emilen yoğunlaştırılmış su nedeniyle keskin bir şekilde artacaktır., Kaynak telinin yüzeyi ve gaz boru hattının iç duvarı.
Bağıl nemi daha azıyla sınırlayın 80%, ve ortam sıcaklığı 5'den düşük olmamalı.
Düzenlemeleri aşarsa, Uygun koruyucu önlemler alınmalıdır.
(Bağıl nem ve ortam sıcaklığı, kaynaktan 500-1000 mm içinde ölçülür).
Dış mekan yapısında, Amonyak ark kaynağı sırasında argon gazının uçmasını önlemek için genellikle bir ön cam kurulmalıdır, gaz koruma etkisini etkiler ve kaynağın sorunsuz bir şekilde ilerlemesini sağlar.
Kaynak yapmadan önce, Kaynak pozisyonu, kimyasal ve mekanik yöntemlerle kesinlikle işlenmelidir.
Kaynak telinin ve oluğun yüzeyindeki oksit filminin net kalitesi, gözenekler ve işsiz kaynaklar gibi kusurları önlemek için çok önemlidir..
Yağ ve oksit filmi, oluğun 30-50 mm aralığında çıkarılır.
Temizleme dizisi ve yöntem aşağıdaki gibidir: Yüzey yağını gidermek için aseton veya karbon tetraklorür gibi organik çözücüler kullanın, ve oluğun her iki tarafındaki temizlik aralığı 50 mm'den az olmamalı.
Kaynak teli de kimyasal yöntemle temizlenir.
Kimyasal temizlik, 5-10% Sodyum hidroksit çözeltisi yaklaşık 70 ℃ 30-60 saniye, veya ıslatın 5-10% 35J-Falcon Coin için oda sıcaklığında sodyum hidroksit çözeltisi.
Sonra ile ıslanın 15% Hno (normal sıcaklık) hakkında 2 dakikalar ve sonra ılık suyla yıkayın.
Veya soğuk suyla durulayın.
O zaman tamamen kurumasını bekleyin.
Güvenilir bir şekilde yüzeye işlenmiş ve oksitlenmemiş veya kontamine olmayan kaynak kabloları için, Yukarıdaki tedavi artık gerekli değildir ve doğrudan kullanılabilirler.
Temizlenmiş oluk ve kaynak teli, kaynak yapmadan önce kirlenmemelidir.
Etkili koruyucu önlemler yoksa, Kaynak içinde yapılmalıdır 24 Saat, Aksi takdirde tekrar temizlenmelidir.
İşlenmiş oluğun yüzeyi düzdür, çapak ve flaş olmadan.
Oluk formu V şeklinde, Künt kenarlar olmadan, ve oluk açısı tercihen 70-75 °.
Farklı duvar kalınlıklarının popo kaynağı 140 mm'lik bir geçiş bölümü olmalıdır.
Oluk ve yakındaki yüzey dosyalanabilir, kazınmış, öğütülmüş veya temizlenmiş paslanmaz çelik Metalik parlaklık maruz kalana kadar yaklaşık 0.2 mm tel fırçası.
Her iki taraftaki temizlik aralığı, oluğun kenarından 30 mm'den az olmamalı. Kullanılan araçlar düzenli olarak bozulmalıdır.
Oksidasyonu önlemek için kaynak sırasında korumayı güçlendirin.
Tungsten inert gaz kaynağı, Katot temizliği yoluyla oksit filmi çıkarmak için AC Power'ı kullanın.
Gaz kaynağı ne zaman, Oksit filmini kaldıran akı kullanın.
Gaz kaynağı için kullanılan akı, potasyum gibi elementlerin klorürleri ve florürleridir, sodyum, lityum, ve kalsiyum, oksit filmi çıkarabilir.
Kalın levhaları kaynaklarken, kaynak ısısı arttırılabilir.
Örneğin, helyum arkının ısısı yüksektir, ve helyum veya argon-helyum karışımlı gaz koruması kullanılır, veya büyük ölçekli bir erime elektrotlu gaz korumalı kaynak kullanılır.
Doğru akım pozitif bağlantısı durumunda, katot temizliği gerekli değildir.
Alüminyum ve alüminyum alaşımlarının genleşme katsayısı karbon çeliği ve düşük alaşımlı çeliğin yaklaşık iki katıdır..
Katılaşma sırasında alüminyumun hacimsel büzülme oranı büyüktür, ve kaynaklı bağlantıların deformasyonu ve gerilimi büyüktür.
Öyleyse, Kaynak deformasyonunu önlemek için önlemler gereklidir.
Alüminyum kaynak eriyik havuzu katılaştığında, büzülme boşlukları, büzülme, termal çatlaklar ve yüksek iç gerilim kolaylıkla oluşturulur.
Üretimde, Termal çatlakların oluşumunu önlemek için kaynak telinin ve kaynak işleminin bileşimini ayarlamak için önlemler benimsenebilir.
Üretim deneyimine göre, silikon içeriğine sahip kaynak teli 4.5% ile 6% daha iyi çatlak direnci olacak.
Alüminyumun ışığı ve ısıyı yansıtma yeteneğine sahiptir.
Katıdan sıvıya değiştiğinde belirgin bir renk değişikliği yoktur.
Kaynak sırasında erime durumunu yargılamak zor.
Yüksek sıcaklıklı alüminyumun gücü çok düşük, ve erimiş havuzu desteklemek zor, çöküş ve yanık.
Bu sorunun ortaya çıkmasını önlemek için arka ped yöntemi benimsenebilir.
Alüminyum ve alüminyum alaşımları sıvı durumda büyük miktarda hidrojeni çözebilir, ama neredeyse katı halde çözülmeyin.
Kaynak erimiş havuzunun katılaşması ve soğutulması sürecinde, hidrojenin taşmak için zamanı yok, ve hidrojen gözenekleri kolayca oluşur.
Arc sütun atmosferindeki nem, Kaynak malzemesinin ve ana malzemenin yüzeyindeki oksit film tarafından adsorbe edilen nem, kaynaktaki hidrojen kaynaklarıdır.
Öyleyse, Gözeneklerin oluşumunu önlemek için hidrojen kaynağı kesinlikle kontrol edilmelidir..
Groove işleme, mekanik işleme yöntemini benimser.
İşlenmiş oluğun yüzeyi düz olmalıdır, çapak ve flaş olmadan.
Groove formu ve boyutu, eklem tipine dayanmalıdır, ana malzeme kalınlığı, kaynak konumu, kaynak yöntemi, pedlerin varlığı veya yokluğu ve kullanım koşulları.
Ped paslanmaz çelikten yapılabilir, karbon çeliği, bakır levha, Grafit plakası ve kaynak kalitesi üzerinde olumsuz etkisi olmayan diğer malzemeler.
Yanlış hizalama aşağıdaki düzenlemelere uymalıdır:
Duvar Kalınlığı Saat 5 mm, b≤0.5 mm
Duvar kalınlığı s>5 mm, b≤0.1 mm ve b≤2 mm
Duvar Kalınlığı Saat 5 mm, b≤0.5 mm
Duvar kalınlığı s>5 mm, b≤0.1 mm ve b≤2 mm
Kaynak halkası b≤0.2 mm ve b≤5 mm
Kaynak çifti, oluğun dışına yerleştirilebilir veya oluğun içine sabitlenmiş nokta.
Konumlandırma kaynağını kaynaklarken, Seçilen kaynak teli, ana malzemeyle eşleşmelidir.
Konumlandırma kaynağı uygun uzunluğa sahip olmalıdır, Kaynak işlemi sırasında yeterli mukavemete sahip olduğundan ve çatlamamasını sağlamak için boşluk ve yükseklik.
Konumlandırma kaynağında kusurlar bulunursa, Zamanında ele alınmalıdırlar.
Resmi kaynağın bir parçası olarak kök konumlandırma kaynağı için, Yüzeyindeki siyah malzeme ve oksit film de çıkarılmalıdır., ve iki uç nazik bir eğime kesilmelidir.
Konumlandırma plakasını çıkarırken ana malzeme hasar görmemelidir.
Çıkarıldıktan sonra, Kalan kaynak eti, ana malzemenin yüzeyi ile aynı hizada olacak şekilde parlatılmalıdır..
A. Manuel Tungsten ANTER GAZ ARC Kaynağı AC Güç Kaynağı Kullanmalıdır.
Eritme Elektrot Argon Arc Kaynağı DC Güç Kaynağı kullanmalıdır, ve kaynak teli pozitif elektrota bağlanmalıdır.
B. Kaynak deformasyonunu azaltmak için, Makul bir kaynak yöntemi ve dizisi benimsenmelidir.
Veya sert fiksasyon, ve büzülme marjı önceden düşünülmelidir.
C. Resmi kaynaktan önce, Test plakasında bir yüzey testi yapılabilir, ve işlem parametreleri ayarlanabilir. Gözenek olmadığını doğruladıktan sonra, Resmi kaynak gerçekleştirilebilir.
D. Kaynağın iyi penetrasyonu ve füzyonunu sağlama koşulu altında, Kaynak işlem düzenlemelerinin izin verdiği aralıkta mümkün olduğunca yüksek akım ve hızlı kaynak hızı kullanılmalıdır..
Kaynak telinin yanal salınım genliği, çapının üç katını geçmemelidir.
e. Özel bir gereklilik yoksa, Kaynaktan önce kaynak önceden ısıtılmaz.
Çok katmanlı kaynak ne zaman, Katman aracı sıcaklığı mümkün olduğunca düşük olmalıdır, tercihen 100'den yüksek değil ℃.
F. Tungsten inert gaz kaynağı sırasında, Kaynak telinin sonu, kaynak sırasında argon koruma alanından ayrılmamalıdır, ve beslenirken kaynak teli ile kaynak yüzeyi arasındaki açı yaklaşık 15 ° olmalıdır.
Kaynak tabancası ile kaynak yüzeyi arasındaki açı 80 ° ile 90 ° arasında tutulmalıdır.
Dikey kaynak ve 4RAM'dan az olmayan bir kalınlığa sahip yatay kaynak pozisyonları için, Koşullar izin verdiğinde, Alt katman kaynağı, çift taraflı senkron argon ark kaynak işlemini benimseyebilir.
G. Kaynak sırasında, kaynak katmanları arasındaki oksit film, Aşırı kaynak eti ve diğer kaynak kusurları kaldırılmalıdır.
Kök temizliği gerektiren alt kaynak için çift taraflı kaynak veya kaynaklar için, Kaynak kökü mekanik olarak temizlenmelidir.
H. Alüminyum ark marş plakaları ve kurşun plakaları, uzunlamasına kaynağın her iki ucuna monte edilmelidir.
Boyuna halka kaynağının ark çukurunu temizledikten sonra, Kaynağa devam ederken ark başlangıç plakası üzerindeki arkın ateşlenmesi de tavsiye edilir., ve kaynaktan önce ark dengeden yanana kadar bekleyin.
BEN. Argon gazının akışını açıkça engelleyen nozula bağlı sıçramalar olduğunda, sıçrayanlar çıkarılmalı veya nozulun değiştirilmesi gerekir.
Tungsten ucu kontamine olduğunda veya düzensiz bir şekle sahip olduğunda, tamir edilmeli veya değiştirilmelidir.
Yüzey temizleme ve işleme, yöntemlere göre yapılmalıdır 1.3 ve 1.5 bölümde 1 Bu makalenin.
Genel olarak, Plakaları kalınlıkta kaynak yaparken 3-4 mm, Bir çatlak yapmak gerekli değil, ve bir katman bir seferde kaynaklanabilir.
Plaka kalınlığı olduğunda 5-6 mm, Bir oluğun yapılması gerekiyor, ve tek taraflı kaynak ve çift taraflı biçimlendirme gereklidir.
Alüminyum ve alüminyum alaşımlarının gücü yüksek sıcaklıklarda çok düşüktür, Ve sıvı alüminyumun akışkanlığı iyidir. Özellikle oksiasetilen gaz kaynağı ile kaynak yaparken, Sıcaklık yüksek ve ısıtma aralığı büyük, ve kaynak metali çökmeye eğilimlidir.
Plakaları kalınlıkta kaynak yaparken 3-4 mm, Arkada bir ped eklenmesi gerekiyor, ve ped malzemesi karbon çelik plakasından yapılabilir.
Plaka kalınlığı olduğunda 5-6 mm, Bir oluğun yapılması gerekiyor, ve tek taraflı kaynak ve çift taraflı biçimlendirme kaynakları, Ters tarafı şekillendirmeyi sağlamak için yüzeyde dairesel oluklu bir ped eklenmelidir..
Ped malzemesinin kalınlığı 12 mm'den fazla olmalıdır, ve kaynak sırasında ısıtıldığında ped kolayca deforme olmamalıdır.
3-4mm kalınlığında kaynak için ön ısıtma gerekmez alüminyum plakalar.
Plaka kalınlığı 5-6 mm olduğunda, Uygun şekilde önceden ısıtılabilir, Ancak sıcaklık çok yüksek olmamalı, yaklaşık 100 ℃ yeterlidir.
Gaz kaynağı ne zaman, Oksit filmini kaldıran bir akı kullanın.
Gaz kaynağı için kullanılan akı, potasyum gibi elementlerin klorür ve florürdür, sodyum, lityum, ve kalsiyum, oksit filmi çıkarabilir.
Kaynak teli, alüminyum çubuğun malzemesine uyacak şekilde seçilmelidir.
Alüminyumun ışığı ve ısıyı yansıtma yeteneğine sahiptir. Katıdan sıvıya değiştiğinde belirgin bir renk değişikliği yoktur. Kaynak sırasında erime durumunu yargılamak zor. Yüksek sıcaklıklı alüminyumun gücü çok düşük, ve erimiş havuzu desteklemek zor, çöküş ve yanık.
Isıtırken, Kaynak teli, kaynak yüzeyine sürekli olarak hareket ettirilmelidir. Eritildikten sonra, Ortada duraklama yapmadan derhal sürekli kaynak yapılmalıdır.
Kaynak hızı hızlı olmalı, ve kaynak tel besleme hızı devam etmelidir. Kaynak nozeti, kaynak etrafında dairesel bir hareket yapmalıdır. Kaynak teli aşağı doğru beslenirken, Sıvı metal üniforma yapmak için tankta karıştırılmalıdır.
Kaynaktan sonra ve kaynaktan sonra kalan kalan akı ve kaynak cürufu, alüminyum yüzeyindeki pasivasyon filmini yok edecektir, ve bazen alüminyum parçaları aşındırın, Bu yüzden temizlenmelidirler.
Genel olarak, Sıcak su yıkama veya buhar üfleme gibi basit yöntemlerle temizlenebilir.
Alüminyum ve alüminyum alaşım işleme endüstrisinin genişlemesi ile, Kaynak teknolojisi sürekli gelişiyor ve yenilik yapıyor. Kullanıcılar üretim ihtiyaçlarına göre farklı süreç yöntemlerini seçebilir.
Alüminyum alaşım malzemelerinin özelliklerini ve süreç yöntemlerini tam olarak anlayarak ve anlayarak ve belirli önlemleri alarak, Alüminyum alaşım malzemelerinin kaynağı iyi tamamlanabilir.
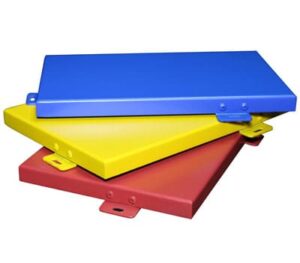
Toz kaplı alüminyum levha, toz püskürtme işlemi ile işlenen alüminyum levhayı ifade eder.;
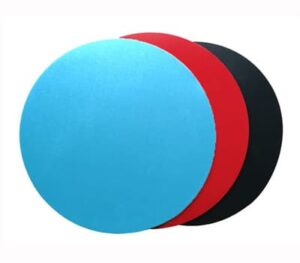
Renkli kaplamalı alüminyum daire genellikle yüzeyinde PE veya PVDF kaplamalı alüminyum daireleri ifade eder., Bu sadece belirli korozyon önleyici özellikleri geliştirmekle kalmaz, aynı zamanda ürünün görünümünü de iyileştirir..
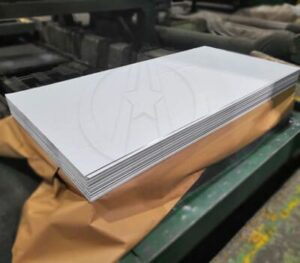
6061 alüminyum levha, çökeltme sertleştirme ile güçlendirilmiş bir al-si-mg alaşımıdır. 6061 alüminyum yüksek mukavemet-ağırlık oranına sahiptir, ortalamanın üzerinde korozyon direnci, iyi işlenebilirlik, ve kaynak için çok uygundur.
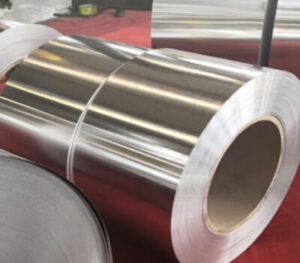
6082 alüminyum şerit genellikle daha yüksek mukavemet için ısıl işlem görebilir, ancak nispeten düşük süneklik.6082 alüminyum alaşımı alaşım modellerinden biridir...
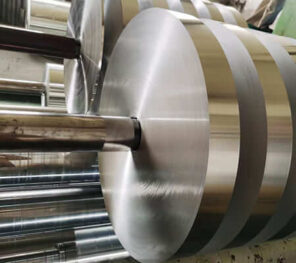
Prim 1050 epoksi kaplı alüminyum folyo mükemmel iletkenlik sağlar, güçlü yapışma, üstün korozyon direnci, ve iletişim için güvenilir EMI koruması, kontrol, ve otomotiv kabloları.
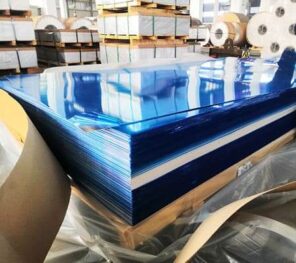
3004 PP Kapaklar için Alüminyum Levha mükemmel şekillendirilebilirlik sağlar, korozyon direnci, PP kapak astarları üretmek için yüzey kalitesi ve yüzey kalitesi, şişe kapakları, ve paketleme bileşenleri. Yemek için idealdir, meşrubat, ve farmasötik uygulamalar.
No.52, Dongming Yolu, Zhengzhou Belediyesi, Arjantin, Çin
Henan Huawei Alüminyum Co, Ltd Şti, Çin Henan'daki En Büyük Alüminyum Tedarikçilerinden Biri,Biz 2001 Yılında Kurulduk, Ve ithalat ve ihracat ve yüksek kaliteli alüminyum ürünler konusunda zengin deneyime sahibiz
Pzt – Ctst, 8– 5PM
Pazar: Kapalı
No.52, Dongming Yolu, Zhengzhou Belediyesi, Arjantin, Çin
© Telif hakkı © 2023 Henan Huawei Alüminyum Co, Ltd Şti
son Yorumlar
Sayın Bay, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% MIN) BOYUT:450 X32 X6 AA. SENİN BİRİN 570 TR-AW 1050 A, MİKTAR=3400KG
Merhaba, Aşağıdaki gibi öğe teklif etmek için çok nazik olur musunuz?: Bobin 0,6х1250 (1000)mm EN AW-3105 5tons
Merhaba, Bana Alüminyum plakalar sunabilir misiniz?? Aslında ihtiyacım var: 110mm x 1700mm x 1700mm 5083 H111 - 21 pcs Next year planed is 177 Adet
Harika makale. çok sevindim, bu makaleyi buldum. Birçok insan görünüyor, hakkında kesin bilgiye sahip olduklarını, ama çoğu zaman değil. Bu yüzden benim hoş sürprizim. etkilendim. Burası kesinlikle tavsiye edeceğim ve daha sık geri geleceğim, yeni şeyler görmek için.
alüminyum şerit gereksinimi