এই কাগজে, 8011 বোতলের ক্যাপগুলির জন্য অ্যালুমিনিয়াম শীট তৈরি করতে ঢালাই-ঘূর্ণিত ফাঁকা স্থানগুলি গ্রহণ করা হয়, এবং পণ্যের বৈশিষ্ট্যগুলিতে সমজাতীয় অ্যানিলিং এবং মধ্যবর্তী অ্যানিলিং প্রক্রিয়াগুলির প্রভাবগুলি তদন্ত করা হয়.
এই কাগজে, 8011 বোতলের ক্যাপগুলির জন্য অ্যালুমিনিয়াম শীট তৈরি করতে ঢালাই-ঘূর্ণিত ফাঁকা স্থানগুলি গ্রহণ করা হয়, এবং পণ্যের বৈশিষ্ট্যগুলিতে সমজাতীয় অ্যানিলিং এবং মধ্যবর্তী অ্যানিলিং প্রক্রিয়াগুলির প্রভাবগুলি তদন্ত করা হয়.
ফলাফলগুলি দেখায় যে বোতলের ক্যাপ অ্যালুমিনিয়াম শীটগুলি গ্রাহকের প্রয়োজনীয়তা পূরণ করে উপযুক্ত একজাতকরণ অ্যানিলিং প্রক্রিয়াগুলি গ্রহণ করে কাস্ট-ঘূর্ণিত খালি থেকে তৈরি করা যেতে পারে।.
ঢালাই-ঘূর্ণায়মান প্রক্রিয়ার সহজাত বৈশিষ্ট্যের কারণে, কাস্ট-ঘূর্ণিত ফাঁকাগুলি সুস্পষ্ট অ্যানিসোট্রপি প্রদর্শন করে, যা গভীর-অঙ্কন পণ্যগুলিতে তাদের প্রয়োগ সীমাবদ্ধ করে.
এই কাজে, কম্পোজিশন বিভাজন এবং অ্যানিসোট্রপি দূর করার জন্য একটি যুক্তিসঙ্গত সমজাতকরণ অ্যানিলিং প্রক্রিয়া গ্রহণ করা হয় 8011 কাস্ট-ঘূর্ণিত ফাঁকা স্থানগুলি কাস্ট-রোলিং প্রক্রিয়া দ্বারা প্ররোচিত এবং অভ্যন্তরীণ মাইক্রোস্ট্রাকচারকে অপ্টিমাইজ করে.
উপযুক্ত মধ্যবর্তী অ্যানিলিং এবং পরবর্তী প্রক্রিয়াকরণে চূড়ান্ত রোলিং পাসের যুক্তিসঙ্গত ঠান্ডা হ্রাসের সাথে মিলিত, শীটে বিভিন্ন টেক্সচারের অনুপাত ভারসাম্যপূর্ণ, উপাদান অ্যানিসোট্রপি হ্রাস করা হয়, এবং বোতল ক্যাপ অ্যালুমিনিয়াম শীট গভীর অঙ্কন প্রয়োজনীয়তা সন্তুষ্ট সফলভাবে গড়া হয়.
কাঁচামাল হল 8011 6.0-6.5 মিমি প্রাথমিক ফাঁকা পুরুত্ব সহ কাস্ট-ঘূর্ণিত কয়েল, এবং পণ্যের লক্ষ্য সমাপ্ত বেধ হয় 0.21 মিমি.
ঢালাই-ঘূর্ণিত কয়েলের দানার আকার গ্রেডে পৌঁছাতে হবে 1.
এর রাসায়নিক গঠন 8011 বোতল ক্যাপ জন্য খাদ (ভর ভগ্নাংশ, %)
| উপাদান | Si | ফে | কু | Mn | এমজি | এর | একক অপবিত্রতা | মোট অপবিত্রতা | আল |
| বিষয়বস্তু | 0.50~0.90 | 0.6~1.0 | ≤০.১ | ≤0.2 | ≤0.05 | ≤০.১ | ≤0.05 | ≤0.15 | ভারসাম্য |
নির্দিষ্ট কোল্ড রোলিং পাস সঙ্গে, সমজাতীয়করণ অ্যানিলিং এবং মধ্যবর্তী অ্যানিলিং তাপমাত্রা পরিবর্তনশীল পরামিতি হিসাবে সেট করা হয়. সম্পূর্ণ প্রক্রিয়া রুট নিম্নরূপ:
কাস্ট-ঘূর্ণিত ফাঁকা → কোল্ড রোলিং টু 3.8 মিমি → সমজাতীয়করণ অ্যানিলিং → কোল্ড রোলিং টু 0.43 মিমি → ইন্টারমিডিয়েট অ্যানিলিং → কোল্ড রোলিং এর সমাপ্ত বেধ 0.21 মিমি
তিনটি তুলনামূলক প্রক্রিয়া স্কিম ডিজাইন করা হয়েছে:
স্কিম 1: সমজাতীয়করণ এ 480 ° C এর জন্য 4 জন্য h 3.8 মিমি পুরু ফাঁকা; মধ্যবর্তী annealing এ 360 ° C এর জন্য 2 জন্য h 0.43 মিমি রেখাচিত্রমালা
স্কিম 2: সমজাতীয়করণ এ 480 ° C এর জন্য 4 জন্য h 3.8 মিমি পুরু ফাঁকা; মধ্যবর্তী annealing এ 280 ° C এর জন্য 2 জন্য h 0.43 মিমি রেখাচিত্রমালা
স্কিম 3: সমজাতীয়করণ এ 530 ° C এর জন্য 4 জন্য h 3.8 মিমি পুরু ফাঁকা; মধ্যবর্তী annealing এ 320 ° C এর জন্য 2 জন্য h 0.43 মিমি রেখাচিত্রমালা
প্রসার্য শক্তি \(R_m), মধ্যবর্তী অ্যানিলিংয়ের পরে নমুনাগুলির প্রসারণ A এবং কানের হার e এবং জাতীয় মান অনুসারে তৈরি পণ্যগুলি পরীক্ষা করা হয়.
তিনটি স্কিম দ্বারা উত্পাদিত সমাপ্ত শীটগুলি কাপ অঙ্কন পরীক্ষার জন্য গ্রাহকদের কাছে বিতরণ করা হয়, এবং সর্বোত্তম শিল্প উত্পাদন প্রক্রিয়া ব্যবহারিক স্ট্যাম্পিং প্রতিক্রিয়ার উপর ভিত্তি করে নির্ধারিত হয়.
নমুনা ঠান্ডা-ঘূর্ণিত 0.43 মিমি একটি বাক্স চুল্লি মধ্যে annealed হয় (সেট তাপমাত্রায় পৌঁছানোর পরে চুল্লিতে রাখুন, সময় ধরে রাখা: 2-4 ঘন্টা) যান্ত্রিক বৈশিষ্ট্য এবং কানের বৈশিষ্ট্য পরীক্ষা করতে.
ইন্টারমিডিয়েট অ্যানিলিংয়ের পরে প্রকৃত বৈশিষ্ট্য
| প্রসেস স্কিম | প্রসার্য শক্তি \(R_m) (এমপিএ) | প্রসারণ A (%) | কানের হার ঙ (%) | কানের দিক নির্দেশনা |
| স্কিম 1 | 95 | 28 | 10 | 0°/90° |
| স্কিম 2 | 93 | 30 | 8.9 | 0°/90° |
| স্কিম 3 | 90 | 36 | 4.9 | 0°/90° |
মধ্যবর্তী annealing পরে, রেখাচিত্রমালা ঠান্ডা-ঘূর্ণিত হয় সমাপ্ত বেধ 0.21 প্রায় একটি ঠান্ডা হ্রাস সঙ্গে মিমি 51%.
সমাপ্ত পণ্যগুলির যান্ত্রিক এবং কানের পারফরম্যান্স ডেটা নিম্নরূপ তালিকাভুক্ত করা হয়েছে.
সমাপ্ত পণ্য বৈশিষ্ট্য
| প্রসেস স্কিম | স্যাম্পলিং দিকনির্দেশ | \(R_m) (এমপিএ) | ক (%) | কানের হার ঙ (%) | কানের দিক নির্দেশনা |
| স্কিম 1 | 0° | 146 | 2.2 | 8.9 | 0°/90° |
| 45° | 154 | 2.8 | |||
| 90° | 156 | 2.1 | |||
| স্কিম 2 | 0° | 154 | 2.8 | 8.0 | 0°/90° |
| 45° | 164 | 1.8 | |||
| 90° | 162 | 1.6 | |||
| স্কিম 3 | 0° | 145 | 2.8 | 2.2 | 0°/90° |
| 45° | 150 | 2.0 | |||
| 90° | 156 | 2.0 |
গ্রাহক ট্রায়াল ফলাফল
| প্রসেস স্কিম | গ্রাহক কাপ অঙ্কন কর্মক্ষমতা |
| স্কিম 1 | কোন ট্রায়াল পরীক্ষা পরিচালিত |
| স্কিম 2 | স্ট্যাম্পিংয়ের সময় ক্র্যাকিং ঘটে |
| স্কিম 3 | প্রকৃত কানের হার < 3%, চমৎকার গঠন কর্মক্ষমতা, বোতল ক্যাপ উত্পাদন প্রয়োজনীয়তা পূরণ |
পরীক্ষার উপসংহার: স্কিমের সমাপ্ত পণ্য 1 এবং স্কিম 2 এ সমজাতীয় 480 °C একটি কানের হার কাছাকাছি আছে 10%, বোতল ক্যাপ জন্য গভীর অঙ্কন প্রয়োজনীয়তা পূরণ করতে ব্যর্থ.
স্কিমের সমাপ্ত পণ্য 3 এ সমজাতীয় 530 °C প্রায় একটি কানের হার আছে 5% মুদ্রাঙ্কন ক্র্যাকিং ছাড়া, এবং ব্যাপক উৎপাদনে একাধিক বোতল ক্যাপ প্রস্তুতকারকদের সরবরাহ করা হয়েছে.
এর earring আচরণ অ্যালুমিনিয়াম শীট অভ্যন্তরীণ স্ফটিক অঙ্গবিন্যাস দ্বারা প্রভাবিত হয়.
কোল্ড রোলিং বিকৃতি টেক্সচার তৈরি করে, যা কাপ আঁকার সময় 45° কানের দিকে নিয়ে যায়.
শীট annealing পরে বড় ঠান্ডা হ্রাস সাপেক্ষে, পুনর্নির্মাণ টেক্সচারে প্রধানত কিউব টেক্সচার এবং আর টেক্সচার থাকে.
গভীর-অঙ্কন অ্যালুমিনিয়াম শীটগুলির জন্য অপ্টিমাইজেশন ধারণা হল দুটি টেক্সচারের অনুপাত নিয়ন্ত্রণ করা, পারস্পরিকভাবে বিভিন্ন অঙ্গবিন্যাস দ্বারা প্ররোচিত কানের প্রভাব অফসেট, সামগ্রিক কানের হার হ্রাস করুন এবং গভীর-অঙ্কন গঠনযোগ্যতা উন্নত করুন.
কাস্ট-রোলিং প্রক্রিয়া উচ্চ সুপারকুলিং ডিগ্রী এবং দ্রুত শীতল বৈশিষ্ট্য বৈশিষ্ট্য, দৃঢ়ীকরণের পর অ্যালুমিনিয়াম ম্যাট্রিক্সে Si এবং Fe উপাদানগুলির বিপুল সংখ্যক অ-ভারসাম্যহীন দ্বিতীয় পর্যায় এবং গুরুতর সলিড-সলিউশন সেগ্রিগেশনের ফলে.
হোমোজেনাইজেশন অ্যানিলিং অ-ভারসাম্য পর্যায়গুলির রূপান্তরকে উৎসাহিত করে, সুপারস্যাচুরেটেড কঠিন সমাধানের বৃষ্টিপাত এবং কম্পোজিশন সেগ্রিগেশন দূর করা.
প্রধান alloying উপাদান 8011 খাদ হল Fe এবং Si. কাস্ট রোলিংয়ে দ্রুত শীতল হওয়া অ্যালুমিনিয়াম ম্যাট্রিক্সে প্রচুর পরিমাণে Fe এবং Si সুপারস্যাচুরেটেড করে তোলে.
সমজাতীয়করণের সময়, ফে এবং সি বিচ্ছুরিত আকার ধারণ করে \(FeAl_3) কণা:
তারের অ্যালুমিনিয়াম ফয়েল, তারের জন্য অ্যালুমিনিয়াম ফয়েল নামেও পরিচিত, একটি নির্দিষ্ট ধরণের অ্যালুমিনিয়াম ফয়েলকে বোঝায় যা তার এবং তারের উত্পাদনে ব্যবহৃত হয়.
7075 অ্যালুমিনিয়াম শীট সবচেয়ে শক্তিশালী তাপ-চিকিত্সাযোগ্য খাদ, Alcoa দ্বারা প্রবর্তিত 1943, এবং তাপ-চিকিত্সা করা যেতে পারে শক্তির মাত্রা অর্জনের জন্য যা অনেক ইস্পাত খাদের সাথে তুলনীয়.
একই রকম 1050 অ্যালুমিনিয়াম শীট, 1060 অ্যালুমিনিয়াম শীট এছাড়াও অন্তর্গত 1 সিরিজ বিশুদ্ধ অ্যালুমিনিয়াম শীট,সাধারণত লিথিয়াম ব্যাটারি নরম সংযোগে ব্যবহৃত হয়, বাস বার, রাস্তার সংকেত, চার্জিং গাদা, অ্যালুমিনিয়াম গ্যাসকেট, বিলবোর্ড বিল্ডিং বহি প্রাচীর প্রসাধন,এবং তাই.

LDPE কম্পোজিট অ্যালুমিনিয়াম ফয়েল আবিষ্কার করুন, উচ্চতর আর্দ্রতা প্রতিরোধের জন্য পরিকল্পিত, তাপ নিরোধক, এবং প্যাকেজিং বহুমুখী অ্যাপ্লিকেশন, নির্মাণ, এবং আরও.
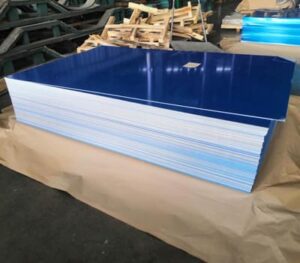
5454 অ্যালুমিনিয়াম শীট শক্তিশালী বিরোধী জং ক্ষমতা আছে এবং অন্তর্গত 5000 সিরিজ অ্যালুমিনিয়াম-ম্যাগনেসিয়াম খাদ. 5454 অ্যালুমিনিয়াম শীট একটি অ-তাপ চিকিত্সাযোগ্য খাদ এবং হয় 20% এর চেয়ে শক্তিশালী 5052 অ্যালুমিনিয়াম শীট. এটি প্রায়শই সামুদ্রিক সুবিধা পাইপলাইনে ব্যবহৃত হয়, অ্যালুমিনিয়াম ট্যাংক গাড়ী সংস্থা এবং অন্যান্য ক্ষেত্র.
চমৎকার নিরাময় গতির সাথে UV নিরাময়যোগ্য আবরণ অ্যালুমিনিয়াম ফয়েল আবিষ্কার করুন, শক্তিশালী পৃষ্ঠ সুরক্ষা, এবং চাহিদা অ্যাপ্লিকেশনের জন্য নির্ভরযোগ্য কর্মক্ষমতা.
নং 52, ডংমিং রোড, ঝেংঝো, হেনান, চীন
হেনান হুয়াওয়ে অ্যালুমিনিয়াম কো., লিমিটেড, চীন হেনানের বৃহত্তম অ্যালুমিনিয়াম সরবরাহকারীর মধ্যে একটি,আমরা 2001 সালে প্রতিষ্ঠিত, এবং আমাদের আমদানি ও রপ্তানি এবং উচ্চ মানের অ্যালুমিনিয়াম পণ্যগুলিতে সমৃদ্ধ অভিজ্ঞতা রয়েছে
সোম-শনি, 8AM - 5PM
রবিবার: বন্ধ
© কপিরাইট © 2023 হেনান হুয়াওয়ে অ্যালুমিনিয়াম কো., লিমিটেড
সর্বশেষ মন্তব্য
জনাব, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% মিনিট) SIZE:450 X32 X6 MM. আপনার এক 570 EN-AW 1050 ক, পরিমাণ = 3400 কেজি
হ্যালো, আপনি নিম্নলিখিত হিসাবে আইটেম অফার তাই দয়ালু হবে: কয়েল 0,6х1250 (1000)mm EN AW-3105 5tons
হ্যালো, আপনি আমাকে অ্যালুমিনিয়াম প্লেট দিতে পারেন?? আসলে আমার দরকার: 110মিমি x 1700 মিমি x 1700 মিমি 5083 H111 - 21 pcs Next year planed is 177 পিসি
মহান নিবন্ধ. আমি প্রসন্ন ছিলাম, যে আমি এই নিবন্ধটি খুঁজে পেয়েছি. অনেকেই তাই মনে করেন, যে তারা এই বিষয়ে নির্ভরযোগ্য জ্ঞান আছে, কিন্তু এই প্রায়ই ক্ষেত্রে হয় না. তাই আমার আনন্দদায়ক বিস্ময়. আমি অভিভূত. আমি অবশ্যই এই জায়গাটি সুপারিশ করব এবং আরও প্রায়ই ফিরে আসব, নতুন জিনিস দেখতে.
অ্যালুমিনিয়াম ফালা প্রয়োজন