の製造工程 5052 アルミニウム合金は: 溶解および鋳造 → インゴットの切断およびフライス加工 → ビレット加熱 → 熱間圧延 → 冷間圧延 → 完成品焼鈍 → クロスカット → 梱包.
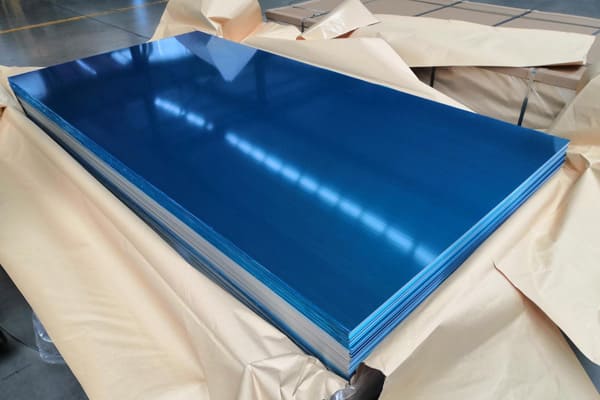
5052-H32アルミニウム合金
オンラインダブルローター脱気, 次に、シュート内で Al5TiB を使用して粒子を微細化します。, そして最後にセラミックフィルタープレートを通して濾過します, 晶析装置に入れ、630mm×1400mm×8000mmの平らなインゴットに鋳造します。.
インゴットを鋸盤で切り出します, その後、フライス盤に入れて皮をむきます, 表面偏析層と酸化スケールを除去, その後加熱炉に移して加熱します. 加熱処理システム: 480 °C 3 時間, 保温完了後, 炉から取り出して丸めます.
高温のインゴットは 19 中間ビレットになるまでの熱間粗圧延のパス. 材料ヘッドカット後, 4スタンド熱間仕上げ圧延機に入ります. 連続圧延・薄化後, 熱間圧延コイルを制御する高温コイリングが始まります。厚さは6.7mmです, 最終圧延温度は325°C±5°Cです, コイルは機械から外された後、自然に冷却されます。.
冷却された熱間圧延コイルは、冷間圧延機で完成品から1つずつ圧延されます。, 冷間圧延の総加工率は 25%. 加えて, 冷間圧延機は、コイル表面への油や飛沫を防ぐために、エッジパージの角度と空気圧を制御する必要があります。, オイルスポット欠陥のリスクを軽減するため.
洗浄なしの直接焼鈍用, まずコイルの表面にオイルスポットがないことを確認する必要があります。, また、残留油を完全に揮発させることも必要です。, そしてプロセスウィンドウは非常に狭いです. 温度が低すぎる場合, オイルスポットはなくなります, でも油は残りますよ; 温度が高すぎる場合, 残留油はなくなります, でもオイルスポットはあるでしょう.
特殊な焼鈍処理システムを採用:
最初の段階では, 炉のガスは180℃に設定されています, 加熱速度は 35°C/h に設定されています, 負圧とパージがオンになり、空気環境での予備乾燥の役割を果たします。;
第二段階では, 炉内ガスが180℃に達すると, 下の炉内の酸素含有量を制御するために N2 ガスの充填を開始します 0.1%, そしてそれをしばらく温めてください 6 無酸素環境で予備乾燥の役割を果たすのに数時間. 酸化によるオイルスポットの原因となります;
第三段階では, 炉のガスを235℃に変更, 加熱速度は 30°C/h に設定されます。. コイル温度が230℃に達したとき, それはのために保管されています 3 時間, コイルの焼き入れと焼き戻しが完了します, 期待される機械的特性が達成されます. 現時点では, 残った油も揮発します, オイルスポットの危険な温度域には入っていない (245 ℃~ 400 ℃);
第4ステージでは, 炉のガスは0℃に設定されています, 側面の冷却ファンが作動して急速に冷却されます. 金属温度が150℃以下になった場合, それは炉から出されて空気にさらされています.
| そして | 鉄 | 銅 | ん | マグネシウム | Cr | の | アル |
| 0.1 | 0.2~0.3 | 0.05 | 0.08 | 2.5~2.7 | 0.18~0.24 | 0.01~0.03 | 残り |
1) そして 合金中には不純物元素が含まれています. 鋳造・凝固時, FeおよびAlと複雑な三元化合物を形成することができます. 初相はサイズが大きく、デンドライト境界に分布している. 溶融プロセス中の不溶相です, 合金の可塑性に有害です . wの厳格な管理(そして)テストで ≤0.10% を使用すると、AlFeSi 複合三元化合物の全体量を減らすことができます。, それにより合金の可塑性が向上します。.
2) 鉄 合金中のすべての不純物元素が含まれているわけではありません, その質量分率は次のように制御されます。 0.2% に 0.3%, 有害な影響を回避し、有益な役割を果たすことができます. 合金中のFe元素の一部が過飽和の形で存在します。. 高温での均質化プロセス中, AlFeSi分散相が粒子内部に析出する可能性がある, そしてそのサイズは非常に小さいです, 再結晶粒を微細化し、強度と塑性を向上させることができます。.
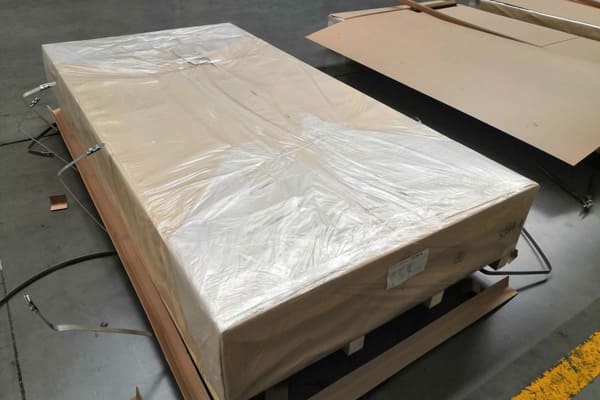
パッケージ化された5052-H32アルミニウムシート
3) 合金では, w(鉄)/w(そして)>2.0 制御されている, そしてα相 (AlFeSi) および少量のβ相 (AlFeSi) 主に凝固中に形成される, α相の形態は骨に似ています. 圧延プロセス中に完全に破壊することができ、可塑性には無害です。. β相 (AlFeSi) 針状の硬くて脆い相です, 熱間圧延中に破損しにくく、可塑性に有害です.
4) 銅 合金中には不純物元素が含まれています, 合金の耐食性に影響します. w(銅) 以下になるように制御されます 0.05%.
5) ん 合金中には不純物元素が含まれています. のために 5052 アルミニウム合金, Crは再結晶粒を微細化するために使用されます, Mnではありません, だからw(ん) 以内に管理する必要があります 0.08%.
6) マグネシウム 合金には合金元素が含まれています, そしてMgはアルミニウムマトリックスに溶解しています, 転位の移動を妨げ、加工硬化に関与する可能性があります。. wを制御する(マグネシウム) で 2.5% に 2.7% より早い加工硬化効果を確実にすることができます, 冷間加工率を大きくしなくても十分な引張強度を確保できる.
7) Cr 合金には合金元素が含まれています. インゴットが凝固する際には過飽和の形で存在します。, その後の加熱プロセス中に沈殿して分散相 CrAl7 を形成します。. 粒子は良好な熱安定性を持ち、再結晶粒を微細化することができます。. 合金の強度と可塑性を向上させることができます. コントロールw(Cr) で 0.18% に 0.24%. クロム含有量が多すぎる場合, 有害な粗大相が形成されます; クロム含有量が低すぎる場合, 分散相が不足し、効果が弱まってしまいます。.
8) の 合金では TiAl3 および AlTi5B1 を形成できます, インゴットの粒子を微細化することができます, それによりインゴットの機械的特性が向上します。.
1) 新プロセスで製造されたコイルは表面品質が良好です, オイルスポットや油残りがないこと, 規格の要件を満たしています. 内部構造観察: 結晶粒が細かく均一です, 繊維構造なし. この組織状態の異方性は小さい, 曲げても割れにくいです. しかし, 従来の低温直接オフライン熱間圧延製品は異方性の大きな繊維構造です, プレートは横に曲げると割れやすいです.
2) 新プロセスで製造した厚さ5.0mmの5052-H32アルミニウム合金板の機械的性質と曲げ試験結果を表に示します。 4. プレートは試用のためにエンドユーザーに送られました. 結果は良好でした, 90°0t曲げでも割れませんでした. 新しい工芸品は所定の目標要件を達成しました.
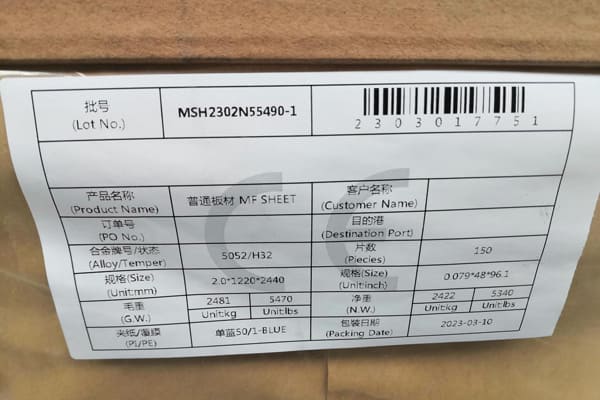
2mm厚5052-H32アルミシート
中国のアルミホイルジャンボロールシールの専門メーカーおよび輸出業者として. 私たちはこの分野に何年も携わってきました 20 年, 私たちは工場と防塵ワークショップを持っています 100,000 平方メートル
河南華為アルミニウム有限公司, 株式会社, 中国河南省最大のアルミニウムサプライヤーのひとつ,私たちは2001年に設立され、輸出入と高品質のアルミニウム製品の豊富な経験があります
月~土, 8午前 – 午後 5 時
日曜日: 閉まっている
© 著作権© 2023 河南華為アルミニウム有限公司, 株式会社

最新のコメント
拝啓, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% 最小) サイズ:450 X32 X6MM. あなたのもの 570 EN-AW 1050 あ, 数量=3400KG
こんにちは, 以下の商品を提供していただけませんか: コイル 0,6х1250 (1000)mm EN AW-3105 5tons
こんにちは, アルミ板を提供してもらえますか? 実際には必要です: 110mm×1700mm×1700mm 5083 H111 - 21 pcs Next year planed is 177 個
素晴らしい記事. 私は喜んでいました, この記事を見つけたこと. 多くの人がそう思っています, 彼らはこの件に関して信頼できる知識を持っていること, しかし、そうでないこともよくあります. したがって、私の嬉しい驚きは. 私が感銘を受けた. この場所を絶対にお勧めし、もっと頻繁に戻ってきます, 新しいものを見るために.
アルミニウムストリップの要件