Vanwege de fysische en chemische eigenschappen van aluminium- en aluminiumlegeringen, zoals sterke oxideerbaarheid, Laag smeltpunt (660℃), Snelle thermische geleidbaarheid, grote lineaire expansiecoëfficiënt, en grote smeltente latent warmte, Dit artikel bespreekt het lassen van aluminium en aluminiumlegeringen.
Met de voortdurende ontwikkeling van de industrie, De verwerkingstechnologie van aluminium en aluminiumlegeringen heeft ook grote vooruitgang geboekt.
Vanwege de fysische en chemische eigenschappen van aluminium- en aluminiumlegeringen, zoals sterke oxideerbaarheid, Laag smeltpunt (660℃), Snelle thermische geleidbaarheid, grote lineaire expansiecoëfficiënt, en grote smeltente latent warmte, Dit artikel bespreekt het lassen van aluminium en aluminiumlegeringen.
Aluminium is heel gemakkelijk te oxideren in de lucht en tijdens het lassen. Het gegenereerde aluminiumoxide heeft een hoog smeltpunt (Het smeltpunt is zo hoog als 2050 ℃, veel hoger dan het smeltpunt van aluminium 660 ℃), is erg stabiel en moeilijk te verwijderen.
Het belemmert het smelten en de fusie van het moedermateriaal. De oxidefilm heeft een groot soortelijk gewicht en is niet gemakkelijk om naar het oppervlak te drijven.
Het is gemakkelijk om defecten te genereren, zoals slakopname, onvolledige fusie, en onvolledige penetratie.
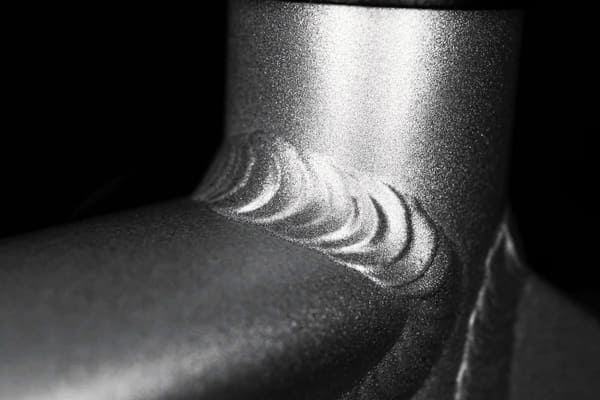
Lassen van aluminium en aluminiumlegeringen
De oppervlakte -oxidefilm van aluminium en de absorptie van een grote hoeveelheid vocht kan gemakkelijk poriën in de las veroorzaken.
De vereisten voor de lasomgeving zijn voornamelijk om het genereren van poriën in de las te voorkomen.
Wanneer de relatieve vochtigheid groter is dan 85% of de omgevingstemperatuur is laag, De neiging van poriën in de las zal sterk toenemen als gevolg van het gecondenseerde water dat door de groef is geabsorbeerd, het oppervlak van de lasdraad en de binnenwand van de gasleiding.
Beperk de relatieve vochtigheid tot minder dan 80%, en de omgevingstemperatuur mag niet lager zijn dan 5 ℃.
Als het de voorschriften overschrijdt, Passende beschermende maatregelen moeten worden genomen.
(Relatieve vochtigheid en omgevingstemperatuur worden gemeten binnen 500-1000 mm van de las).
In buitenconstructie, Over het algemeen moet een voorruit worden opgezet om te voorkomen dat argongas wordt weggeblazen tijdens ammoniak lassen, die het gasbeschermingseffect zouden beïnvloeden en het lassen soepel kunnen verlopen.
Vóór het lassen, De laspositie moet strikt worden behandeld door chemische en mechanische methoden.
De duidelijke kwaliteit van de oxidefilm op het oppervlak van de lasdraad en de groef is erg belangrijk om defecten zoals poriën en niet -gebruikte lassen te voorkomen.
De olie- en oxidefilm binnen het bereik van 30-50 mm van de groef wordt verwijderd.
De reinigingsvolgorde en methode zijn als volgt: Gebruik organische oplosmiddelen zoals aceton of koolstoftetrachloride om oppervlakteolie te verwijderen, en het reinigingsbereik aan beide zijden van de groef mag niet minder zijn dan 50 mm.
De lasdraad wordt ook gereinigd door chemische methode.
Chemische reiniging is om te genieten 5-10% Natriumhydroxide -oplossing op ongeveer 70 ℃ voor 30-60 seconden, of genieten van 5-10% Natriumhydroxide-oplossing bij kamertemperatuur voor munten van 35J-Falcon munten.
Geniet dan met ongeveer 15% Hno (normale temperatuur) ongeveer 2 Minuten en was vervolgens met warm water.
Of spoel met koud water.
Laat het dan volledig drogen.
Voor het lassen van draden die betrouwbaar worden behandeld en niet zijn geoxideerd of besmet, De bovenstaande behandeling is niet langer vereist en ze kunnen direct worden gebruikt.
De gereinigde groef en lasdraad mogen niet worden vervuild vóór het lassen.
Als er geen effectieve beschermende maatregelen zijn, Lassen moet binnen worden uitgevoerd 24 uur, Anders moet het opnieuw worden schoongemaakt.
Het oppervlak van de verwerkte groef is plat, Zonder bramen en flitsen.
De groefvorm is V-vormig, zonder stompe randen, en de groefhoek is bij voorkeur 70-75 °.
Kontlassen van verschillende wanddiktes moeten een overgangssectie van 140 mm hebben.
De groove en het nabijgelegen oppervlak kunnen worden ingediend, geschraapt, gefreesd of gereinigd met een roestvrij staal draadborstel van ongeveer 0,2 mm totdat de metalen glans is blootgesteld.
Het reinigingsbereik aan beide zijden zou niet minder dan 30 mm vanaf de rand van de groove moeten zijn. De gebruikte tools moeten regelmatig worden verstrikt.
De bescherming tijdens het lassen versterken om oxidatie te voorkomen.
Wanneer Tungsten inert gaslassen, Gebruik AC -kracht om de oxidefilm te verwijderen door kathode -reiniging.
Bij gaslassen, Gebruik flux die de oxidefilm verwijdert.
De flux die wordt gebruikt voor gaslassen is chloriden en fluoriden van elementen zoals kalium, natrium, lithium, en calcium, die de oxidefilm kan verwijderen.
Bij het lassen van dikke platen, De laswarmte kan worden verhoogd.
Bijvoorbeeld, De heliumboog heeft hoge hitte, en helium of argon-helium gemengde gasbescherming wordt gebruikt, of een grootschalig smeltelektrode-gas afgeschermd lassen wordt gebruikt.
In het geval van een positieve connectie van directe stroom, Kathode -reiniging is niet vereist.
De expansiecoëfficiënt van aluminium en aluminiumlegeringen is ongeveer twee keer die van koolstofstaal en staal met lage legering.
De volume -krimpsnelheid van aluminium tijdens het stollen is groot, en de vervorming en stress van lasmen zijn groot.
Daarom, maatregelen om lasvervorming te voorkomen zijn vereist.
Wanneer het aluminium lassen gesmolten pool stolt, krimpholtes, krimp, Thermische scheuren en hoge interne spanning kunnen gemakkelijk worden gegenereerd.
In productie, maatregelen om de samenstelling van de lasdraad en het lasproces aan te passen, kunnen worden aangenomen om het optreden van thermische scheuren te voorkomen.
Volgens productie -ervaring, lasdraad met een siliciumgehalte van 4.5% naar 6% Zal een betere scheurweerstand hebben.
Aluminium heeft een sterk vermogen om licht en warmte te reflecteren.
Er is geen duidelijke kleurverandering wanneer deze van vaste stof in vloeistof verandert.
Het is moeilijk om de smeltstaat te beoordelen tijdens het lassen.
De sterkte van aluminium op hoge temperatuur is erg laag, en het is moeilijk om het gesmolten pool te ondersteunen, wat gemakkelijk is om ineenstorting en doorbranden te veroorzaken.
De methode voor de back pad kan worden aangenomen om het optreden van dit probleem te voorkomen.
Aluminium en aluminiumlegeringen kunnen een grote hoeveelheid waterstof in vloeibare toestand oplossen, maar lost bijna niet op in vaste toestand.
In het proces van stolling en koeling van het lassen gesmolten pool, waterstof heeft geen tijd om te overlopen, en waterstofporiën zijn gemakkelijk gevormd.
Het vocht in de ARC -kolomatmosfeer, Het vocht geadsorbeerd door de oxidefilm op het oppervlak van het lasmateriaal en het moedermateriaal zijn allemaal bronnen van waterstof in de las.
Daarom, De waterstofbron moet strikt worden geregeld om de vorming van poriën te voorkomen.
De Groove -verwerking hanteert mechanische verwerkingsmethode.
Het oppervlak van de verwerkte groef moet plat zijn, Zonder bramen en flitsen.
Het groefvorm en de grootte moeten gebaseerd zijn op het gewrichtstype, Materiaaldikte ouder, laspositie, lasmethode, Aanwezigheid of afwezigheid van pads en gebruiksvoorwaarden.
Het pad kan worden gemaakt van roestvrij staal, koolstofstaal, koperen plaat, grafietplaat en andere materialen die geen nadelig effect hebben op de kwaliteit van de las.
De verkeerde uitlijning moet voldoen aan de volgende voorschriften:
Wanneer de wanddikte S≤5 mm, b≤0,5 mm
Wanneer de wanddikte s>5 mm, b≤ 0,1 mm en b≤2 mm
Wanneer de wanddikte S≤5 mm, b≤0,5 mm
Wanneer de wanddikte s>5 mm, b≤ 0,1 mm en b≤2 mm
Lasring b≤ 0,2 mm en b≤5 mm
Het lasmaar kan worden gelast buiten de groef of spot gefixeerd in de groove.
Bij het lassen van de positioneringslas, De geselecteerde lasdraad moet overeenkomen met het moedermateriaal.
De positioneringslas moet de juiste lengte hebben, afstand en lengte om ervoor te zorgen dat het voldoende sterkte heeft en niet zal kraken tijdens het lasproces.
Als defecten worden gevonden in de positioneringslas, Ze moeten op tijd worden behandeld.
Voor de wortelpositioneringslas als onderdeel van de formele las, Het zwarte materiaal en de oxidefilm op het oppervlak moeten ook worden verwijderd, en de twee uiteinden moeten in een zachte helling worden getrimd.
Het moedermateriaal mag niet worden beschadigd bij het verwijderen van de positioneringsplaat.
Na verwijdering, Het resterende lasvlees moet worden gepolijst om gelijk te zijn met het oppervlak van het moedermateriaal.
A. Handmatige wolfraam inerte gasbooglassen moet AC -voeding gebruiken.
Smeltelektrode argon booglassen zou DC -voeding moeten gebruiken, en de lasdraad moet worden aangesloten op de positieve elektrode.
B. Om de vervorming van lassen te verminderen, Een redelijke lasmethode en volgorde moeten worden aangenomen.
Of rigide fixatie, en de krimpmarge moet vooraf worden overwogen.
C. Voor formeel lassen, Een oppervlakte -test kan op de testplaat worden uitgevoerd, en de procesparameters kunnen worden aangepast. Nadat ze hebben bevestigd dat er geen poriën zijn, Het formele lassen kan worden uitgevoerd.
D. Onder de toestand van het waarborgen van een goede penetratie en fusie van de las, Hoge stroom- en snelle lassnelheid moeten zoveel mogelijk worden gebruikt binnen het bereik dat is toegestaan door de voorschriften van het lasproces.
De zijdelingse swingamplitude van de lasdraad mag niet groter zijn dan de diameter van zijn diameter.
E. Als er geen speciale vereiste is, De las wordt niet voorverwarmd voor het lassen.
Wanneer meerlagen lassen, De tussenlagentemperatuur moet zo laag mogelijk zijn, bij voorkeur niet hoger dan 100 ℃.
F. Tijdens wolfraam inerte gaslassen, Het uiteinde van de lasdraad mag het argonbeschermingsgebied niet verlaten tijdens het lassen, en de hoek tussen de lasdraad en het lasoppervlak moet ongeveer 15 ° zijn tijdens het voeden.
De hoek tussen het laspistool en het lasoppervlak moet worden gehandhaafd tussen 80 ° en 90 °.
Voor verticale lassen- en horizontale lasposities met een dikte van niet minder dan 4ram, Wanneer de omstandigheden het toelaat, Het lassen van de onderste laag kan dubbelzijdig synchrone argon boog lasproces aannemen.
G. Tijdens het lassen, de oxidefilm tussen de laslagen, Overmatig lasvlees en andere lasdefecten moeten worden verwijderd.
Voor dubbelzijdig lassen of lassen voor bodemlassen die wortelreiniging vereisen, De laswortel moet mechanisch worden gereinigd.
H. Aluminium boog startplaten en leidende platen moeten worden geïnstalleerd aan beide uiteinden van de longitudinale las.
Na het reinigen van de boogput van de longitudinale ringlas, Het is ook raadzaam om de boog op de boogstartplaat te ontsteken bij het blijven lassen, en wacht tot de boog stabiel brandt voordat u lassen.
I. Als er spatten aan het mondstuk zijn bevestigd die duidelijk de stroom van argongas belemmeren, De spatten moeten worden verwijderd of het mondstuk moet worden vervangen.
Wanneer de wolfraampunt besmet is of een onregelmatige vorm heeft, het moet worden gerepareerd of vervangen.
Oppervlaktereiniging en bewerking moeten worden uitgevoerd volgens de methoden 1.3 En 1.5 in sectie 1 van dit artikel.
Over het algemeen, bij het lassen van platen met een dikte van 3-4 mm, Het is niet nodig om een barst te maken, en één laag kan tegelijk worden gelast.
Wanneer de plaatdikte is 5-6 mm, Er moet een groove worden gemaakt, en eenzijdig lassen en dubbelzijdige vorming zijn vereist.
De sterkte van aluminium en aluminiumlegeringen is zeer laag bij hoge temperaturen, en de vloeibaarheid van vloeibaar aluminium is goed. Vooral bij het lassen door lassen van oxyacetyleengas, De temperatuur is hoog en het verwarmingsbereik is groot, en het lasmetaal is geneigd in te storten.
Bij het lassen van platen met een dikte van 3-4 mm, Een pad moet aan de achterkant worden toegevoegd, en het kussenmateriaal kan worden gemaakt van koolstofstalen plaat.
Wanneer de plaatdikte is 5-6 mm, Er moet een groove worden gemaakt, en bij het lassen van enkelzijds lassen en dubbelzijds vormen, Een pad met een cirkelvormige groef op het oppervlak moet aan de achterkant worden toegevoegd om ervoor te zorgen dat de achterkant vormt.
De dikte van het kussenmateriaal moet meer dan 12 mm zijn, en het pad moet niet gemakkelijk worden vervormd wanneer het tijdens het lassen wordt verwarmd.
Er is geen voorverwarming vereist voor het lassen van 3-4 mm dik aluminium platen.
Wanneer de plaatdikte 5-6 mm is, het kan op de juiste manier worden voorverwarmd, Maar de temperatuur moet niet te hoog zijn, Ongeveer 100 ℃ is voldoende.
Bij gaslassen, Gebruik een flux die de oxidefilm verwijdert.
De flux die wordt gebruikt voor gaslassen is chloride en fluoride van elementen zoals kalium, natrium, lithium, en calcium, die de oxidefilm kan verwijderen.
De lasdraad moet worden geselecteerd om het materiaal van de aluminiumstang te matchen.
Aluminium heeft een sterk vermogen om licht en warmte te reflecteren. Er is geen duidelijke kleurverandering wanneer deze van vaste stof in vloeistof verandert. Het is moeilijk om de smeltstaat te beoordelen tijdens het lassen. De sterkte van aluminium op hoge temperatuur is erg laag, en het is moeilijk om het gesmolten pool te ondersteunen, wat gemakkelijk is om ineenstorting en doorbranden te veroorzaken.
Bij het verwarmen, De lasdraad moet constant op het oppervlak van de las worden verplaatst. Eenmaal gesmolten, continu lassen moet onmiddellijk worden uitgevoerd zonder in het midden te pauzeren.
De lassnelheid zou snel moeten zijn, en de toevoersnelheid van de lasdraad moet bijhouden. Het lasmondstuk moet een cirkelvormige beweging rond de las maken. Terwijl de lasdraad naar beneden wordt gevoed, het moet in de tank worden geroerd om het vloeibare metaaluniform te maken.
De resterende flux en lasslak achtergelaten in de las en de omgeving na het lassen zal de passiveringsfilm op het aluminiumoppervlak vernietigen, en corroderen soms de aluminium onderdelen, Dus ze moeten worden schoongemaakt.
Over het algemeen, Het kan worden gereinigd door eenvoudige methoden zoals het doorspoelen van heet water of stoom blazen.
Met de uitbreiding van de verwerkingsindustrie van aluminium en aluminium legering, Lastechnologie verbetert en innoveert constant. Gebruikers kunnen verschillende procesmethoden kiezen volgens productiebehoeften.
Door de kenmerken en procesmethoden van aluminiumlegeringsmaterialen volledig te begrijpen en te begrijpen en bepaalde maatregelen te nemen, Het lassen van aluminiumlegeringsmaterialen kan goed worden voltooid.
3004 aluminium cirkel ,ook genoemd 3004 aluminium schijf,3004 aluminium schijf, het is gemaakt door middel van stempelen 3004 aluminium spoelen.
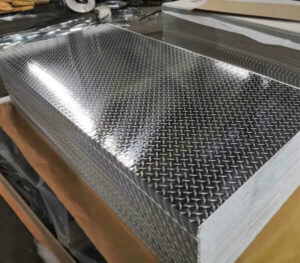
Diamantaluminiumplaat is een type aluminiumplaat met aan één zijde een verhoogd ruitpatroon, die uitstekende slipweerstand en tractie biedt in natte en gladde omstandigheden.
5454 aluminiumplaat heeft een sterk roestwerend vermogen en behoort tot de 5000 serie aluminium-magnesiumlegering. 5454 Aluminiumplaat is ook een niet-warmtebehandelbare legering en is dat ook 20% sterker dan 5052 aluminium plaat. Het wordt vaak gebruikt in pijpleidingen voor maritieme faciliteiten, aluminium tankwagencarrosserieën en andere gebieden.
5000 serie aluminiumlegering is een Al-Mg-legeringsserie met hoge sterkte en uitstekende corrosieweerstand. Het wordt vaak gebruikt bij de productie van maritieme producten, olie tanks, schepen, auto, bouwmaterialen en andere gebieden.
1/8 aluminiumplaat wordt vaak gebruikt bij de vervaardiging van tanks en schepen vanwege de sterke hardheid en corrosieweerstand, enz.
5754 aluminiumspiraal is een typische Al-Mg-elementlegering, die behoort tot aluminium-magnesium roestbestendige aluminium plaat.
Nr.52, Dongming-weg, Zhengzhou, Henan, China
Henan Huawei Aluminium Co., Ltd, Een van de grootste aluminiumleveranciers in China Henan,We zijn opgericht in 2001 en hebben een rijke ervaring in import en export en hoogwaardige aluminiumproducten
Ma – Za, 8AM – 17.00 uur
Zondag: Gesloten
© Auteursrecht © 2023 Henan Huawei Aluminium Co., Ltd
laatste Reacties
Geachte heer, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50% MIN) MAAT:450 X32 X6MM. JOUW EEN 570 NL-AW 1050 A, AANTAL=3400KG
Hallo, Zou u zo vriendelijk willen zijn om het item als volgt aan te bieden: Spoel 0,6х1250 (1000)mm EN AW-3105 5tons
Hallo, Kunt u mij aluminiumplaten aanbieden?? Eigenlijk heb ik het nodig: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 stuks
Geweldig artikel. Ik was blij verrast, dat ik dit artikel heb gevonden. Veel mensen denken van wel, dat zij over betrouwbare kennis over dit onderwerp beschikken, maar dit is vaak niet het geval. Vandaar mijn aangename verrassing. ik ben onder de indruk. Ik zal deze plek zeker aanbevelen en vaker terugkomen, om nieuwe dingen te zien.
eis van aluminium strip