Nesse artigo, 8011 blanks laminados fundidos são adotados para fabricar folhas de alumínio para tampas de garrafas, e os efeitos dos processos de recozimento por homogeneização e recozimento intermediário nas propriedades do produto são investigados.
Nesse artigo, 8011 blanks laminados fundidos são adotados para fabricar folhas de alumínio para tampas de garrafas, e os efeitos dos processos de recozimento por homogeneização e recozimento intermediário nas propriedades do produto são investigados.
Os resultados mostram que as folhas de alumínio para tampas de garrafas que atendem aos requisitos do cliente podem ser produzidas a partir de peças laminadas fundidas, adotando processos apropriados de recozimento e homogeneização..
Devido às características inerentes ao processo de laminação fundida, blanks laminados fundidos exibem anisotropia óbvia, o que restringe sua aplicação em produtos de estampagem profunda.
Nesse trabalho, um processo de recozimento de homogeneização razoável é adotado para aliviar a segregação da composição e a anisotropia de 8011 blanks laminados fundidos induzidos pelo processo de laminação fundida e otimizam a microestrutura interna.
Combinado com recozimento intermediário apropriado e redução razoável a frio do passe de laminação final no processamento subsequente, as proporções de várias texturas nas folhas são equilibradas, a anisotropia do material é reduzida, e folhas de alumínio com tampa de garrafa que atendem aos requisitos de estampagem profunda são fabricadas com sucesso.
A matéria-prima é 8011 bobina laminada fundida com espessura inicial de 6,0–6,5 mm, e a espessura final desejada do produto é 0.21 milímetros.
O tamanho do grão das bobinas laminadas deve atingir o grau 1.
Composição química de 8011 Liga para tampas de garrafa (fração mássica, %)
| Elemento | E | Fe | Com | Mn | Mg | Do | Impureza Única | Impureza total | Al |
| Contente | 0.50~0,90 | 0.6~1,0 | ≤0,1 | ≤0,2 | ≤0,05 | ≤0,1 | ≤0,05 | ≤0,15 | Equilíbrio |
Com passes fixos de laminação a frio, as temperaturas de recozimento de homogeneização e recozimento intermediário são definidas como parâmetros variáveis. A rota completa do processo é a seguinte:
Blank laminado → laminação a frio para 3.8 mm → recozimento de homogeneização → laminação a frio para 0.43 mm → recozimento intermediário → laminação a frio até a espessura final de 0.21 milímetros
Três esquemas de processos comparativos são projetados:
Esquema 1: Homogeneização em 480 ° C para 4 h para 3.8 espaços em branco de mm de espessura; recozimento intermediário em 360 ° C para 2 h para 0.43 tiras mm
Esquema 2: Homogeneização em 480 ° C para 4 h para 3.8 espaços em branco de mm de espessura; recozimento intermediário em 280 ° C para 2 h para 0.43 tiras mm
Esquema 3: Homogeneização em 530 ° C para 4 h para 3.8 espaços em branco de mm de espessura; recozimento intermediário em 320 ° C para 2 h para 0.43 tiras mm
Resistência à tração \(R_m), alongamento A e taxa de brinco e das amostras após recozimento intermediário e produtos acabados são testados de acordo com os padrões nacionais.
As chapas acabadas produzidas pelos três esquemas são entregues aos clientes para testes de trefilação., e o processo de produção industrial ideal é determinado com base no feedback prático da estampagem.
Espécimes laminados a frio para 0.43 mm são recozidos em forno tipo caixa (colocado no forno depois que a temperatura definida for atingida, tempo de espera: 2–4 horas) para testar propriedades mecânicas e características de brinco.
Propriedades reais após recozimento intermediário
| Esquema de Processo | Resistência à tração \(R_m) (Mpa) | Alongamento A (%) | Taxa de ganho e (%) | Direção do Brinco |
| Esquema 1 | 95 | 28 | 10 | 0°/90° |
| Esquema 2 | 93 | 30 | 8.9 | 0°/90° |
| Esquema 3 | 90 | 36 | 4.9 | 0°/90° |
Após recozimento intermediário, as tiras são laminadas a frio até a espessura final de 0.21 mm com uma redução a frio de aproximadamente 51%.
Os dados de desempenho mecânico e de orelha dos produtos acabados são listados a seguir.
Propriedades de produtos acabados
| Esquema de Processo | Direção de Amostragem | \(R_m) (Mpa) | UMA (%) | Taxa de ganho e (%) | Direção do Brinco |
| Esquema 1 | 0° | 146 | 2.2 | 8.9 | 0°/90° |
| 45° | 154 | 2.8 | |||
| 90° | 156 | 2.1 | |||
| Esquema 2 | 0° | 154 | 2.8 | 8.0 | 0°/90° |
| 45° | 164 | 1.8 | |||
| 90° | 162 | 1.6 | |||
| Esquema 3 | 0° | 145 | 2.8 | 2.2 | 0°/90° |
| 45° | 150 | 2.0 | |||
| 90° | 156 | 2.0 |
Resultados do teste do cliente
| Esquema de Processo | Desempenho do desenho do copo do cliente |
| Esquema 1 | Nenhum teste experimental realizado |
| Esquema 2 | Rachaduras ocorrem durante a estampagem |
| Esquema 3 | Taxa real de ganho < 3%, excelente desempenho de formação, atendendo aos requisitos de produção de tampas de garrafa |
Conclusão do teste: Os produtos acabados do Scheme 1 e Esquema 2 homogeneizado em 480 °C têm uma taxa de formação próxima de 10%, não cumprindo os requisitos de estampagem profunda para tampas de garrafas.
Os produtos acabados do Scheme 3 homogeneizado em 530 °C têm uma taxa de formação de cerca de 5% sem carimbar rachaduras, e foram fornecidos a vários fabricantes de tampas de garrafa em produção em massa.
O comportamento auditivo de chapas de alumínio é dominado por texturas internas de cristal.
A laminação a frio produz texturas de deformação, que levam a um alargamento de 45° durante a trefilação do copo.
Após recozimento de chapas submetidas a grande redução a frio, texturas de recristalização consistem principalmente em textura de cubo e textura R.
A ideia de otimização para chapas de alumínio estampadas profundas é regular a proporção das duas texturas, compensar os efeitos de orelha induzidos por diferentes texturas mutuamente, reduzir a taxa geral de formação de brincos e melhorar a conformabilidade de estampagem profunda.
O processo de laminação fundida apresenta alto grau de super-resfriamento e resfriamento rápido, resultando em um grande número de segundas fases fora de equilíbrio e severa segregação de solução sólida de elementos Si e Fe na matriz de alumínio após a solidificação.
O recozimento de homogeneização promove a transformação de fases de não equilíbrio, precipitação de soluções sólidas supersaturadas e eliminação da segregação da composição.
Os principais elementos de liga de 8011 liga são Fe e Si. O resfriamento rápido na laminação fundida torna uma grande quantidade de Fe e Si supersaturada na matriz de alumínio.
Durante a homogeneização, Fe e Si precipitam para formar dispersos \(FeAl_3) partículas:
3003 folha de alumínio é uma liga com muito boa resistência à corrosão e resistência moderada, a razão pela qual este metal é amplamente utilizado é porque é acessível e forte.
5454 círculos de alumínio têm todas as propriedades de 5454 liga de alumínio e são frequentemente usados em vedação de latas, fundos de panela antiaderentes, sinais de trânsito, abajures, etc.
A folha de alumínio eletrônica é um tipo de folha de alumínio processada por uma série de laminação, processos de limpeza e corte de lingotes de alumínio de alta pureza. É uma matéria-prima fundamental para a produção de capacitores eletrolíticos de alumínio.
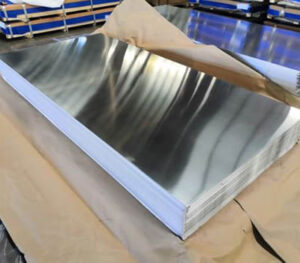
040 Folha de alumínio é um tipo de folha de alumínio que tem uma espessura de 0.04 polegadas, que é equivalente a 1.016 Milímetros. É um material fino e leve

1085 placa de espelho de alta refletividade é uma forma especializada de folha de alumínio caracterizada por sua refletividade excepcionalmente alta e suavidade, acabamento superficial espelhado.
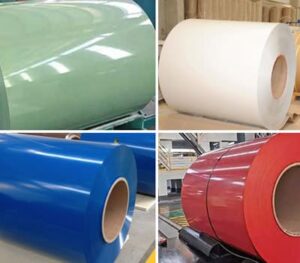
Bobina de alumínio pintada (Bobina de alumínio revestida) é uma escolha popular de material para construção, transporte, e sinalização devido à sua leveza, durabilidade, e versatilidade.
Nº 52, Estrada de Dongming, Zhengzhou, Henan •, China
Henan Huawei Alumínio Co., Ltd, Um dos maiores fornecedores de alumínio na China Henan,Estamos estabelecidos em 2001, e temos uma rica experiência na importação e exportação e produtos de alumínio de alta qualidade
Seg – Sáb, 8AM – 17h
Domingo: Fechado
Nº 52, Estrada de Dongming, Zhengzhou, Henan •, China
© Direitos autorais © 2023 Henan Huawei Alumínio Co., Ltd
Últimos Comentários
Caro senhor, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50% MIN) TAMANHO:450 X32 X6 MM. SEU UM 570 EN-AW 1050 UMA, QUANTIDADE=3400KG
Olá, Você poderia fazer a gentileza de oferecer o item a seguir: Bobina 0,6х1250 (1000)mm EN AW-3105 5tons
Olá, Você pode me oferecer placas de alumínio? Actally eu preciso: 110milímetro x 1700mm x 1700mm 5083 H111 - 21 pcs Next year planed is 177 Pcs
Ótimo artigo. fiquei encantado, eu encontrei este artigo. Muitas pessoas parecem, que eles tenham conhecimento preciso sobre isso, mas muitas vezes não é. Daí a minha agradável surpresa. estou impressionado. Com certeza indicarei este lugar e voltarei mais vezes, para ver coisas novas.
exigência de tira de alumínio