Produktionsprocessen av 5052 aluminiumlegering är: smältning och gjutning → götsågning och fräsning → ämnesuppvärmning → varmvalsning → kallvalsning → glödgning av färdig produkt → tvärkapning → förpackning.
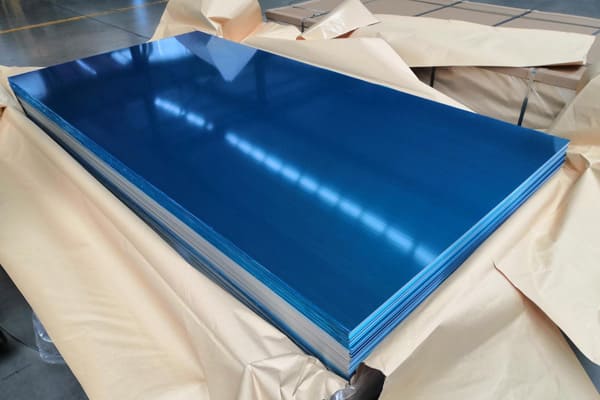
5052-H32 aluminiumlegering
On-line dubbelrotoravgasning, använd sedan Al5TiB i rännan för att förädla säden, och filtrera slutligen genom den keramiska filterplattan, gå in i kristallisatorn och gjuta till ett platt göt på 630mm×1400mm×8000mm.
Götet skärs av med en sågmaskin, och går sedan in i fräsmaskinen för att skala, avlägsnande av ytsegregationsskiktet och oxidskala, och överförs sedan till värmeugnen för uppvärmning. Värmeprocesssystem: 480 °C för 3 timmar, efter att värmekonserveringen är klar, den tas ut ur ugnen och rullas.
Högtemperaturgötet genomgår 19 passerar varm grovvalsning för att bli ett mellanämne. Efter kapning av materialhuvudet, den kommer in i 4-stativ varmbearbetningsvalsverket. Efter kontinuerlig rullning och gallring, högtemperaturspolning börjar styra den varmvalsade spolen Tjockleken är 6,7 mm, den slutliga valsningstemperaturen är 325°C±5°C, och spolen kyls naturligt när den är avstängd från maskinen.
De kylda varmvalsade rullarna rullas ut ur de färdiga produkterna en efter en på kallvalsverket, och den totala bearbetningshastigheten för kallvalsning är 25%. Dessutom, kallvalsverket måste kontrollera vinkeln och lufttrycket för kantspolningen för att förhindra olja och stänk på spolens yta, för att minska risken för oljefläcksfel.
För direkt glödgning utan rengöring, det är först nödvändigt att se till att det inte finns några oljefläckar på spolens yta, och det är också nödvändigt att säkerställa att den återstående oljan kan förångas fullständigt, och processfönstret är mycket smalt. Om temperaturen är för låg, det blir inga oljefläckar, men det kommer att finnas kvarvarande olja; om temperaturen är för hög, det blir ingen olja kvar, men det kommer att finnas oljefläckar.
Det speciella glödgningsprocesssystemet antogs:
I det första skedet, ugnsgasen är inställd på 180°C, uppvärmningshastigheten är inställd på 35°C/h, och undertrycket och spolningen slås på för att spela rollen som förtorkning i luftmiljön;
I det andra skedet, när ugnsgasen når 180°C, börja fylla på N2-gas för att kontrollera syrehalten i ugnen nedan 0.1%, och håll det sedan varmt 6 timmar för att spela rollen som förtorkning i en syrefri miljö. Kommer att orsaka oljefläckar på grund av oxidation;
I tredje etappen, ugnsgasen ändras till 235°C, och uppvärmningshastigheten är inställd på 30°C/h. När spolens temperatur når 230°C, den hålls för 3 timmar, och härdningen och härdningen av spolen är avslutad, och de förväntade mekaniska egenskaperna uppnås. Vid den här tiden, restoljan förflyktigas också, men den har inte kommit in i det farliga temperaturintervallet för oljefläckar (245 °C ~ 400 °C);
I fjärde etappen, ugnsgasen är inställd på 0°C, och sidokylfläkten startas för att snabbt svalna. När metalltemperaturen sjunker under 150°C, det är ut ur ugnen och exponeras för luft.
| Och | Fe | Cu | Mn | Mg | Cr | Av | Al |
| 0.1 | 0.2~0,3 | 0.05 | 0.08 | 2.5~2.7 | 0.18~0,24 | 0.01~0,03 | Återstoden |
1) Och i legeringen finns ett föroreningselement. Under gjutning och stelning, det kan bilda komplexa ternära föreningar med Fe och Al. Den primära fasen har en stor storlek och är fördelad på dendritgränsen. Det är en olöslig fas under smältprocessen, vilket är skadligt för legeringens plasticitet . Strikt kontroll av w(Och)≤0,10 % i testet kan minska den totala mängden AlFeSi-komplexa ternära föreningar, därigenom förbättrar legeringens plasticitet.
2) Fe i legeringen är inte alla orenheter element, och dess massfraktion kontrolleras vid 0.2% till 0.3%, som kan undvika dess skadliga effekter och spela sin välgörande roll. En del av Fe-elementet i legeringen finns i en övermättad form. Under homogeniseringsprocessen vid hög temperatur, den AlFeSi-dispergerade fasen kan fällas ut inuti säden, och dess storlek är mycket liten, som kan förädla det omkristalliserade kornet och bidra till styrkan och plasticiteten.
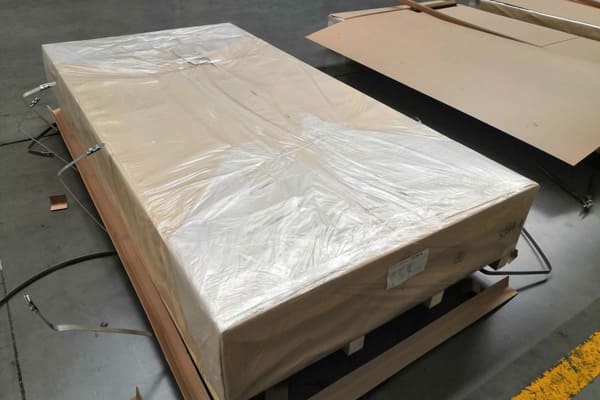
Förpackad 5052-H32 aluminiumplåt
3) I legeringen, w(Fe)/w(Och)>2.0 är kontrollerad, och a-fasen (AlFeSi) och en liten mängd p-fas (AlFeSi) bildas huvudsakligen under stelning, och a-fasens morfologi är benliknande. Det kan brytas helt under rullningsprocessen och är ofarligt för plasticitet. β-fasen (AlFeSi) är en nålliknande hård och spröd fas, som är svår att bryta vid varmvalsning och är skadlig för plasticiteten.
4) Cu i legeringen finns ett föroreningselement, vilket har en inverkan på legeringens korrosionsbeständighet. Den w(Cu) kontrolleras att inte vara mer än 0.05%.
5) Mn i legeringen finns ett föroreningselement. För 5052 aluminiumlegering, Cr används för att förädla de omkristalliserade kornen, inte Mn, så w(Mn) bör kontrolleras inom 0.08%.
6) Mg i legeringen är ett legeringselement, och Mg löses i aluminiummatrisen, vilket kan hindra rörelsen av dislokationer och spela en roll för arbetshärdning. Styra w(Mg) på 2.5% till 2.7% kan säkerställa en snabbare arbetshärdande effekt, och tillräcklig draghållfasthet kan garanteras utan en stor kallbearbetningshastighet.
7) Cr i legeringen är ett legeringselement. Det finns i en övermättad form när götet stelnar, och den fälls ut under den efterföljande uppvärmningsprocessen för att bilda en dispergerad fas CrAl7. Partiklarna har god termisk stabilitet och kan förädla de omkristalliserade kornen. Det kan förbättra styrkan och plasticiteten hos legeringen. Kontroll w(Cr) på 0.18% till 0.24%. Om kromhalten är för hög, en skadlig grov fas kommer att bildas; om kromhalten är för låg, den dispergerade fasen kommer att vara otillräcklig och den gynnsamma effekten kommer att försvagas.
8) Av i legeringen kan bilda TiAl3 och AlTi5B1, som kan förädla götets korn, därigenom förbättrar de mekaniska egenskaperna hos götet.
1) Spolen som produceras av den nya processen har god ytkvalitet, inga oljefläckar och oljarester, och uppfyller kraven i standarden. Intern strukturobservation: kristallkornen är fina och enhetliga, utan fibrös struktur. Anisotropin i detta organisatoriska tillstånd är liten, och det är inte lätt att spricka när det böjs. Dock, de konventionella varmvalsade lågtemperaturprodukterna direkt off-line är fibrösa strukturer med stor anisotropi, och plattorna är benägna att spricka när de böjs på tvären.
2) De mekaniska egenskaperna och böjningstestresultaten för den 5,0 mm tjocka 5052-H32 aluminiumlegeringsplattan som producerats av den nya processen visas i tabell 4. Plattorna skickades till slutanvändarna för provanvändning. Resultaten var bra, och 90°0t-böjningen spricker inte. De nya hantverksprodukterna nådde de förutbestämda målkraven.
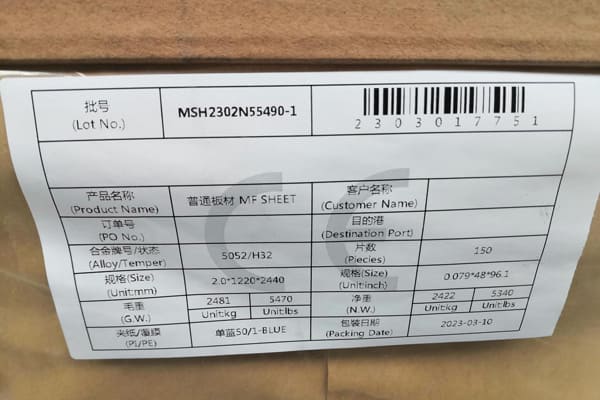
2mm tjocklek 5052-H32 aluminiumplåt
1100 Aluminium Coil är legeringen med den högsta kommersiella renheten av alla aluminiumkvaliteter, med aluminiuminnehåll (massfraktion) av 99.00%. Dess styrka är relativt låg, och den har utmärkt duktilitet, formbarhet, svetsbarhet, och korrosionsbeständighet.
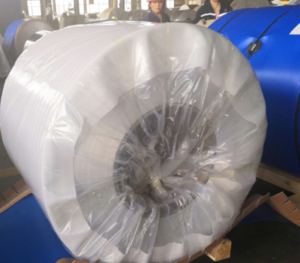
Välkommen till Huawei Aluminium, din pålitliga källa för högkvalitativa aluminiumspolar utformade speciellt för aluminiumtakplåt.
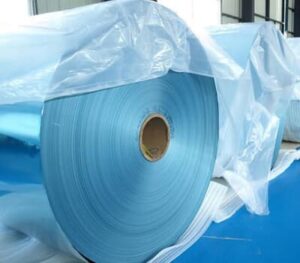
Hydrofil aluminiumfolie erhålls genom att belägga ytan av aluminiumfolie med hydrofil beläggning, syftet är att förbättra det hydrofila (vattenattraherande) prestanda hos aluminiumfolien, och den har högre värmeöverföringseffektivitet och korrosionsbeständighet.

Fördjupad guide till 5083 marin aluminiumplåt—kemisk sammansättning, mekanisk styrka, korrosionsbeständighet, svetsprestanda, och marina applikationer.
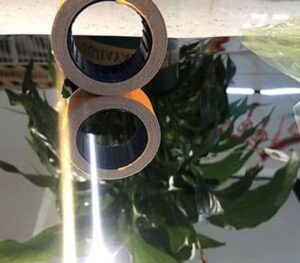
PVD-anodiserande spegelskivor av aluminium är en process där ett tunt lager av material avsätts på ytan av aluminiumet genom en vakuumavsättningsprocess.
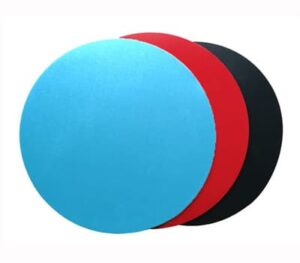
Färgbelagd aluminiumcirkel hänvisar vanligtvis till aluminiumcirklar med PE- eller PVDF-beläggning på ytan, vilket inte bara kan förbättra vissa anti-korrosionsegenskaper utan också förbättra produktens utseende.
Nr.52, Dongming Road, Zhengzhou, Henan, Kina
Henan Huawei Aluminium Co., Ltd, En av de största aluminiumleverantörerna i Kina Henan,Vi är etablerade 2001, och vi har rik erfarenhet av import och export och högkvalitativa aluminiumprodukter
mån – lör, 8AM – 17:00
söndag: Stängd
© Copyright © 2023 Henan Huawei Aluminium Co., Ltd
Senaste kommentarer
Dear Sir, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50 % MIN) STORLEK:450 X32 X6 MM. DIN EN 570 EN-AW 1050 A, MÄNGD=3400KG
Hej, Skulle du vara så snäll att erbjuda objekt enligt följande: Spole 0,6х1250 (1000)mm EN AW-3105 5tons
Hej, Kan du erbjuda mig aluminiumplåtar? Jag behöver faktiskt: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 st
Bra artikel. Jag var förtjust, att jag hittade den här artikeln. Många tycker det, att de har tillförlitlig kunskap om detta ämne, men så är ofta inte fallet. Därav min trevliga överraskning. Jag är imponerad. Jag kommer definitivt att rekommendera denna plats och komma tillbaka oftare, att se nya saker.
krav på aluminiumband