เนื่องจากคุณสมบัติทางกายภาพและทางเคมีของอลูมิเนียมและโลหะผสมอลูมิเนียม, เช่นความสามารถในการออกซิไดซ์ที่แข็งแกร่ง, จุดหลอมเหลวต่ำ (660°C), ค่าการนำความร้อนที่รวดเร็ว, ค่าสัมประสิทธิ์การขยายตัวเชิงเส้นขนาดใหญ่, และความร้อนที่แฝงอยู่ขนาดใหญ่หลอมละลาย, บทความนี้กล่าวถึงการเชื่อมของอลูมิเนียมและอลูมิเนียมอัลลอยด์.
ด้วยการพัฒนาอย่างต่อเนื่องของอุตสาหกรรม, เทคโนโลยีการประมวลผลของอลูมิเนียมและอลูมิเนียมอัลลอยด์ก็มีความก้าวหน้าอย่างมาก.
เนื่องจากคุณสมบัติทางกายภาพและทางเคมีของอลูมิเนียมและโลหะผสมอลูมิเนียม, เช่นความสามารถในการออกซิไดซ์ที่แข็งแกร่ง, จุดหลอมเหลวต่ำ (660°C), ค่าการนำความร้อนที่รวดเร็ว, ค่าสัมประสิทธิ์การขยายตัวเชิงเส้นขนาดใหญ่, และความร้อนที่แฝงอยู่ขนาดใหญ่หลอมละลาย, บทความนี้กล่าวถึงการเชื่อมของอลูมิเนียมและอลูมิเนียมอัลลอยด์.
อลูมิเนียมเป็นเรื่องง่ายมากที่จะออกซิไดซ์ในอากาศและระหว่างการเชื่อม. อลูมิเนียมออกไซด์ที่สร้างขึ้นมีจุดหลอมเหลวสูง (จุดหลอมเหลวของมันสูงถึง 2050 ℃, สูงกว่าจุดหลอมเหลวของอลูมิเนียม 660 ℃มาก), มีความเสถียรและยากที่จะลบ.
มันขัดขวางการหลอมละลายและการหลอมรวมของวัสดุหลัก. ฟิล์มออกไซด์มีแรงโน้มถ่วงขนาดใหญ่และไม่ง่ายที่จะลอยไปที่พื้นผิว.
เป็นเรื่องง่ายที่จะสร้างข้อบกพร่องเช่นการรวมตะกรัน, ฟิวชั่นที่ไม่สมบูรณ์, และการเจาะที่ไม่สมบูรณ์.
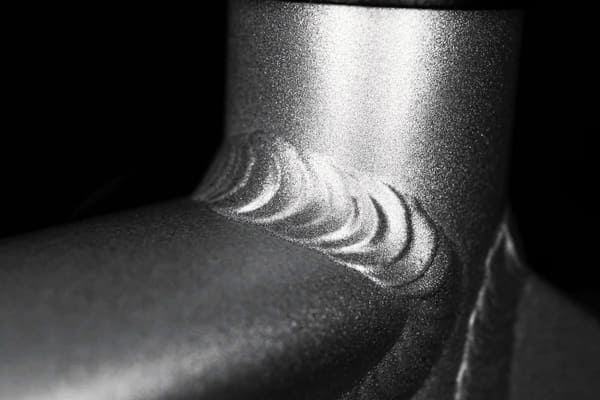
การเชื่อมของอลูมิเนียมและอลูมิเนียมอัลลอยด์
ฟิล์มออกไซด์พื้นผิวของอลูมิเนียมและการดูดซึมของความชื้นจำนวนมากสามารถทำให้รูขุมขนได้ง่าย.
ข้อกำหนดสำหรับสภาพแวดล้อมการเชื่อมส่วนใหญ่จะป้องกันการสร้างรูขุมขนในการเชื่อม.
เมื่อความชื้นสัมพัทธ์มากกว่า 85% หรืออุณหภูมิแวดล้อมต่ำ, แนวโน้มของรูขุมขนในรอยเชื่อมจะเพิ่มขึ้นอย่างรวดเร็วเนื่องจากน้ำควบแน่นที่ถูกดูดซับโดยร่อง, พื้นผิวของลวดเชื่อมและผนังด้านในของท่อส่งก๊าซ.
จำกัด ความชื้นสัมพัทธ์ให้น้อยกว่า 80%, และอุณหภูมิแวดล้อมไม่ควรต่ำกว่า 5 ℃.
หากเกินกฎระเบียบ, ควรใช้มาตรการป้องกันที่เหมาะสม.
(ความชื้นสัมพัทธ์และอุณหภูมิแวดล้อมถูกวัดภายใน 500-1000 มม. จากการเชื่อม).
ในการก่อสร้างกลางแจ้ง, โดยทั่วไปแล้วควรตั้งค่ากระจกหน้ารถเพื่อป้องกันไม่ให้แก๊สอาร์กอนถูกพัดพาไปในระหว่างการเชื่อมอาร์คแอมโมเนีย, ซึ่งจะส่งผลกระทบต่อเอฟเฟกต์การป้องกันก๊าซและช่วยให้การเชื่อมสามารถดำเนินการได้อย่างราบรื่น.
ก่อนเชื่อม, ตำแหน่งการเชื่อมควรได้รับการรักษาอย่างเคร่งครัดโดยวิธีการทางเคมีและเครื่องจักรกล.
คุณภาพที่ชัดเจนของฟิล์มออกไซด์บนพื้นผิวของลวดเชื่อมและร่องเป็นสิ่งสำคัญมากในการป้องกันข้อบกพร่องเช่นรูขุมขนและรอยเชื่อมที่ไม่ได้ใช้.
ฟิล์มน้ำมันและออกไซด์ภายในระยะ 30-50 มม. ของร่องจะถูกลบออก.
ลำดับและวิธีการทำความสะอาดมีดังนี้: ใช้ตัวทำละลายอินทรีย์เช่นอะซิโตนหรือคาร์บอนเตตระคลอไรด์เพื่อกำจัดน้ำมันพื้นผิว, และช่วงการทำความสะอาดทั้งสองด้านของร่องไม่ควรน้อยกว่า 50 มม..
ลวดเชื่อมได้รับการทำความสะอาดด้วยวิธีทางเคมี.
การทำความสะอาดทางเคมีคือการดื่มด่ำ 5-10% สารละลายโซเดียมไฮดรอกไซด์ที่ประมาณ 70 ℃สำหรับ 30-60 ไม่กี่วินาที, หรือแช่ใน 5-10% สารละลายโซเดียมไฮดรอกไซด์ที่อุณหภูมิห้องสำหรับเหรียญ 35J-Falcon.
จากนั้นแช่ด้วย 15% hno (อุณหภูมิปกติ) ประมาณ 2 นาทีแล้วล้างด้วยน้ำอุ่น.
หรือล้างด้วยน้ำเย็น.
จากนั้นปล่อยให้แห้งสนิท.
สำหรับสายการเชื่อมที่ได้รับการรักษาพื้นผิวอย่างน่าเชื่อถือและไม่ได้รับการออกซิไดซ์หรือปนเปื้อน, ไม่จำเป็นต้องมีการรักษาข้างต้นอีกต่อไปและสามารถใช้โดยตรงได้.
ร่องที่ทำความสะอาดและลวดเชื่อมไม่ควรปนเปื้อนก่อนการเชื่อม.
หากไม่มีมาตรการป้องกันที่มีประสิทธิภาพ, การเชื่อมควรดำเนินการภายใน 24 ชั่วโมง, มิฉะนั้นควรทำความสะอาดอีกครั้ง.
พื้นผิวของร่องแปรรูปนั้นแบน, โดยไม่ต้องมีช่องเสียบและแฟลช.
รูปแบบร่องเป็นรูปตัววี, ไม่มีขอบทื่อ, และมุมร่องนั้นควร 70-75 °.
การเชื่อมก้นที่มีความหนาของผนังที่แตกต่างกันควรมีส่วนการเปลี่ยนแปลงที่ 140 มม..
สามารถยื่นร่องและพื้นผิวใกล้เคียงได้, ที่ถูกคัด, บดหรือทำความสะอาดด้วยไฟล์ เหล็กกล้าไร้สนิม แปรงลวดประมาณ 0.2 มม.
ช่วงการทำความสะอาดทั้งสองด้านไม่ควรน้อยกว่า 30 มม. จากขอบของร่อง. เครื่องมือที่ใช้ควรเสื่อมโทรมเป็นประจำ.
เสริมสร้างการป้องกันในระหว่างการเชื่อมเพื่อป้องกันการเกิดออกซิเดชัน.
เมื่อการเชื่อมก๊าซเฉื่อยทังสเตน, ใช้พลังงาน AC เพื่อถอดฟิล์มออกไซด์ผ่านการทำความสะอาดแคโทด.
เมื่อการเชื่อมแก๊ส, ใช้ฟลักซ์ที่ลบฟิล์มออกไซด์.
ฟลักซ์ที่ใช้สำหรับการเชื่อมก๊าซคือคลอไรด์และฟลูออไรด์ขององค์ประกอบเช่นโพแทสเซียม, โซเดียม, ลิเธียม, และแคลเซียม, ซึ่งสามารถถอดฟิล์มออกไซด์ได้.
เมื่อเชื่อมแผ่นหนา, ความร้อนการเชื่อมสามารถเพิ่มขึ้นได้.
ตัวอย่างเช่น, ส่วนโค้งฮีเลียมมีความร้อนสูง, และใช้การป้องกันก๊าซผสมฮีเลียมหรืออาร์กอน-เฮเลียม, หรือใช้การเชื่อมแบบโล่ป้องกันก๊าซอิเล็กโทรดขนาดใหญ่.
ในกรณีของการเชื่อมต่อเชิงบวกโดยตรงในปัจจุบัน, ไม่จำเป็นต้องทำความสะอาดแคโทด.
ค่าสัมประสิทธิ์การขยายตัวของอลูมิเนียมและอลูมิเนียมอัลลอยด์เป็นสองเท่าของเหล็กกล้าคาร์บอนและเหล็กกล้าต่ำ.
อัตราการหดตัวของปริมาตรของอลูมิเนียมในระหว่างการแข็งตัวมีขนาดใหญ่, และความผิดปกติและความเครียดของการเชื่อมมีขนาดใหญ่.
ดังนั้น, จำเป็นต้องมีมาตรการในการป้องกันการเสียรูปเชื่อม.
เมื่อสระว่ายน้ำหลอมเหลวอลูมิเนียมแข็งตัว, โพรงหดตัว, การหดตัว, รอยแตกด้วยความร้อนและความเครียดภายในสูงถูกสร้างขึ้นได้ง่าย.
ในการผลิต, มาตรการในการปรับองค์ประกอบของลวดเชื่อมและกระบวนการเชื่อมสามารถนำมาใช้เพื่อป้องกันการเกิดรอยแตกด้วยความร้อน.
จากประสบการณ์การผลิต, ลวดเชื่อมที่มีเนื้อหาซิลิกอนของ 4.5% ถึง 6% จะมีความต้านทานการแตกที่ดีกว่า.
อลูมิเนียมมีความสามารถที่แข็งแกร่งในการสะท้อนแสงและความร้อน.
ไม่มีการเปลี่ยนสีที่ชัดเจนเมื่อเปลี่ยนจากของแข็งเป็นของเหลว.
เป็นการยากที่จะตัดสินสถานะการหลอมละลายในระหว่างการเชื่อม.
ความแข็งแรงของอลูมิเนียมอุณหภูมิสูงต่ำมาก, และเป็นการยากที่จะสนับสนุนสระที่หลอมเหลว, ซึ่งเป็นเรื่องง่ายที่จะทำให้เกิดการล่มสลายและการเผาไหม้.
สามารถนำวิธีการแผ่นหลังไปใช้เพื่อหลีกเลี่ยงการเกิดปัญหานี้ได้.
โลหะผสมอลูมิเนียมและอลูมิเนียมสามารถละลายไฮโดรเจนจำนวนมากในสถานะของเหลว, แต่แทบจะไม่ละลายในสถานะของแข็ง.
ในกระบวนการของการแข็งตัวและการระบายความร้อนของสระหลอมเหลวเชื่อมเชื่อม, ไฮโดรเจนไม่มีเวลาที่จะล้น, และรูขุมขนไฮโดรเจนเกิดขึ้นได้ง่าย.
ความชื้นในบรรยากาศคอลัมน์อาร์ค, ความชื้นดูดซับโดยฟิล์มออกไซด์บนพื้นผิวของวัสดุการเชื่อมและวัสดุแม่เป็นแหล่งไฮโดรเจนทั้งหมดในการเชื่อม.
ดังนั้น, แหล่งที่มาของไฮโดรเจนจะต้องถูกควบคุมอย่างเคร่งครัดเพื่อป้องกันการก่อตัวของรูขุมขน.
การประมวลผลร่องใช้วิธีการประมวลผลเชิงกล.
พื้นผิวของร่องแปรรูปควรจะแบน, โดยไม่ต้องมีช่องเสียบและแฟลช.
รูปแบบและขนาดของร่องควรขึ้นอยู่กับประเภทร่วม, ความหนาของวัสดุหลัก, ตำแหน่งเชื่อม, วิธีการเชื่อม, การมีหรือไม่มีแผ่นและเงื่อนไขการใช้งาน.
แผ่นสามารถทำจากสแตนเลส, เหล็กคาร์บอน, แผ่นทองแดง, แผ่นกราไฟท์และวัสดุอื่น ๆ ที่ไม่มีผลกระทบต่อคุณภาพของการเชื่อม.
การเยื้องศูนย์ควรปฏิบัติตามกฎระเบียบดังต่อไปนี้:
เมื่อความหนาของผนังs≤5มม., B≤0.5มม.
เมื่อความหนาของผนัง s>5 มม, B≤0.1มม. และb≤2มม.
เมื่อความหนาของผนังs≤5มม., B≤0.5มม.
เมื่อความหนาของผนัง s>5 มม, B≤0.1มม. และb≤2มม.
เชื่อมแหวนb≤0.2มม. และb≤5มม.
คู่เชื่อมสามารถเป็นจุดเชื่อมนอกร่องหรือจุดที่แก้ไขภายในร่อง.
เมื่อเชื่อมตำแหน่งเชื่อม, ลวดเชื่อมที่เลือกควรตรงกับวัสดุหลัก.
การเชื่อมตำแหน่งควรมีความยาวที่เหมาะสม, ระยะห่างและความสูงเพื่อให้แน่ใจว่ามีความแข็งแรงเพียงพอและจะไม่แตกในระหว่างกระบวนการเชื่อม.
หากพบข้อบกพร่องในการเชื่อมตำแหน่ง, พวกเขาควรได้รับการจัดการในเวลา.
สำหรับการเชื่อมตำแหน่งรากเป็นส่วนหนึ่งของการเชื่อมอย่างเป็นทางการ, ควรลบวัสดุสีดำและออกไซด์บนพื้นผิว, และปลายทั้งสองควรถูกตัดเป็นทางลาดที่อ่อนโยน.
วัสดุหลักไม่ควรได้รับความเสียหายเมื่อถอดแผ่นวางตำแหน่ง.
หลังจากลบออก, เนื้อเชื่อมที่เหลือควรจะขัดเพื่อล้างด้วยพื้นผิวของวัสดุหลัก.
อา. การเชื่อมส่วนโค้งของก๊าซเฉื่อยทังสเตนด้วยตนเองควรใช้แหล่งจ่ายไฟ AC.
การเชื่อมอิเล็กโทรดอาร์กอนอาร์คการเชื่อมควรใช้แหล่งจ่ายไฟ DC, และสายเชื่อมควรเชื่อมต่อกับอิเล็กโทรดบวก.
บี. เพื่อลดการเสียรูปเชื่อม, ควรใช้วิธีการเชื่อมและลำดับที่เหมาะสม.
หรือการตรึงที่เข้มงวด, และควรพิจารณาระยะขอบการหดตัวล่วงหน้า.
ค. ก่อนการเชื่อมอย่างเป็นทางการ, การทดสอบพื้นผิวสามารถทำได้บนแผ่นทดสอบ, และสามารถปรับพารามิเตอร์กระบวนการได้. หลังจากยืนยันว่าไม่มีรูขุมขน, การเชื่อมอย่างเป็นทางการสามารถดำเนินการได้.
ง. ภายใต้เงื่อนไขของการสร้างความมั่นใจว่าการเจาะที่ดีและการหลอมรวมของการเชื่อม, ควรใช้ความเร็วในการเชื่อมกระแสสูงและเร็วมากที่สุดเท่าที่จะเป็นไปได้ในช่วงที่ได้รับอนุญาตจากกฎระเบียบกระบวนการเชื่อม.
แอมพลิจูดการแกว่งด้านข้างของลวดเชื่อมไม่ควรเกินเส้นผ่านศูนย์กลางสามเท่า.
อี. หากไม่มีข้อกำหนดพิเศษ, การเชื่อมจะไม่อุ่นก่อนการเชื่อม.
เมื่อเชื่อมหลายชั้น, อุณหภูมิ interlayer ควรต่ำที่สุดเท่าที่จะทำได้, โดยเฉพาะไม่สูงกว่า 100 ℃.
ฉ. ในระหว่างการเชื่อมก๊าซเฉื่อยทังสเตน, จุดสิ้นสุดของลวดเชื่อมไม่ควรออกจากพื้นที่ป้องกันอาร์กอนในระหว่างการเชื่อม, และมุมระหว่างลวดเชื่อมและพื้นผิวเชื่อมควรอยู่ที่ประมาณ 15 °เมื่อให้อาหาร.
ควรรักษามุมระหว่างปืนเชื่อมและพื้นผิวเชื่อมระหว่าง 80 °ถึง 90 °.
สำหรับการเชื่อมในแนวตั้งและตำแหน่งการเชื่อมแนวนอนที่มีความหนาไม่น้อยกว่า 4RAM, เมื่อเงื่อนไขอนุญาต, การเชื่อมเลเยอร์ด้านล่างสามารถใช้กระบวนการเชื่อมอาร์คอาร์คแบบซิงโครนัสสองด้าน.
ก. ในระหว่างการเชื่อม, ฟิล์มออกไซด์ระหว่างชั้นเชื่อม, เนื้อเชื่อมที่มากเกินไปและข้อบกพร่องการเชื่อมอื่น ๆ จะต้องถูกลบออก.
สำหรับการเชื่อมสองด้านหรือรอยเชื่อมสำหรับการเชื่อมด้านล่างที่ต้องทำความสะอาดราก, ควรทำความสะอาดรูททางกลไกโดยเชิงกลไก.
ชม. ควรติดตั้งแผ่นสตาร์ทอลูมิเนียมอาร์คและแผ่นตะกั่วออกที่ปลายทั้งสองของเชื่อมตามยาว.
หลังจากทำความสะอาดหลุมโค้งของการเชื่อมแหวนยาว, ขอแนะนำให้จุดไฟโค้งบนแผ่นสตาร์ทเตอร์อาร์คเมื่อเชื่อมต่อไป, และรอจนกว่าส่วนโค้งจะเผาไหม้อย่างเสถียรก่อนเชื่อม.
ฉัน. เมื่อมีสปาเตอร์ติดอยู่กับหัวฉีดที่เห็นได้ชัดว่าขัดขวางการไหลของแก๊สอาร์กอน, ต้องถอดสปอตเตอร์ออกหรือต้องเปลี่ยนหัวฉีด.
เมื่อปลายทังสเตนปนเปื้อนหรือมีรูปร่างผิดปกติ, ต้องได้รับการซ่อมแซมหรือเปลี่ยนใหม่.
การทำความสะอาดพื้นผิวและการตัดเฉือนจะต้องดำเนินการตามวิธีการ 1.3 และ 1.5 ในส่วน 1 ของบทความนี้.
โดยทั่วไป, เมื่อเชื่อมแผ่นที่มีความหนา 3-4 มม, ไม่จำเป็นต้องทำให้รอยแตก, และหนึ่งชั้นสามารถเชื่อมได้ในแต่ละครั้ง.
เมื่อความหนาของแผ่นเป็น 5-6 มม, ต้องทำร่อง, และการเชื่อมข้างเดียวและการขึ้นรูปสองด้านเป็นสิ่งจำเป็น.
ความแข็งแรงของอลูมิเนียมและโลหะผสมอลูมิเนียมต่ำมากที่อุณหภูมิสูง, และความลื่นไหลของอลูมิเนียมเหลวเป็นสิ่งที่ดี. โดยเฉพาะอย่างยิ่งเมื่อการเชื่อมโดยการเชื่อมก๊าซ oxyacetylene, อุณหภูมิสูงและช่วงความร้อนมีขนาดใหญ่, และโลหะเชื่อมมีแนวโน้มที่จะล่มสลาย.
เมื่อเชื่อมแผ่นที่มีความหนา 3-4 มม, ต้องเพิ่มแผ่นรองที่ด้านหลัง, และวัสดุแผ่นสามารถทำจากแผ่นเหล็กคาร์บอน.
เมื่อความหนาของแผ่นเป็น 5-6 มม, ต้องทำร่อง, และเมื่อเชื่อมเชื่อมข้างเดียวและการขึ้นรูปสองด้าน, ต้องเพิ่มแผ่นรองที่มีร่องวงกลมบนพื้นผิวด้านหลังเพื่อให้แน่ใจ.
ความหนาของวัสดุแผ่นควรมากกว่า 12 มม., และแผ่นไม่ควรเปลี่ยนรูปเมื่อความร้อนระหว่างการเชื่อมระหว่างการเชื่อม.
ไม่จำเป็นต้องอุ่นสำหรับการเชื่อมหนา 3-4 มม. แผ่นอลูมิเนียม.
เมื่อความหนาของแผ่นคือ 5-6 มม., สามารถอุ่นได้อย่างเหมาะสม, แต่อุณหภูมิไม่ควรสูงเกินไป, ประมาณ 100 ℃เพียงพอแล้ว.
เมื่อการเชื่อมแก๊ส, ใช้ฟลักซ์ที่ลบฟิล์มออกไซด์.
ฟลักซ์ที่ใช้สำหรับการเชื่อมก๊าซคือคลอไรด์และฟลูออไรด์ขององค์ประกอบเช่นโพแทสเซียม, โซเดียม, ลิเธียม, และแคลเซียม, ซึ่งสามารถถอดฟิล์มออกไซด์ได้.
ควรเลือกลวดเชื่อมเพื่อให้ตรงกับวัสดุของแถบอลูมิเนียม.
อลูมิเนียมมีความสามารถที่แข็งแกร่งในการสะท้อนแสงและความร้อน. ไม่มีการเปลี่ยนสีที่ชัดเจนเมื่อเปลี่ยนจากของแข็งเป็นของเหลว. เป็นการยากที่จะตัดสินสถานะการหลอมละลายในระหว่างการเชื่อม. ความแข็งแรงของอลูมิเนียมอุณหภูมิสูงต่ำมาก, และเป็นการยากที่จะสนับสนุนสระที่หลอมเหลว, ซึ่งเป็นเรื่องง่ายที่จะทำให้เกิดการล่มสลายและการเผาไหม้.
เมื่อให้ความร้อน, สายเชื่อมควรเคลื่อนย้ายอย่างต่อเนื่องบนพื้นผิวของการเชื่อม. เมื่อละลาย, การเชื่อมต่อเนื่องควรดำเนินการทันทีโดยไม่หยุดอยู่ตรงกลาง.
ความเร็วในการเชื่อมควรเร็ว, และความเร็วในการให้อาหารลวดเชื่อมควรติดตาม. หัวฉีดเชื่อมควรทำการเคลื่อนไหวเป็นวงกลมรอบ ๆ รอยเชื่อม. ในขณะที่ลวดเชื่อมถูกป้อนลง, ควรกวนในถังเพื่อทำชุดโลหะเหลว.
ฟลักซ์ที่เหลือและตะกรันเชื่อมที่เหลืออยู่ในรอยเชื่อมและบริเวณใกล้เคียงหลังจากการเชื่อมจะทำลายฟิล์ม passivation บนพื้นผิวอลูมิเนียม, และบางครั้งก็กัดกร่อนชิ้นส่วนอลูมิเนียม, ดังนั้นควรทำความสะอาด.
โดยทั่วไป, สามารถทำความสะอาดได้ด้วยวิธีการง่ายๆเช่นน้ำร้อนล้างหรือเป่าไอน้ำ.
ด้วยการขยายตัวของอุตสาหกรรมการแปรรูปอลูมิเนียมและอลูมิเนียม, เทคโนโลยีการเชื่อมมีการปรับปรุงและสร้างสรรค์อย่างต่อเนื่อง. ผู้ใช้สามารถเลือกวิธีการกระบวนการที่แตกต่างกันตามความต้องการการผลิต.
โดยการทำความเข้าใจอย่างเต็มที่และทำความเข้าใจลักษณะและวิธีการกระบวนการของวัสดุอลูมิเนียมโลหะผสมและใช้มาตรการบางอย่าง, การเชื่อมวัสดุโลหะผสมอลูมิเนียมสามารถทำได้ดี.
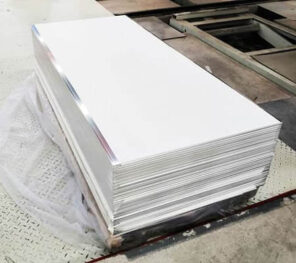
5083 แผ่นอลูมิเนียมเกรดมารีน H116 มีความทนทานต่อการกัดกร่อนของน้ำทะเลได้ดีเยี่ยม, อัตราส่วนความแข็งแรงต่อน้ำหนักสูง, และความสามารถในการเชื่อมที่ดีเยี่ยมสำหรับโครงสร้างทางทะเลและนอกชายฝั่ง.
1100 วงกลมอลูมิเนียมรีดจาก 1100 ขดลวดอลูมิเนียมเป็นวัตถุดิบ, ซึ่งเป็นของอลูมิเนียมบริสุทธิ์อุตสาหกรรมธรรมดาที่มีปริมาณอลูมิเนียมของ 99.0%.

ดิ 5052 แผ่นกระจกอโนไดซ์เป็นแผ่นอลูมิเนียมชนิดหนึ่งที่ผ่านกระบวนการอโนไดซ์, ทำให้เกิดพื้นผิวสะท้อนแสง. วัสดุทำมาจาก 5052 อลูมิเนียมอัลลอยด์, ซึ่งเป็นที่รู้จักในด้านความต้านทานการกัดกร่อนที่ดีเยี่ยมและความสามารถในการขึ้นรูปที่ดี.
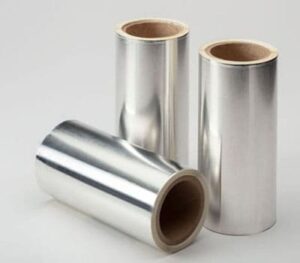
อลูมิเนียมฟอยล์อิเล็กทรอนิกส์เป็นอลูมิเนียมฟอยล์ชนิดหนึ่งที่ผ่านกระบวนการรีดหลายชุด, กระบวนการทำความสะอาดและตัดแท่งอะลูมิเนียมที่มีความบริสุทธิ์สูง. เป็นวัตถุดิบสำคัญในการผลิตตัวเก็บประจุอลูมิเนียมอิเล็กโทรลีติค.
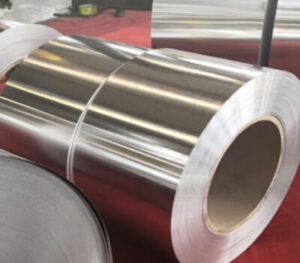
6082 แถบอลูมิเนียมมักจะสามารถผ่านการอบชุบด้วยความร้อนเพื่อความแข็งแรงที่สูงขึ้น, แต่ความเหนียวค่อนข้างต่ํา 6082 อลูมิเนียมอัลลอยด์เป็นหนึ่งในรุ่นโลหะผสมของ...
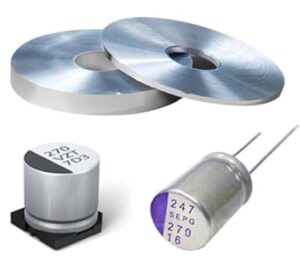
อลูมิเนียมฟอยล์เป็นหนึ่งในส่วนประกอบของอุปกรณ์เก็บประจุไฟฟ้า. การเพิ่มวัสดุอลูมิเนียมฟอยล์ไม่เพียงแต่สามารถปรับปรุงคุณภาพของตัวเก็บประจุได้เท่านั้น, แต่ยังเพิ่มความต้านทานแรงดันไฟฟ้าของตัวเก็บประจุในขณะเดียวกันก็รับประกันประสิทธิภาพและอายุการใช้งานของตัวเก็บประจุ.
ฉบับที่ 52, ถนนตงหมิง, เจิ้งโจว, เหอหนาน, จีน
เหอหนาน หัวเว่ย อลูมิเนียม บจก., จํากัด, หนึ่งในผู้จัดจําหน่ายอลูมิเนียมที่ใหญ่ที่สุดในจีนเหอหนาน,เราก่อตั้งขึ้นในปี 2544 และเรามีประสบการณ์มากมายในการนําเข้าและส่งออกและผลิตภัณฑ์อลูมิเนียมคุณภาพสูง
จันทร์ – เสาร์, 8น. – 17.00 น.
วันอาทิตย์: ปิด
© ลิขสิทธิ์ © 2023 เหอหนานหัวเว่ยอลูมิเนียม จํากัด, จํากัด
ความคิดเห็นล่าสุด
ท่านที่รัก, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% นาที) ขนาด:450 X32 X6 มม. หนึ่งของคุณ 570 TH-AW 1050 อา, QUANTITY=3400KG
สวัสดี, จะกรุณามอบสิ่งของดังนี้: คอยล์0,6x1250 (1000)mm EN AW-3105 5tons
สวัสดี, คุณสามารถให้ฉันแผ่นอลูมิเนียม? ตามหน้าที่ฉันต้องการ: 110มม. x 1700 มม. x 1700 มม 5083 เอช 111 - 21 pcs Next year planed is 177 พี ซี
บทความที่ดี. ฉันมีความยินดี, ฉันพบบทความนี้. หลายคนดูเหมือนจะ, ว่าพวกเขามีความรู้ที่ถูกต้องเกี่ยวกับเรื่องนี้, แต่บ่อยครั้งก็ไม่เป็นเช่นนั้น. ดังนั้นความประหลาดใจที่น่ายินดีของฉัน. ฉันประทับใจ. ฉันจะแนะนำที่นี่อย่างแน่นอนและกลับมาบ่อยขึ้น, เพื่อดูสิ่งใหม่ๆ.
ความต้องการของแถบอลูมิเนียม