1050 Belagd aluminiumskiva för aluminiumbricka — livsmedelskvalitet

Hem » Ansökningar » 1050 Belagd aluminiumskiva för aluminiumbricka — livsmedelskvalitet

1050 Belagd aluminiumskiva för aluminiumbricka ger utmärkt formbarhet, livsmedelskontaktsäkerhet, och beläggningsprestanda för färdigmat och ugnsbara brickor.

1. Introduktion

1050 Belagd aluminiumskiva för aluminiumbricka är ett ämne som är skuret av kommersiellt rent aluminium (Legering 1050) och levereras med en funktionell ytbeläggning – avsedd för formning till aluminiumtråg, lock och behållare.

Dess kombination av exceptionell duktilitet, utmärkt korrosionsbeständighet, god värmeledningsförmåga, och kompatibilitet med beläggningar av livsmedelskvalitet gör det till ett föredraget substrat för dragna och djupdragna brickor som används i matservering, catering, läkemedel och lätt industriell användning.

Aluminiumlegering 1050 (kommersiellt ren, typiskt ≥99,5% Al) används ofta där formbarhet, ytkvalitet och korrosionsbeständighet är centrala. Vid tillverkning av brickor, det gemensamma produktionsflödet är: spole → tom skiva → rita/forma → trimning/finish.

Levererar skivor redan belagd kan förenkla nedströmsverksamheten (undviker efterformningsbeläggningssteg), förbättra processutbytet och säkerställa konsekvent efterlevnad av livsmedelskontakt.

Aluminum Tray Used 1050 Coated Aluminum Disc

Aluminiumbricka använd 1050 Belagd aluminiumskiva

2. Egenskaper av 1050 Belagd aluminiumskiva

Kemisk sammansättning

1050 aluminium cirkel är en kommersiellt rent aluminium kvalitet. De exakta gränserna varierar beroende på standard och leverantör; tabellen nedan visar typiska sammansättningsintervall som du kommer att se på MTC.

Element Typiskt innehåll (viktprocent)
Aluminium (Al) ≥ 99.5% (balans)
Järn (Fe) 0.20 – 0.40
Kisel (Och) ≤ 0.25
Koppar (Cu) ≤ 0.05
Mangan (Mn) ≤ 0.05
Magnesium (Mg) ≤ 0.05
Zink (Zn) ≤ 0.05
Titan (Av) ≤ 0.03
Andra (varje) spåra

Specifikationsanmärkning: kräva leverantörens MTC med faktiska uppmätta värden och värme/parti spårbarhet. Lågt koppar- och låglegeringsinnehåll är anledningen 1050 har mycket bra korrosionsbeteende och är lätt att kvalificera för livsmedelskontakt.

Mekaniska egenskaper

Dessa värden beror starkt på mätare och temperament. Använd leverantörsdragkuponger tagna från samma spole/lot för slutlig design.

Egendom Typiskt utbud (teknisk vägledning)
Draghållfasthet (UTS) ~70 – 120 MPa
Sträckstyrka (0.2% bevis) ~25 – 60 MPa
Förlängning vid brott (A%) 20 – 40% (tjockare/glödgat material mot den övre änden)
Brinell hårdhet (HB) ~20 – 35 HB
Elasticitetsmodul (E) ~69 GPa

Praktiska implikationer

  • Lågt utbyte och hög töjning gör 1050 förlåtande i djupteckning; den tål avsevärd plastreduktion utan att spricka.
  • Draghållfasthet/utbyte varierar beroende på temperament (O är mjukast; lätt töjningshärdning ökar styrkan). Ange alltid temperament om du behöver snävare formgränser.
Mill Finished 1050 Aluminum Disc

Bruket färdigt 1050 Aluminiumskiva

Duktilitet och formbarhet

1050 väljs främst på grund av dess utmärkt duktilitet och formbarhet – avgörande för djupdragna brickor.

Viktiga formbarhetsegenskaper och vägledning

  • Hög förlängning: möjliggör enkeldragningsdjup och omritningsoperationer med lägre risk för brott.
  • Typiskt enkeldragningsförhållande: ~1,6 – 2.2 (geometri beroende). Omritningar och flerstegsformning ökar det möjliga djupet.
  • Gallringsgränser: förvänta dig lokala tjockleksminskningar i dragna koppar/brickor; designgeometri för att hålla lokal belastning under materialets formningsgräns. Validera med kupoltestning eller simulering av finita elementformning.
  • Minsta rekommenderade böjradie: beror på mätare och beläggning, men en konservativ riktlinje är 0.5 – 2 × materialtjocklek för spolade/blankade skivor. För små radier kör försök (beläggningen kan spricka vid snäva kurvor).
  • Blank kantkvalitet: Grader och hack uppmuntrar till rivningsinitiering — ange gradhöjd och kantradier för ämnen.
  • Smörjning vs beläggning: beläggningar kan fungera som en del av smörjsystemet för ritning, men lita inte på enbart dekorativa/funktionella beläggningar för att bilda smörjmedel – specificera formsmörjmedel om det behövs.

Väsentliga fysikaliska egenskaper

Egendom Typiskt värde / notera
Densitet 2.70 g·cm⁻³
Värmeledningsförmåga ~230–235 W·m⁻¹·K⁻¹ (utmärkt värmeöverföring för ugnsbara plåtar)
Koefficient för termisk expansion (linjär) ~23 × 10⁻⁶/°C
Smältpunkt (solidus) ~660 °C
Elektrisk ledningsförmåga ~50–65 % IACS (legering/temperatur beroende)
Ytoxid Naturlig Al₂O₃ passiv film — kemiskt stabil och tunn

3. Tillverkningsprocessen av 1050 Belagd aluminiumskiva

Tillverkning och glödgning av aluminiumspolar

  • Gjutning & varm/kall rullning: kvarnen gjuter plattor och reducerar sedan till slutlig tjocklek genom varmvalsning följt av kallvalsning i flera steg. Slutmåttet för skivor i fack är vanligtvis intervall 0.20–1,50 mm. Kallreduktion och kvarnschema bestämmer sluthärdning och mekaniska egenskaper.
  • Glödgning (uppmjukning): kontinuerlig (tandem) eller satsvis glödgning tillämpas för att nå en glödgat (O) skick eller specificerat ljustemperering. Typiska industriella glödgningsintervall för kommersiellt ren Al som t.ex 1050 är ~300–420 °C hålls under tillräckligt lång tid för att omkristallisera och homogenisera — faktiska börvärden beror på spolens massa, linjeförmåga och önskat temperament. Sikta på att uppnå målinriktad töjning och dragbarhet samtidigt som skalan och ytoxidation minimeras.
  • Betning / avlägsnande av fjäll: efter glödgning, mekanisk borstning och/eller lätt kemisk betning tar bort oxider och ytrester som skulle försämra beläggningens vidhäftning.
  • Utjämning av spole & spänningskontroll: Den slutliga spolen är utjämnad för att ta bort camber/våg och spolas under kontrollerad spänning för att förhindra kantskador.

Ytförbehandling

Detta är utan tvekan det viktigaste steget för att säkerställa beläggningens livslängd och prestanda. En otillräckligt förberedd yta kommer att leda till dålig vidhäftning och för tidigt beläggningsfel. Flerstegsprocessen är utformad för att skapa ett kemiskt rent och stabilt underlag.

  1. Avfettning: Remsan passerar först genom en serie spray- eller nedsänkningstankar som innehåller varmt, alkaliska rengöringsmedel. Denna process förtvålar och tar bort eventuella kvarvarande rulloljor, fett, och andra ytföroreningar som blivit över från aluminiumbruket.
  2. Sköljning: Remsan sköljs sedan noggrant med vatten, ofta i flera steg, för att ta bort alla spår av rengöringslösningen. Den sista sköljningen sker vanligtvis med avjoniserat vatten för att förhindra att mineralavlagringar bildas på den orörda ytan.
  3. Kemisk omvandlingsbeläggning: Efter rengöring, remsan genomgår en kemisk omvandlingsprocess. Detta skapar en mikroskopisk, inert, oorganiskt skikt på aluminiumet. Detta lager tjänar två syften:
    • Det förbättrar beläggningens vidhäftning dramatiskt genom att skapa en mer mottaglig yta med en större mikroskopisk yta för den organiska beläggningen att binda med.
    • Det ger ett extra lager av korrosionsbeständighet under filmen, förhindrar eventuell korrosionskrypning om ytskiktet någonsin skulle få djupa repor.
      Modern, miljöanpassade linjer använder kromfria omvandlingsbeläggningar baserade på kemi som zirkonium eller titan.

Applicering av precisionsbeläggning

Den förberedda aluminiumremsan går sedan in i en klimatkontrollerad, renrumsmiljö för att förhindra att damm eller partiklar förorenar ytan. Beläggningen appliceras via en kontinuerlig coil beläggning behandla.

  • Roll Coater: En högprecisionsmaskin som kallas rollcoater används. Den består av en serie rullar. En pickup-rulle drar den flytande beläggningen från en bricka, överför den till en uppmätt applikatorrulle, som då gäller en perfekt enhetlig, tunn film på den rörliga aluminiumremsan.
  • Enhetlighet och kontroll: Denna metod är överlägsen sprutning eftersom den möjliggör exakt kontroll över beläggningens tjocklek, som vanligtvis anges mellan 15 och 25 mikron (µm) med en tolerans på bara ±1-2 µm. Appliceringen kan vara ett enkelskikt eller ett dubbelskiktssystem (primer och topplack) beroende på vilken prestanda som krävs.
Huawei Color Coated Aluminum Disc

Huawei färgbelagd aluminiumskiva

Termisk härdning

Omedelbart efter att beläggningen applicerats, remsan går direkt in i en lång, flerzonshärdningsugn. Detta är inte bara en torkningsprocess.

  • Polymerisation: Den kontrollerade värmen (typiskt en toppmetalltemperatur på 200°C till 260°C) initierar en tvärbindande kemisk reaktion (polymerisation) i beläggningens harts. Detta förvandlar vätskefilmen till en hård, hållbar, kemiskt inert, och flexibel solid film som är permanent bunden till aluminiumet.
  • Processkontroll: Ugnens längd och linjehastighet (uppehållstid) är exakt kalibrerade för att säkerställa att beläggningen är helt härdad – varken underhärdad (för mjuk) inte heller överhärdat (för spröd). Efter att ha gått ur ugnen, remsan kyls, ofta genom ett vattensläckningssystem.

Blankering

När den belagda spolen har svalnat, den är redo att skäras till skivor. Den matas in i en mekanisk höghastighetspress utrustad med en precisionsblankningsdyna.

Denna dö, vilket i grunden är en mycket skarp och robust cirkulär stans, stämplar ut skivorna från den kontinuerligt rörliga remsan i mycket hög hastighet.

Skrotmaterialet, känd som "webben" eller "skelettet".,” hackas automatiskt och samlas in för omedelbar återvinning, gör processen mycket materialeffektiv.

5. Prestanda: korrosion, kemisk resistens & livsmedelssäkerhet

Korrosionsbeständighet

  • Inneboende: 1050 är mycket korrosionsbeständig i luft och många livsmedelsmiljöer på grund av sin renhet och stabila oxidfilm.
  • Beläggningsroll: beläggningar skyddar skärkanter och förbättrar motståndskraften i sura/alkaliska/saltiga förhållanden (till exempel, färdigrätter). Konverteringsbeläggningar minskar underskuren korrosion vid kanterna.

Kemisk kompatibilitet

  • Matsyror & fetter: typisk aluminiumbas acceptabel; utvalda beläggningar skapar en barriär för att förhindra smaköverföring och missfärgning.
  • Rengöringsmedel: beläggningar bör testas mot vanliga desinfektionsmedel (klor, kvartärt ammonium, perättiksyra) för att säkerställa inga blåsor eller förlust av vidhäftning.

Livsmedelssäkerhet och migration

  • Regelefterlevnad: beläggningar måste formuleras och testas för att uppfylla tillämpliga bestämmelser om kontakt med livsmedel (FDA, EU/EFSA, GB, etc.). Detta innebär vanligtvis övergripande migration och specifik migration tester på representativa förhållanden (temperatur, livsmedelssimulanter, tid).
  • Lågmigrerande lacker med dokumenterad toxikologi är obligatoriska för brickor avsedda att komma i kontakt med färdigmat.

Ugnbarhet och termisk prestanda

  • Brickbeläggningar för ugnsbruk måste klara korta högtemperaturcykler utan nedbrytning, rök, eller dålig lukt. Typiska gräddningscykler anges (till exempel, 200°C i upp till 60 minuter) och bör valideras med verkliga tester.
1050 Coated Aluminum Disc Display

1050 Belagd skiva i aluminium

6. Tillämpningar av 1050 Belagd aluminiumskiva för aluminiumbricka

1050 belagda aluminiumskivor är utgångspunkten för ett brett utbud av formade brickor och relaterade produkter. Deras kombination av extrem formbarhet, god ytfinish och kompatibilitet med en bred palett av beläggningar gör dem lämpliga för hela matserveringen, medicinsk, industriella och dekorativa marknader.

Färdigrätt & detaljhandeln matbrickor

Varför 1050 skivor passar

  • Utmärkt dragbarhet för djup, komplexa brickformer.
  • Hög värmeledningsförmåga säkerställer jämn uppvärmning och snabb kylning.
  • Kompatibel med värmeförseglande lack med låg migration och ugnsbara emaljer.

Typisk skiva & val av beläggning

  • Spårvidd: 0.25–0,50 mm (engångs mikrovågsugn ofta 0,25–0,35 mm).
  • Beläggning: enda- eller dubbelsidigt livsmedelsklassad värmeförseglingslack (DFT 1–6 µm) för lock; ugnsbar emalj (5–15 µm) för plåtar klassade för bakning.
  • Krav på tätningsmedel: tätningsstyrka ≥ 1,0–2,0 N/25 mm (specificera per tätningssystem).

Catering, bakverk & återanvändbara brickor

Varför 1050 skivor passar

  • Bra för lätta återanvändbara brickor och ark där släppegenskaper eller non-stick beläggningar behövs. 1050Formbarheten stöder tyngre mätare för återanvändning.

Typisk skiva & val av beläggning

  • Spårvidd: 0.6–1,2 mm (styvare bricka eller återanvändbart ark).
  • Beläggning: PTFE/silikonfrigöring eller robust emalj för upprepade gräddningscykler; tjockare torr film kan behövas.
  • Om återanvändbarhet krävs, specificera nötningsbeständighet och termisk uthållighet.
1050 Coated Aluminum Disc Applications

1050 Belagda skivor i aluminium

Farmaceutisk & medicinska brickor

Varför 1050 skivor passar

  • Hög ytrenhet möjliggör pålitlig beläggningsvidhäftning och steriliseringstolerans. God formbarhet ger komplex, kapslingsbara brickor med förutsägbar geometri.

Typisk skiva & val av beläggning

  • Spårvidd: 0.20–0,8 mm beroende på applikation (blåsryggarna är oftast tunna; instrumentbrickor tjockare).
  • Beläggning: inert, steriliseringsresistenta beläggningar: epoxi-fenol eller specialiserade inerta lacker kompatibla med autoklav, gamma- eller ETO-sterilisering.
  • Biokompatibilitet och extraherbara data krävs.

Bageri & industriella kok- och serveringsbrickor

Varför 1050 skivor passar

  • Med ugnsbara beläggningar, 1050 brickor klarar höga korttidstemperaturer och ger bra bryning och värmeöverföring.

Typisk skiva & val av beläggning

  • Spårvidd: 0.35–0,8 mm.
  • Beläggning: högtemperaturemalj eller silikon/emaljhybrid klassad för 180–230 °C korta cykler.
  • Överväg non-stick topplack när maten tenderar att fästa.

Lyx & dekorativa serveringsbrickor

Varför 1050 skivor passar

  • 1050 tar dekorativ lack och tryck väl; formbarhet möjliggör utsmyckade former och präglade mönster.

Typisk skiva & val av beläggning

  • Spårvidd: 0.20–0,6 mm (tunn för inpackning, tjockare för servering).
  • Beläggning: pigmenterade lacker, metalliska lacker, skyddande klarlack. Kan vara singel- eller dubbelsidig beroende på design.
  • Specialfinish: pigment med metallisk effekt, mjuka överrockar eller spot UV-lack på lister.

Industri- och specialbrickor

Varför 1050 skivor passar

  • För non-food brickor som fortfarande behöver formbarhet och ytbeläggning (till exempel, skärmar, delar som håller brickor), 1050 ger låg kostnad, lättbildat substrat.

Typisk skiva & val av beläggning

  • Spårvidd: 0.2–1,0 mm.
  • Beläggning: funktionell — antistatisk, ledande, korrosionsskyddande, eller hållbara skyddsfärger.

7. Fördelar med 1050 Belagd aluminiumskiva för aluminiumbricka

  • Exceptionell formbarhet: 1050Den höga töjningen minskar sprickbildning och möjliggör högre enkeldragningsförhållanden. Typiskt praktiskt enkeldragningsförhållande för 1050 skivor är ~1,6–2,2 beroende på geometri och smörjning; omritningar utökar uppnåeligt djup.
  • Ytkvalitet: jämna, ljusa ytor som accepterar beläggningar, trycker och lackar väl.
  • Korrosionsbeständighet: basmetall motstår jämn korrosion; beläggningar blockerar aggressiva livsmedel och desinfektionsmedel.
  • Termisk prestanda: utmärkt värmeöverföring för jämn tillagning och snabb uppvärmning/kylning.
  • Anpassningsförmåga för livsmedelssäkerhet: lätt att kvalificera sig med livsmedelsklassade beläggningar; många lågmigration kemi designade för 1050 substrat.
  • Återvinningsbarhet: aluminiumsubstrat är helt återvinningsbart; val av beläggning påverkar återvinningsvägen – beläggningar av ett material eller separerbara filmer är att föredra.

8. Jämförelse med andra aluminiumlegeringar

Parameter 1050 3003 3105 5052 5182 6061
Typisk kemi / roll Pure Al (≥99,5 %) Al-Mn Al-Mn Al-Mg Al-Mg Al-Mg-Si
Densitet (g·cm⁻³) 2.70 2.73 2.73 2.68 2.68 2.70
Typiskt UTS (MPa) 70–120 110–200 120–200 200–290 230–320 310–380
Typisk 0.2% bevis (MPa) 25–60 50–120 60–130 120–220 140–260 240–320
Förlängning (A%) 20–40 10–35 8–25 8–18 6–16 8–12
Formbarhet (djupdragning) Excellent Mycket bra Mycket bra Bra Bra Dålig
Korrosionsbeständighet Excellent (allmän) Mycket bra Mycket bra Excellent (esp. marin) Mycket bra Måttlig
Svetsbarhet Excellent Excellent Excellent Bra Bra Bra (HAZ mjuknar)
Typisk passform för brickanvändning Djupdragbara engångsbrickor Kraftigare brickor Styrkebalanserade brickor Stark / återanvändbara brickor Höghållfasta dragna delar Ej lämplig för djupdragna brickor
Relativ materialkostnad Låg–måttlig Måttlig Måttlig Måttlig – högre Högre Högre

9. Slutsats

1050 Belagd aluminiumskiva för aluminiumbricka applikationer representerar en välbalanserad lösning där formbarhet, ytkvalitet, livsmedelssäkerhet, och kostnadseffektivitet måste konvergera.

På grund av dess kommersiellt rena aluminiumsammansättning, 1050 legering erbjuder enastående duktilitet och djupdragningsförmåga, möjliggör effektiv produktion av komplexa brickgeometrier med högt formningsutbyte och låga skrothastigheter.

1050 aluminiumskivor ger pålitligt korrosionsskydd, kemisk resistens, och överensstämmelse med stränga bestämmelser om kontakt med livsmedel.

Dessa beläggningar förbättrar inte bara funktionella prestanda – som värmeförsegling, ugnsbarhet, eller släppbeteende – men bidrar också till konsekvent estetik och förlängd livslängd under realistiska bearbetnings- och lagringsförhållanden.

Vanliga frågor om 1050 Belagd aluminiumskiva för aluminiumbricka

Q1 — Vilken tjocklek på 1050 skiva ska jag välja för en typisk mikrovågsbar måltidsbricka?
För engångsbrickor för mikrovågsugn, mätare mellan 0.25–0,40 mm används ofta; välj tjockare mätare när större styvhet eller stapelhållfasthet krävs.

Q2 — Appliceras beläggningar före eller efter formning?
Båda metoderna används. Coil-coating sedan blanking är effektiv för hög volym; blank-sedan-rock kan ge bättre kanttäckning. Beläggning före formning minskar hanteringen men kräver att den härdade filmen är tillräckligt flexibel för att överleva dragning.

Q3 — Vilken temperatur kan en belagd 1050 plåt tål i ugn?
Det beror på beläggningskemin. Ugnsbara lacksystem är vanligtvis klassade för korta cykler upp till ~200–230 °C, men validera alltid det exakta systemet och utför riktiga bakningstester (rök/lukt, adhesion, och migration).

F4 — Hur säkerställer jag att livsmedelssäkerheten efterlevs?
Kräv leverantörsdokumentation av migrationstester och positivlistor för alla beläggningskomponenter (för FDA, EU, eller lokala bestämmelser). Ange representativa testförhållanden (tid, temperatur, livsmedelssimulanter).

F5 — Hur påverkar beläggning återvinningsbarheten?
Tunn, lågadditiva beläggningar som lätt förbränns eller separeras är att föredra. Tunga polymerlaminat eller multimaterialkonstruktioner komplicerar aluminiumåtervinning. Om återvinning till metallström är obligatorisk, kräver beläggningar som är certifierade som kompatibla med metallåtervinningsprocessen eller design för mekanisk separation.
Lämna ett svar

Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade *

Senaste kommentarer

  • AKBAR SAJJAD Said:
    Dear Sir, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50 % MIN) STORLEK:450 X32 X6 MM. DIN EN 570 EN-AW 1050 A, MÄNGD=3400KG
  • Said Sviatlana Kapachenia:
    Hej, Skulle du vara så snäll att erbjuda objekt enligt följande: Spole 0,6х1250 (1000)mm EN AW-3105 5tons
  • sa MILES:
    Hej, Kan du erbjuda mig aluminiumplåtar? Jag behöver faktiskt: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 st
  • Sa fotografi:
    Bra artikel. Jag var förtjust, att jag hittade den här artikeln. Många tycker det, att de har tillförlitlig kunskap om detta ämne, men så är ofta inte fallet. Därav min trevliga överraskning. Jag är imponerad. Jag kommer definitivt att rekommendera denna plats och komma tillbaka oftare, att se nya saker.
  • sa kishor wagh:
    krav på aluminiumband
  • Heta produkter

    Detta är våra bästsäljande produkter

    1100 aluminum foil roll manufacturer

    1100 aluminiumfolie

    Jämfört med andra legeringsfolier i serien 1, såsom 1060 och 1070 aluminiumfolier, innehållet i (Fe+Si) i 1100 aluminiumfolie är högre än båda, och innehållet av Fe är nyckelfaktorn för att förbättra styrkan och segheten
    0.75 Aluminum Sheet

    0.75 aluminiumplåt

    0.75 aluminiumplåt avser en aluminiumplåt med en tjocklek på 0.75 tum, även känd som 0.75" aluminiumplåt;
    1/8 Aluminum Sheet

    1/8 aluminiumplåt

    1/8 aluminiumplåt används ofta vid tillverkning av tankar och fartyg på grund av dess starka hårdhet och korrosionsbeständighet, etc.
    3003 aluminium strip

    3003 Aluminiumlist

    De 3003 aluminiumremsan är gjord av 3003 aluminiumlegering. De 3 serie aluminiumlegering kallas också en aluminium-manganlegering.

    Cold rolled aluminum strip

    Kallvalsad aluminiumremsa

    Kallvalsade aluminiumband är ett tunt band tillverkat av aluminiumlegering som bearbetas genom kallvalsning. Det används ofta inom flyg- och rymdindustrin, biltillverkning, byggmaterial och andra områden.
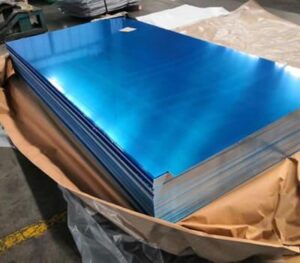
    Aircraft Grade Aluminum Sheet

    Aluminiumplåt av flygplanskvalitet

    Aluminiumplåt av flygplanskvalitet är en typ av aluminiumlegering som är speciellt utformad för användning i rymdtillämpningar. Dessa plåtar är gjorda av höghållfasta aluminiumlegeringar som är lätta men ändå starka nog att motstå påfrestningar och påfrestningar under flygningen.

    Vårt kontor

    Nr.52, Dongming Road, Zhengzhou, Henan, Kina

    Maila oss

    [email protected]

    HWALU

    Henan Huawei Aluminium Co., Ltd, En av de största aluminiumleverantörerna i Kina Henan,Vi är etablerade 2001, och vi har rik erfarenhet av import och export och högkvalitativa aluminiumprodukter

    Öppettider:

    mån – lör, 8AM – 17:00

    söndag: Stängd

    Hör av dig

    Nr.52, Dongming Road, Zhengzhou, Henan, Kina

    +86 181 3778 2032

    [email protected]

    Lämna ett svar

    Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade *

    © Copyright © 2023 Henan Huawei Aluminium Co., Ltd
    Ring oss

    Maila oss

    Whatsapp

    Förfrågan