Stämplade aluminiumskivor utgör en kritisk komponent i otaliga tillverkningsapplikationer, från bildelar till dekorativa ytor.
Ändå kämpar tillverkare och kvalitetskontrollpersonal ständigt mot en ihållande utmaning: den fruktade apelsinskaleffekten.
Denna texturerade, Utseendet med gropar kompromissar inte bara med det estetiska – det påverkar produktens prestanda avsevärt, kundnöjdhet, och din slutsats.
Förstå hur man uppnår jämn, apelsinskalfria stämplade aluminiumskivor skiljer elittillverkare från resten.
Den här omfattande guiden leder dig genom alla kritiska faktorer, från materialval till efterbearbetningstekniker som ger resultat av professionell kvalitet konsekvent.
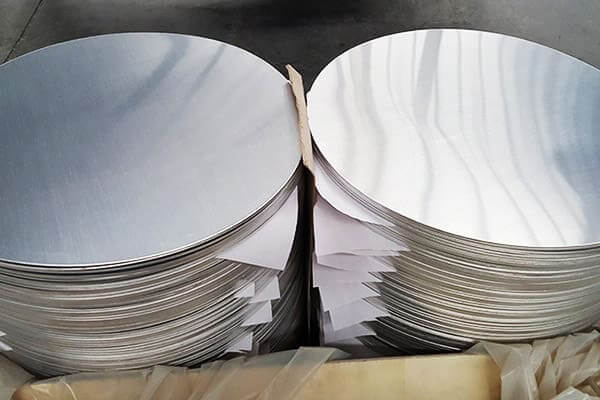
Hur man undviker apelsinskal vid stämpling av aluminiumskivor
Apelsinskal hänvisar till en ytdefekt som skapar en struktur som liknar en apelsins hud.
Detta fenomen uppstår när den stämplade aluminiumskivan utvecklas liten, oregelbundna gropar och vågor över dess yta.
Till skillnad från repor eller bucklor, apelsinskal kommer fram från materialets kristallina struktur som reagerar under stämplingsprocessen.
Effekten visar sig vanligtvis som en vågig, ojämn finish som fångar ljus inkonsekvent.
När du kör fingret över en apelsinskalyta, du kan faktiskt känna mikrotextureringen.
Tillverkare tycker att denna defekt är särskilt frustrerande eftersom den uppstår trots att de följer standardprocedurer, och det förändrar i grunden hur dina färdiga produkter ser ut och känns.
Jag kan inte nog betona hur mycket apelsinskal påverkar ditt företag. Första, kunder märker omedelbart denna defekt.
När dina stämplade aluminiumskivor kommer med en apelsinskalstruktur, klienter upplever sämre kvalitet oavsett skivans faktiska strukturella integritet.
Denna uppfattning skadar direkt ditt rykte och marknadsposition.
Andra, apelsinskal skapar funktionsproblem. I fordonsapplikationer, till exempel, denna textur kan störa beläggningar, lim, och applicering av färg.
Dina aluminiumskivor kanske inte accepterar färg jämnt, vilket resulterar i fläckig täckning som kräver dyr omarbetning eller komplett produktbyte.
Tredje, defekten indikerar underliggande processproblem. Apelsinskal signalerar problem med materialsammansättningen, temperaturkontroll, eller stämplingsparametrar – alla faktorer du måste ta hänsyn till för att upprätthålla en jämn kvalitet över hela din produktionsserie.
Ditt val av aluminiumlegering avgör ungefär 40% av din framgång för att förebygga apelsinskal.
Alla aluminiumlegeringar svarar inte identiskt på stämplingsprocesser. Jag rekommenderar att du fokuserar på legeringar som är speciellt framtagna för minimala ytdefekter.
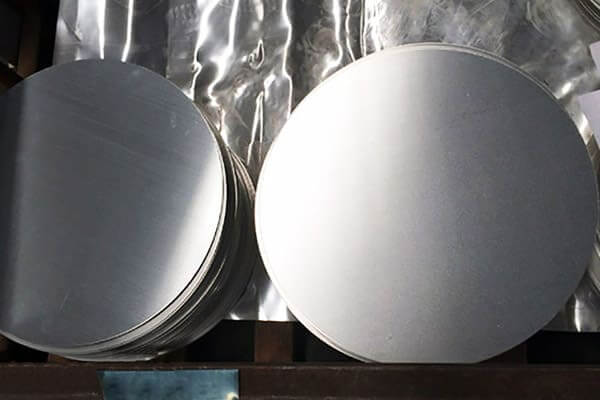
3003 introduktion av aluminiumskivor
Optimala aluminiumlegeringar för stämplade skivor:
| Legering | Egenskaper | Bästa applikationerna | Beständighet mot apelsinskal |
| 3003 | God arbetsbarhet, måttlig styrka | Allmän stämpling | Mycket bra |
| 5052 | Utmärkt korrosionsbeständighet, hög hållfasthet | Marin, utomhusapplikationer | Excellent |
| 6061 | Mångsidig, värmebehandlas | Bil, strukturella komponenter | Bra |
| 6063 | Utmärkt extruderbarhet, bra avslutning | Dekorativa applikationer | Mycket bra |
| 7075 | Hög styrka, flyg- och rymdkvalitet | Prestandakritiska delar | Måttlig |
Jag rekommenderar särskilt 5052 aluminium för stämplade skivor som kräver felfri finish.
Denna legering bibehåller konsekvent kornstruktur under hela stämplingsprocessen, dramatiskt minska bildningen av apelsinskal.
De 3003 legering erbjuder utmärkt värde samtidigt som den levererar tillförlitliga resultat för allmänna applikationer.
Tempereringsförhållandena påverkar kritiskt hur aluminium reagerar på stämplingsoperationer.
Temperation hänvisar till materialets hårdhet och bearbetbarhetsbalans.
Tillverkare anger temperament med bokstäver: H (stamhärdad) och T (värmebehandlat).
H-härdad aluminium uppvisar större hårdhet men minskad duktilitet.
Detta tillstånd kan faktiskt öka risken för apelsinskal eftersom materialet inte flyter smidigt under stämplingen.
Aluminiumet motstår deformation, skapar spänningskoncentrationer som visar sig som ytojämnheter.
T-härdad aluminium, speciellt T4- och T6-förhållanden, fungerar ofta bättre för stämplade applikationer.
T4 aluminium kombinerar god hållfasthet med tillräcklig duktilitet för att flyta jämnt under stansning, ger mer enhetliga ytor.
Jag rekommenderar att specificera H14 eller T4 temperament för dina stämplade aluminiumskivor.
Dessa förhållanden ger den optimala balansen mellan bearbetbarhet och strukturella egenskaper.
H14 erbjuder bra korrosionsbeständighet och blygsam hårdhet, medan T4 ger utmärkt dimensionsstabilitet och jämna ytegenskaper.
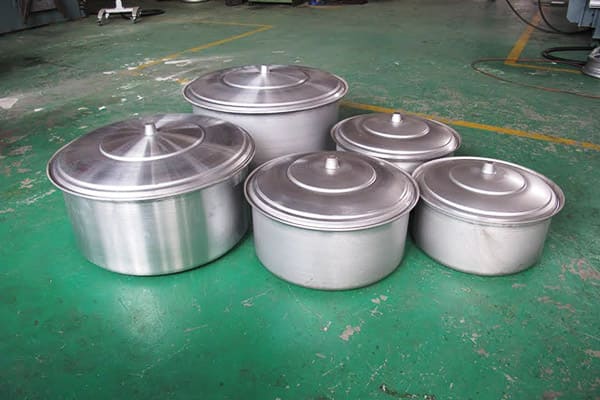
Aluminiumskivor för aluminiumgrytor
Kornstorleken påverkar direkt bildningen av apelsinskal. Mindre, mer enhetliga korn ger jämnare ytor eftersom de deformeras mer förutsägbart under stämplingen.
Stora korn deformeras inkonsekvent, skapar den karakteristiska gropen som förknippas med apelsinskal.
Specificera kornstorlek mellan 50-150 mikrometer vid beställning av aluminiumlager. Detta sortiment säkerställer enhetlig deformation under stämpling.
Begär din leverantörs dokumentation som bekräftar analys av kornstruktur.
Många kvalitetsaluminiumleverantörer utför rutinmässigt mikrostrukturanalyser och tillhandahåller detaljerade rapporter.
När du tar emot aluminiumspolar eller ämnen, begära prover för verifiering.
Utför visuell inspektion under förstoring och begär metallurgisk analys som visar kornstorleksfördelning om du upplever ihållande problem med apelsinskal.
Denna investering i förväg förhindrar dyra produktionsproblem nedströms.
Temperaturkontroll är den enskilt mest kritiska faktorn för att förhindra apelsinskal på stansade aluminiumskivor.
Jag har sett tillverkare eliminera 90% av deras problem med apelsinskal helt enkelt genom att implementera korrekta temperaturhanteringsprotokoll.
Aluminium uppvisar temperaturberoende beteende. Vid rumstemperatur, aluminium blir mindre seg, motstå jämn deformation.
Överdriven värme, omvänt, främjar spannmålstillväxt och materialnedbrytning. Sweet spot faller vanligtvis mellan 100°F och 200 °F (38°C till 93°C) beroende på din specifika legering.
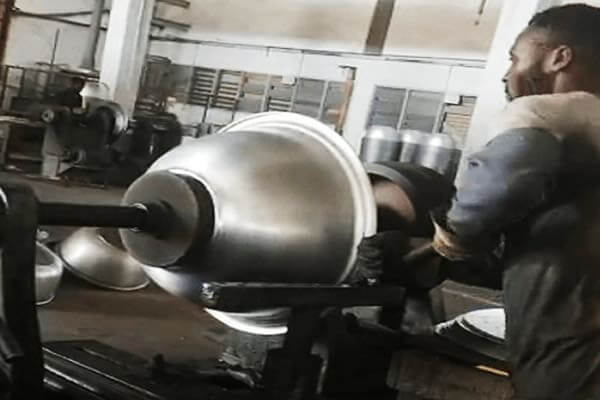
Stämplingsprocess för aluminiumskivor
Förhöjda temperaturer uppnår flera mål:
Jag rekommenderar att implementera uppvärmda formsystem för dina stämplingsoperationer.
Uppvärmda formar bibehåller konstanta temperaturer under hela produktionskörningarna.
Installera termoelement direkt i dina matriser och övervaka temperaturen kontinuerligt. Upprätthåll loggar som dokumenterar temperaturintervall för varje produktionsbatch.
Dina stämplingar påverkar dramatiskt apelsinskalbildningen. Dies med otillräcklig ytfinish överför sina brister direkt till dina aluminiumskivor.
Dessutom, dålig formkonstruktion skapar ojämn tryckfördelning, leder till oregelbunden materialdeformation.
Kritiska formspecifikationer inkluderar:
Jag rekommenderar starkt att du investerar i underhåll av premiumformar. Inspektera dina dies varje 5,000 stämplingscykler. Använd optiska ytprofilometrar för att mäta formens ytfinish regelbundet.
När ytfinishen överstiger Ra 0.8 mikrotum, polera om omedelbart.
Detta förebyggande tillvägagångssätt kostar mycket mindre än att hantera apelsinskaldefekter i färdiga produkter.
Vid design av nya stansar eller idrifttagning av anpassade verktyg, specificera spegelpolerade ytor för själva stämplingsytorna.
Begär professionell ytpolering som en del av tillverkningskontraktet. Denna förskottsinvestering leder direkt till färre defekta delar och högre kundnöjdhet.
Stämplingstryck och hastighet samverkar för att avgöra hur materialet flyter under stämplingsprocessen.
Övertryck skapar onödig stress, medan otillräckligt tryck förhindrar fullständig materialdeformation. Liknande, hastighet påverkar materialresponsegenskaperna.
Optimala stämplingsparametrar inkluderar vanligtvis:
Jag rekommenderar att du använder progressiva dies snarare än enstegs dies när det är möjligt.
Progressiva stansar applicerar kraft gradvis över flera slag, låter materialet deformeras smidigt utan plötsliga spänningsspikar.
Detta tillvägagångssätt minskar dramatiskt bildandet av apelsinskal jämfört med stämpling i ett steg.
Starta dina produktionskörningar i konservativa inställningar: lägre tryck och lägre hastigheter.
Öka gradvis hastigheten samtidigt som du övervakar ytkvaliteten. Du kommer att upptäcka den optimala parameterkombinationen för din specifika material- och formkonfiguration.
Dokumentera dessa parametrar exakt – de blir din gyllene standard för framtida produktionskörningar.
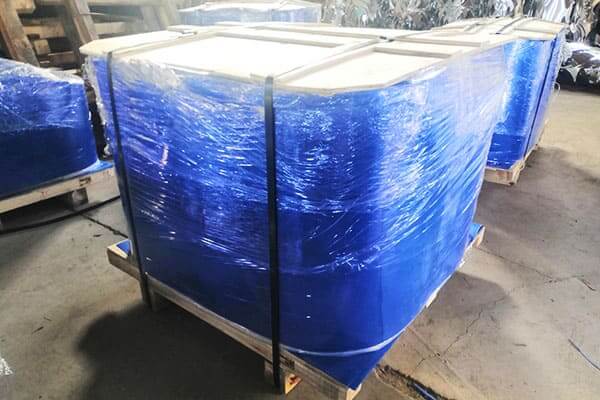
Aluminiumskivor Förpackade av Huawei
Korrekt smörjning förvandlar i grunden dina stämplingsresultat. Smörjning minskar friktionen mellan aluminiumet och formen, ger mjukare materialflöde.
Utan tillräcklig smörjning, aluminiumytor upplever mikronötning och spänningskoncentration.
Rekommenderade smörjmedel för aluminiumstämpling inkluderar:
| Typ av smörjmedel | Egenskaper | Bäst för |
| Mineraloljor | Kostnadseffektivt, måttlig prestation | Allmän stämpling |
| Syntetiska oljor | Överlägsen prestanda, förlängd verktygslivslängd | Höghastighetsoperationer |
| Vattenbaserade emulsioner | Miljöfördelar, bra kylning | Precisionsstämpling |
| Solid film smörjmedel (MoS₂) | Extrema tryckförhållanden | Kraftig stämpling |
Jag föredrar vattenbaserade emulsioner för de flesta aluminiumstämplingsapplikationer. Dessa formuleringar ger utmärkt smörjning samtidigt som de erbjuder överlägsna kylegenskaper.
Vattenkomponenten leder bort värme som genereras vid stämpling, som hjälper till att hålla optimala temperaturer.
Applicera smörjmedel konsekvent på varje stämplingscykel. Installera automatiserade smörjsystem som doserar exakta mängder före varje slag.
Otillräcklig smörjning skapar ytdefekter som är identiska med apelsinskal, så konsekvens är oerhört viktig.
Underhåll ditt smörjmedel ordentligt. Kontrollera pH regelbundet – sura smörjmedel kan fräta på aluminium.
Filtrera smörjmedel varje vecka för att ta bort metallpartiklar. Byt smörjmedel varje gång 3-4 månader eller när prestationsförsämring blir uppenbar.
Att försumma underhållet av smörjmedel undergräver direkt alla dina andra ansträngningar för att förhindra apelsinskal.
Ytföroreningar på aluminiumämnen ökar direkt risken för apelsinskal.
Oljor, oxider, dammpartiklar, och resterande bearbetningsblandningar stör alla korrekt materialflöde under stämpling.
Jag kan inte nog betona hur kritisk noggrann rengöring visar sig vara.
Implementera a rengöringsprocess i tre steg innan stämpling:
Etapp 1: Alkalisk rengöring
Använd industriella alkaliska rengöringsmedel för att ta bort tunga oljor och organiska föroreningar.
Sänk ned aluminiumskivor i uppvärmd alkalisk lösning (140-160°F eller 60-71 °C) för 3-5 minuter.
Den alkaliska kemin förtvålar oljor, omvandlar dem till vattenlösliga föreningar som lätt sköljs bort.
Etapp 2: Syrabetning
Följ alkalisk rengöring med utspädd syrabetning för att ta bort oxidskikt.
Sänk ned rengjorda skivor i utspädd svavelsyra (5-10% koncentration) för 2-3 minuter.
Denna process tar bort aluminiumoxidfilmen som annars hindrar materialflödet under stämplingen.
Etapp 3: Skölj och torka
Skölj skivorna noggrant i destillerat vatten flera gånger för att ta bort alla spårkemikalier.
Torka helt med tryckluft eller varmluftstorkar. Eventuell återstående fukt eller kemikalier stör stämplingsprocessen.
Jag rekommenderar inline-rengöringssystem som automatiskt rengör ämnen omedelbart före stämpling.
Detta tillvägagångssätt förhindrar återkontaminering mellan rengöring och stämpling.
Den blygsamma investeringen i automatiserad rengöringsutrustning ger utdelning genom dramatiskt förbättrad ytkvalitet.
Glödgningsprocesser avlastar inre spänningar i aluminium, främjar enhetlig kornstruktur och förbättrad materialduktilitet.
Medan din leverantör vanligtvis förglödgar aluminiumlager, mellanglödgning mellan stämplingsoperationer visar sig ofta vara fördelaktig, speciellt för komplex stämpling i flera steg.
Full glödgning innebär uppvärmning av aluminium till 620-680°F (327-360°C) beroende på legering, hålla vid temperatur för 2-4 timmar, kyler sedan långsamt i stillastående luft.
Denna process avlastar helt arbetshärdningen och främjar maximal kornomkristallisering.
För de flesta stämplade skivapplikationer, Jag rekommenderar avspänningsglödgning mellan stämplingsstadierna. Denna lättare behandling innebär uppvärmning till 300-400°F (149-204°C) för 15-30 minuter.
Även om det inte är lika omfattande som full glödgning, avspänningsglödgning eliminerar arbetshärdning samtidigt som materialets värmebehandlade egenskaper bibehålls.
Intermediär glödgning visar sig vara särskilt värdefull vid stämpling av komplexa skivdesigner som kräver flera sekventiella operationer.
Varje stämpling introducerar arbetshärdning. Utan mellanglödgning, material blir allt skörare, så småningom spricker eller uppvisar allvarliga ytdefekter.
Efter stämpling men före slutlig efterbehandling, förbereda ytor för att eliminera eventuell kvarvarande kontaminering eller ytojämnheter.
Detta förberedelsestadium blir ofta förbisett, men det påverkar dina slutresultat dramatiskt.
Börja med lätt mekanisk polering använder 400-600 sandslipmedel.
Detta tar bort lätta oxider och ytföroreningar utan att väsentligt ändra skivans dimensioner.
Använd mjuka polerkuddar och lätt tryck för att undvika att introducera nya ytdefekter.
Följ mekanisk polering med kemisk behandling med hjälp av specialiserade aluminiumrengörare.
Dessa formuleringar innehåller korrosionsinhibitorer som förbereder ytan för efterföljande ytbehandlingar samtidigt som de ger tillfälligt skydd mot oxidation.
För premiumapplikationer, överväga mikroslipande blästring använder extremt fina media (120-220 grus aluminiumoxid).
Denna specialiserade process tar bort ytimperfektioner samtidigt som den skapar ett idealiskt underlag för beläggningsvidhäftning.
Till skillnad från aggressiva sprängningsmetoder, mikroslipblästring ger jämna ytor utan att skapa nya defekter.
Elektropolering är min bästa rekommenderade lösning för att korrigera apelsinskal på redan stämplade aluminiumskivor.
Denna elektrokemiska process tar selektivt bort ytmaterial, slätar i huvudsak bort ytojämnheter samtidigt som basmaterialet lämnas intakt.
Under elektropolering, din stämplade aluminiumskiva blir anoden i en elektrokemisk cell.
Ström passerar genom en speciellt formulerad elektrolytlösning, orsakar mikroupplösning av aluminiumytan.
Den lysande aspekten av elektropolering: ytojämnheter upplöses företrädesvis eftersom de upplever högre strömtäthet.
Fördelar med elektropolering inkluderar:
Jag rekommenderar att du arbetar med etablerade elektropoleringstjänsteleverantörer om du saknar intern kapacitet.
De har specialiserad utrustning optimerad för aluminiumbearbetning och kan hantera volymproduktion effektivt.
Processparametrar har stor betydelse. Spänningen sträcker sig vanligtvis från 12-15 volt, strömtäthet från 30-50 ampere per kvadratfot, och handläggningstid fr.o.m 5-15 minuter beroende på defektens svårighetsgrad.
Underbearbetning lämnar kvarvarande apelsinskal, medan överbearbetning kan skapa gropar och dimensionsförvrängning.
Kemisk polering erbjuder ett alternativ till elektropolering för att korrigera apelsinskal.
Denna metod innebär att aluminiumskivor sänks ned i specialformulerade kemiska lösningar som selektivt löser upp ytmaterial, utjämna oegentligheter.
Vanliga kemiska poleringsformuleringar inkluderar:
Kemisk polering sker långsammare än elektropolering, vanligtvis kräver 10-30 minuters nedsänkningstid.
Processen skapar ett skyddande oxidskikt samtidigt som den jämnar ut ytan.
Ytfinishen förbättras vanligtvis från Ra 1.6-3.2 mikrotum till Ra 0.2-0.4 mikrotum, eliminerar helt utseende av apelsinskal.
Jag tycker att kemisk polering är särskilt värdefull för produktion av små partier eller specialbeställningar.
Till skillnad från elektropolering, kemisk polering kräver minimal utrustningsinvestering.
Du behöver temperaturkontroll, korrekt lösningshantering, och ventilationssystem, men ingen dyr elektropoleringsapparat.
Avvägningen: kemisk polering ger något mindre dramatiska resultat än elektropolering och kräver noggrann lösningshantering.
Lösningar försämras med tiden eftersom de förbrukar aluminium. Övervaka lösningens kemi regelbundet och byt ut när prestandan försämras.
För högvolymproduktion där varje skiva måste uppnå felfri finish, mekanisk polering med progressiva slipsteg ger konsekvent, tillförlitliga resultat.
Denna flerstegsmetod tar bort ytdefekter systematiskt.
Rekommenderad poleringssekvens:
Jag rekommenderar automatiserade poleringssystem för konsekventa resultat.
Snurrande skivor mot allt finare slipskivor ger jämn ytkvalitet över hela produktionsserier.
Manuell polering introducerar variation eftersom olika operatörer använder olika tryck och teknik.
Mekanisk polering genererar avsevärd värme. Utan ordentlig kylning, aluminium kan mjukna för mycket, äventyrar mekaniska egenskaper.
Använd vattenbaserade kylmedel under hela poleringen för att hantera temperaturer. Dessutom, den mekaniska verkan kan arbetshärda ytskikt, något ökande hårdhet.
En kritisk övervägande: mekanisk polering tar bort material. Medan mängden bort (typiskt 0.5-2 mils per sida) påverkar sällan strukturella
Dela med PDF: Ladda ner
6061 aluminiumplåt är en al-si-mg-legering som har förstärkts genom utfällningshärdning. 6061 aluminium har ett högt förhållande mellan hållfasthet och vikt, över genomsnittet korrosionsbeständighet, god bearbetbarhet, och lämpar sig väl för svetsning.
Tunn aluminiumplåt hänvisar vanligtvis till ett platt stycke aluminiummaterial som har en tjocklek på mindre än 6 mm (0.24 tum).
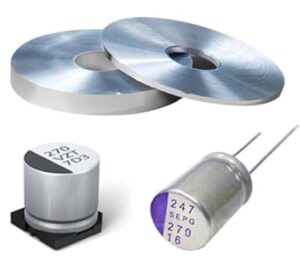
Aluminiumfolie är en av komponenterna i kraftkondensatorutrustning. Tillägget av aluminiumfoliematerial kan inte bara förbättra kvaliteten på kondensatorn, men också öka spänningsresistansen hos kondensatorn samtidigt som du säkerställer prestanda och livslängd för kondensatorn.

1070 Aluminiumfolie står i skärningspunkten mellan prestanda, kostnadseffektivitet, och hållbarhet. Dess oöverträffade renhet och formbarhet driver dess dominans inom förpackningar, elektronik, och industriella tillämpningar.
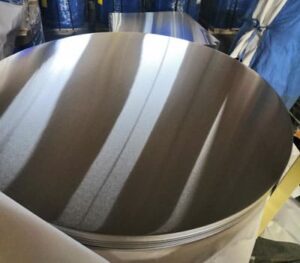
5454 aluminiumcirklar har alla egenskaper som 5454 aluminiumlegering och används ofta i burkförslutning, non-stick grytbottnar, trafikskyltar, lampskärmar, etc.
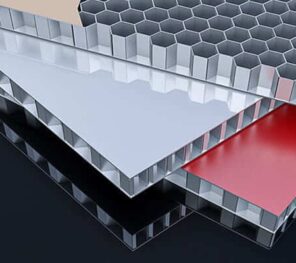
Bikakepaneler av aluminium är en typ av kompositmaterial inspirerat av den sexkantiga bikakestrukturen som finns i naturen. Dessa paneler är kända för sin lätta vikt, hög hållfasthet, och mångsidighet, vilket gör dem till ett populärt val i olika branscher, från konstruktion till flyg.
Nr.52, Dongming Road, Zhengzhou, Henan, Kina
Henan Huawei Aluminium Co., Ltd, En av de största aluminiumleverantörerna i Kina Henan,Vi är etablerade 2001, och vi har rik erfarenhet av import och export och högkvalitativa aluminiumprodukter
mån – lör, 8AM – 17:00
söndag: Stängd
© Copyright © 2023 Henan Huawei Aluminium Co., Ltd
Senaste kommentarer
Dear Sir, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99,50 % MIN) STORLEK:450 X32 X6 MM. DIN EN 570 EN-AW 1050 A, MÄNGD=3400KG
Hej, Skulle du vara så snäll att erbjuda objekt enligt följande: Spole 0,6х1250 (1000)mm EN AW-3105 5tons
Hej, Kan du erbjuda mig aluminiumplåtar? Jag behöver faktiskt: 110mm x 1700 mm x 1700 mm 5083 H111 - 21 pcs Next year planed is 177 st
Bra artikel. Jag var förtjust, att jag hittade den här artikeln. Många tycker det, att de har tillförlitlig kunskap om detta ämne, men så är ofta inte fallet. Därav min trevliga överraskning. Jag är imponerad. Jag kommer definitivt att rekommendera denna plats och komma tillbaka oftare, att se nya saker.
krav på aluminiumband