โพสต์นี้จะเจาะลึกกระบวนการในการปรับปรุงคุณภาพ Edge ของ 8011 อลูมิเนียมฟอยล์สำหรับเครื่องปรับอากาศ. ด้วยการประยุกต์นวัตกรรมเหล่านี้, ผู้ผลิตสามารถบรรลุประสิทธิภาพที่สูงขึ้น, ลดต้นทุนการผลิต, และเพิ่มคุณภาพของอลูมิเนียมฟอยล์ที่ใช้ในเครื่องปรับอากาศ.
ด้วยจำนวนผู้ผลิตอลูมิเนียมฟอยล์ที่เพิ่มขึ้นและความต้องการเครื่องปรับอากาศที่ใกล้จะอิ่มตัว, การแข่งขันกำลังทวีความรุนแรงมากขึ้น.
เพื่อลดต้นทุน, ผู้ผลิตมุ่งมั่นที่จะลดต้นทุนการผลิตและเพิ่มผลผลิตสูงสุด. ตอนนี้, โลหะผสมฟอยล์เครื่องปรับอากาศเป็นหลัก 8011 และ 3102 โลหะผสมอลูมิเนียม, ด้วยกระบวนการผลิตแบบหล่อ-รีด-รีดเย็น-อบอ่อน.
เนื่องจากข้อจำกัดในกระบวนการหล่อ-รีด, มีรอยแตกของกระบวนการบางอย่างที่ปลายทั้งสองของแถบรีด. ในการประมวลผลครั้งต่อไป, เนื่องจากข้อจำกัดในอุปกรณ์ตัดแต่งขอบแบบออนไลน์, มักต้องใช้การม้วนหลายรอบก่อนที่จะตัดขอบ.
ดังนั้น, ในการประมวลผลผ่านไปก่อนการตัดขอบ, กระบวนการแตกร้าวในแผ่นรีดอาจขยายตัวได้, ส่งผลให้เกิดปัญหาเล็กๆ น้อยๆ เช่น การตัดแต่งที่ไม่สมบูรณ์และรอยแตกเล็กๆ, หรือแม้แต่การแตกหักของแถบและการแยกคอยล์, ส่งผลกระทบอย่างรุนแรงต่อผลผลิตผลิตภัณฑ์และความปลอดภัยในการผลิต.
ดังนั้น, การควบคุมและปรับปรุงคุณภาพขอบของแถบหล่อและการลดจำนวนรอบการรีดเย็นสามารถลดปริมาณการตัดแต่งขอบการรีดเย็นและปรับปรุงผลผลิตได้อย่างมีประสิทธิภาพ.
จากประสบการณ์การผลิตของบริษัทเรา, บทความนี้สำรวจการวิจัยกระบวนการในการลดการแตกร้าวของขอบและปรับปรุงผลผลิต 8011 ฟอยล์เครื่องปรับอากาศอลูมิเนียมอัลลอยด์ด้วยวิธีการต่างๆ เช่น การปรับโซนการหล่อและโซนการกลิ้งให้เหมาะสม, ปรับโครงสร้างหูให้เหมาะสม, เพิ่มประสิทธิภาพกระบวนการหล่อและการรีดการทำให้ผอมบางและเร่งกระบวนการ, และเพิ่มประสิทธิภาพกระบวนการรีดเย็น.

กระบวนการปรับปรุงคุณภาพขอบของ 8011 อลูมิเนียมฟอยล์
ตามหลักการหล่อและรีด, ในเขตหล่อและกลิ้ง, โลหะหลอมเหลวจะถูกทำให้เย็นลงด้วยลูกกลิ้งหมุนสองอัน, เสร็จสิ้นกระบวนการหล่อและรีดในเวลาอันสั้น.
พื้นผิวโลหะยึดติดกับพื้นผิวม้วนโดยไม่มีการลื่นไถล, และชิ้นที่รีดแล้วก็จะบางลง, โดยมีการเลื่อนถอยหลังอย่างมีนัยสำคัญเกิดขึ้นที่ศูนย์กลางโลหะเท่านั้น.
ดังนั้น, พื้นผิวโลหะและชั้นในเปลี่ยนรูปภายใต้แรงเฉือนและแรงกด, ซึ่งถูกส่งไปยังเปลือกแข็งตัวภายในโพรงโลหะหลอมเหลว, ทำให้เกิดการเสียรูปและแรงเฉือนเหมือนกันภายในเปลือกแข็งตัว.
เมื่อแรงเฉือนที่เกิดจากการเสียรูปเกินกำลังเฉือนของโลหะเปลือกแข็งตัว, การแตกร้าวครั้งแรกเกิดขึ้นที่จุดอ่อนที่สุดของวัสดุ, จากนั้นก็แพร่กระจาย.
เมื่อความเครียด ณ จุดนี้ผ่อนคลายลงอย่างสมบูรณ์แล้ว, รอยแตกหยุดการแพร่กระจาย, จึงทำให้เกิดรอยแตกร้าว. ภายในโซนการเปลี่ยนรูป, ขอบโลหะยังได้รับความเค้นเสียดสีย้อนกลับจากตัวเชื่อมที่ต่อกับหน้าตัดไปพร้อมๆ กัน.
ภายใต้การกระทำของความเครียดเหล่านี้ไปในทิศทางต่างๆ, รอยแตกมักเกิดขึ้นที่ขอบ, ส่งผลให้เกิดการแตกร้าวของขอบในกระบวนการหล่อและรีด.
การวิเคราะห์ทางทฤษฎีแสดงให้เห็นว่าการลดอัตราการหล่อและการรีด, ลดแรงปฏิสัมพันธ์ระหว่างโลหะและตัวเชื่อม, และการลดแนวโน้มที่จะเกิดการแตกร้าวจากความร้อนในการหล่อและการรีด ทั้งหมดนี้ช่วยลดการแตกร้าวของขอบในกระบวนการหล่อและการรีดได้.
การหล่อและการกลิ้ง, การทำความเย็นและการขึ้นรูปถูกจำกัดอยู่ในพื้นที่และเวลาขนาดเล็กมาก, เรียกว่าโซนหล่อ-กลิ้ง, ซึ่งสามารถแบ่งออกเป็นโซนเฟสของเหลวได้, โซนสองเฟส, และโซนโซลิดเฟส.
โซนโซลิดเฟสคือโซนการเปลี่ยนรูปแบบกลิ้ง. การลดโซนการหล่อ-การกลิ้งสามารถลดโซนโซลิดเฟสได้, จึงช่วยลดอัตราการประมวลผลการหล่อและการกลิ้ง.
ตามลำดับ, ความเครียดต่างๆ ก็จะลดลงด้วย, จึงช่วยลดการแตกร้าวของกระบวนการในการหล่อ-รีด.

8011 อลูมิเนียมฟอยล์สำหรับเครื่องปรับอากาศ
Henan Huawei Aluminium Industry ดำเนินการวิจัยเกี่ยวกับโรงหล่อและรีดที่มีเส้นผ่านศูนย์กลางม้วนประมาณ 1000 มม, ลดโซนการหล่อ-กลิ้งจากด้านบน 90 มม. ถึง 58 มม. รอยแตกร้าวใน 1060 อลูมิเนียมอัลลอยด์และ 8011 สามารถควบคุมแผ่นรีดขึ้นรูปอลูมิเนียมอัลลอยด์ได้ 10 มม.
Henan Huawei Aluminium Industry ดำเนินการวิจัยเกี่ยวกับโรงหล่อและรีดที่มีเส้นผ่านศูนย์กลางม้วนเท่ากับ 820 มม, ลดโซนการหล่อ-กลิ้งจาก 65 มม. ถึง 55 มม.
ความยาวรอยแตกเฉลี่ยใน 1060 แผ่นอลูมิเนียมอัลลอยด์หล่อรีดถูก 5.6 มม. อย่างไรก็ตาม, มีข้อจำกัดในการลดโซนการหล่อและการกลิ้ง. เพื่อรักษาความต่อเนื่องและเสถียรภาพของกระบวนการหล่อและรีด, มีปัญหาระดับการจับคู่ระหว่างพารามิเตอร์กระบวนการหลัก.
เมื่อความยาวของโซนหล่อและกลิ้งลดลง, มันมักจะนำไปสู่ปัญหาต่างๆ มากมาย, เช่นการเสื่อมสภาพของคุณภาพพื้นผิวแผ่นและการหล่อเย็นที่ไม่เพียงพอของโครงสร้างการหล่อและการรีด.
ดังนั้น, มีช่วงที่เหมาะสมที่สุดสำหรับโซนการหล่อและการหมุน. บริษัทของเรามีข้อกำหนดม้วนที่หลากหลาย. ตลอดหลายปีที่ผ่านมาของการเพิ่มประสิทธิภาพและการสรุปกระบวนการผลิต, เราได้สำรวจช่วงที่เหมาะสมที่สุดของโซนการหล่อและการหมุน, ดังแสดงในตาราง 1.
| ล้อแม็ก | ความหนาของแผ่น (มม) | ความเร็วในการร่าย (มม./นาที) | ข้อมูลจำเพาะของลูกกลิ้ง (มม) | โซนการหล่อที่เหมาะสมที่สุด (มม) |
| 8011 อลูมิเนียมอัลลอยด์ | 5.5~7.0 | 850~1140 | Ф1020×2000 | 58~66 |
| Ф820×1700 | 50~58 | |||
| Ф750×1600 | 48~56 | |||
| Ф700×1450 | 46~54 |
ภายใต้เงื่อนไขที่พารามิเตอร์กระบวนการอื่นๆ คงที่, การเพิ่มความเร็วการหล่อจะเปลี่ยนอัตราส่วนของบริเวณเฟสของเหลว, ภูมิภาคสองเฟส, และบริเวณเฟสของแข็งภายในโซนการหล่อ.
ความยาวของบริเวณเฟสของแข็งลดลง, จึงช่วยลดอัตราการประมวลผลการหล่อและลดการแตกร้าวของกระบวนการระหว่างการหล่อ.
อุตสาหกรรมอะลูมิเนียมของเหอหนาน หัวเว่ย ศึกษาผลของความเร็วในการหล่อต่อการแตกร้าว 1060 แผ่นรีดขึ้นรูปอลูมิเนียมอัลลอยด์. โดยเพิ่มความเร็วในการร่ายจาก 900 มม./นาที ถึง 1100 มม./นาที, ความยาวเฉลี่ยของการแตกร้าวของแผ่นรีดหล่อถูกควบคุม 7.8 มม. ถึง 6.6 มม.
เนื่องจาก 8011 อลูมิเนียมฟอยล์ มีระดับการผสมที่สูงกว่า, ผลของความเร็วในการหล่อต่อการแคร็กมีความสำคัญมากกว่า. ลักษณะการแตกร้าวของ 8011 แผ่นรีดขึ้นรูปอลูมิเนียมอัลลอยด์ที่ความเร็วต่างกันแสดงไว้ในตารางที่ 1 2.
| ความหนาของแผ่น (มม) | ความเร็ว (มม./นาที) | ลักษณะขอบรอยแตกตามยาว | ขอบรอยแตกตามขวาง |
|---|---|---|---|
| 7 | 680 | ขอบรอยแตกลายก้างปลาหนาแน่น, รอยแตกบนและล่างผ่าน | 8~15 |
| 7 | 750 | ขอบรอยแตกลายก้างปลากระจัดกระจาย, รอยแตกบนและล่างผ่าน | 5~10 |
| 7 | 850 | ขอบแตกด้านเดียวกระจัดกระจายทั้งบนและล่าง | 3~7 |
| 6 | 1040 | รอยแตกด้านเดียวหรือขอบเรียบเป็นครั้งคราว | 0~3 |
ภายใต้เงื่อนไขการผลิตแบบเดิมๆ, เมื่อความเร็วการหล่อและการกลิ้งของ 8011 อลูมิเนียมอัลลอยด์เกิน 850 มม./นาที, ปัญหาด้านคุณภาพ เช่น การติดของลูกกลิ้งอย่างรุนแรงและการแยกพื้นผิวเกิดขึ้นเนื่องจากการหล่อลื่นและการหล่อเย็นของลูกกลิ้งไม่เพียงพอ.
การเพิ่มความเร็วในการหล่อและการรีดเป็นสิ่งสำคัญอย่างยิ่งในการลดการแตกร้าวของขอบในระหว่างกระบวนการหล่อและการรีด, ทำให้กระบวนการทำให้ผอมบางและเร็วขึ้นของแผ่นรีดขึ้นรูปเป็นตัวเลือกที่ต้องการ.
ความหนาในการประมวลผลแบบดั้งเดิมของโรงหล่อแบบม้วนคู่คือ 6 มม. ถึง 10 มม, และในปัจจุบัน, ความหนาของเหล็กแท่งรีดขึ้นรูปส่วนใหญ่คือ 6.5 มม. ถึง 8 มม. ตั้งแต่ปี 1990, การวิจัยเกี่ยวกับเทคโนโลยีการหล่อและรีดแบบบางเฉียบอย่างรวดเร็วเกิดขึ้นทั้งในประเทศและต่างประเทศ.
เทคโนโลยีนี้, ขึ้นอยู่กับการหล่อและการรีดแบบม้วนคู่แบบดั้งเดิม, ลดความหนาของเหล็กแท่งลงไปด้านล่าง 3 มม, เพิ่มความเร็วในการร่ายและการหมุนมากกว่า 10 ครั้ง, เพิ่มอัตราการแข็งตัวของโลหะโดย 10 ถึง 100 ครั้ง, และดำเนินการ 60% ถึง 80% การเสียรูปพลาสติกขนาดใหญ่, จึงเพิ่มผลผลิตโดย 2 ถึง 3 ครั้งและทำให้แถบโลหะผสมอลูมิเนียมมีโครงสร้างจุลภาคและคุณสมบัติที่เหนือกว่า.
เทคโนโลยีนี้เกี่ยวข้องกับหลายด้าน, เช่นนวัตกรรมอุปกรณ์และการวิจัยเชิงทฤษฎีขั้นพื้นฐาน, และยังไม่แพร่หลายในเชิงพาณิชย์. ดึงแนวคิดการวิจัยและพัฒนามาใช้, บริษัทของเราได้ทำการวิจัยเกี่ยวกับกระบวนการทำให้ผอมบางและเร็วขึ้นของ 8011 อลูมิเนียมฟอยล์เพื่อปรับปรุงความเร็วในการหล่อและการหมุน, จึงช่วยลดการแตกร้าวของขอบ. ข้อมูลอ้างอิงแสดงในตาราง 3.
| ความหนาของแผ่น (มม) | ความเร็วขีดจำกัดบน (มม./นาที) | เพิ่มผลผลิต (%) | ขอบแตก (มม) |
| 7.0 | 850 | / | 3~7 |
| 6.5 | 950 | 3.8 | 1~5 |
| 6.0 | 1040 | 1.1 | 1~3 |
| 5.5 | 1140 | 0.5 | 0~2 |
Henan Huawei Aluminium Industry ศึกษาผลกระทบของโครงสร้างหูต่อการแตกร้าวของขอบในแผ่นรีดขึ้นรูป. พวกเขาพบว่าการปรับโครงสร้างหูให้เหมาะสมจากทรงตรงเป็นรูปทรงเพรียวบาง, และเพิ่มร่องในหู, ทั้งลดการเสียดสีระหว่างหูและขอบที่หล่อ, จึงลดการแตกร้าวของขอบ.
บริษัทของเราได้ทำการทดลองการผลิตสำหรับทั้งสองวิธี. การเพิ่มร่องภายในหูช่วยให้การแตกร้าวของขอบดีขึ้น; อย่างไรก็ตาม, ร่องนี้ผลิตได้ยากและไม่เหมาะกับการผลิตทางอุตสาหกรรม.
บริษัทของเรายังได้ทดลองติดชั้นกระดาษอะลูมิเนียมซิลิเกตไว้ที่หูด้วย. ซึ่งช่วยลดการเสียดสีระหว่างโลหะและหูที่ด้านข้าง และปกป้องปลายหูระหว่างการประกอบหัวฉีดแบบหล่อ, ป้องกันความเสียหายจากม้วน.
วิธีการปรับโครงสร้างหูให้เหมาะสมนี้แสดงให้เห็นผลลัพธ์ที่ยอดเยี่ยมในการฝึกปฏิบัติด้านการผลิตและใช้งานง่าย.
ในการผลิตของ 8011 อลูมิเนียมอัลลอยด์ (7ความหนาของแผ่น มม, ความเร็วในการหล่อและกลิ้ง 780 มม./นาที), หูซ้ายเป็นหูเรียบ, ในขณะที่หูข้างขวาใช้หูที่หุ้มด้วยกระดาษอะลูมิเนียมซิลิเกต.
การเปรียบเทียบการแตกร้าวของขอบของตัวหล่อและแผ่นรีด. จากการทดลองพบว่าโดยการปรับโครงสร้างหูให้เหมาะสม, ระยะห่างเฉลี่ยระหว่างรอยแตกบนพื้นผิวแผ่นเพิ่มขึ้นจาก 18 มม. เป็น 44 มม, ความลึกของรอยแตกลดลง 0.5 มม. เป็น 1 มม, และรอยแตกก็ไม่ปรากฏเป็นระยะเท่ากันอีกต่อไป, ลดจำนวนรอยแตกร้าวลงอย่างมาก. สิ่งนี้บ่งชี้ว่ากระดาษอะลูมิเนียมซิลิเกตสามารถลดแรงเสียดทานระหว่างหูกับตัวหล่อและขอบม้วนได้อย่างมาก.

หัวเว่ย 8011 บรรจุภัณฑ์ส่งออกอลูมิเนียมฟอยล์
เมื่อเทียบกับ 3102 อลูมิเนียมอัลลอยด์, 8011 อลูมิเนียมอัลลอยด์มีปริมาณเหล็กและซิลิคอนสูงกว่า, และความแข็งแกร่งของมันก็สูงกว่าเล็กน้อย 3102 อลูมิเนียมอัลลอยด์ประมาณ 10%.
เมื่อการรีดเย็นของโลหะผสมทั้งสองมีการกระจายในลักษณะเดียวกัน, แรงกลิ้งของ 8011 อลูมิเนียมอัลลอยด์มีค่ามากกว่าของมาก 3102 อลูมิเนียมอัลลอยด์.
ดังนั้น, ภายใต้เงื่อนไขของอุปกรณ์บางอย่าง, การรีดเย็นของ 8011 โดยทั่วไปแล้วอลูมิเนียมอัลลอยด์จะมีมากกว่าของ 3102 อลูมิเนียมอัลลอยด์.
กระบวนการอ้างอิงมีดังนี้: 8011 อลูมิเนียมอัลลอยด์: 7มม.-3.8มม.-2.1มม.-1.2มม-0.7การตัดแต่งขอบมม-0.42มม-0.31มม-0.21มม-0.145มม-0.095มม
3102 อลูมิเนียมอัลลอยด์: 7มม.-3.8มม.-2.1มม.-1.2มม-0.7การตัดแต่งขอบมม-0.42มม-0.24มม-0.145มม-0.095มม.
ในระหว่างกระบวนการรีดเย็น, แถบดังกล่าวอยู่ภายใต้แรงดึงและแรงอัดสูง, และกระบวนการแตกร้าวของแถบจะขยายออกที่จุดอ่อน.
ยิ่งมีแรงหมุนมากเท่าไร, ยิ่งรอยแตกร้าวที่เกิดจากการรีดเย็นขยายตัวมากขึ้น.
ตั้งแต่วันที่ 8011 อลูมิเนียมอัลลอยด์มีปริมาณเหล็กและซิลิกอนสูงกว่าและมีความแข็งแรงสูงกว่า 3102 อลูมิเนียมอัลลอยด์, เดอะ 8011 อลูมิเนียมอัลลอยด์มีความสามารถในการชุบแข็งงานได้ดีขึ้น.
ดังนั้น, เมื่อกลิ้งจาก 7 มม. ถึง 0.7 มม, แรงกลิ้งของ 8011 อลูมิเนียมอัลลอยด์จะมีมากขึ้นในระหว่างกระบวนการรีดเย็น, และการขยายตัวของรอยแตกร้าวก็มีมากกว่าการขยายตัวของรอยแตกร้าวด้วย 3102 อลูมิเนียมอัลลอยด์, ส่งผลให้มีปริมาณการตัดแต่งรีดเย็นที่มากขึ้นสำหรับ 8011 อลูมิเนียมอัลลอยด์มากกว่านั้นสำหรับ 3102 อลูมิเนียมอัลลอยด์.
เมื่อบริษัทของเราผลิตฟอยล์เครื่องปรับอากาศจากโลหะผสมทั้งสองชนิด, ปริมาณการตัดแต่งแบบรีดเย็นของ 8011 อลูมิเนียมอัลลอยด์เป็นเรื่องเกี่ยวกับ 60 มม, และปริมาณการตัดแต่งแบบรีดเย็นของ 3102 อลูมิเนียมอัลลอยด์เป็นเรื่องเกี่ยวกับ 35 มม.
ตามที่กล่าวไว้ข้างต้น, ลดความหนาและเร่งกระบวนการรีดของ 8011 อลูมิเนียมอัลลอยด์สามารถลดการแตกร้าวของขอบในแผ่นหล่อและแผ่นรีดได้.
พร้อม, ความหนาที่ลดลงส่งผลให้อัตราการรีดเย็นโดยรวมและแรงรีดเย็นลดลง.
กระบวนการอ้างอิงมีดังนี้ 8011 อลูมิเนียมอัลลอยด์: 6มม. – 3.5 มม. – 2 มม. – 1.1 มม. – 0.7 มม. – ขอบตัด – 0.42 มม. – 0.25 มม. – 0.15 มม. – 0.095 มม..
ทางนี้, ความหนาของ 8011 แผ่นรีดขึ้นรูปอลูมิเนียมอัลลอยด์ลดลงจาก 7 มม. เหลือ 6 มม, การแตกร้าวของขอบระหว่างกระบวนการหล่อและการรีดลดลงจาก 3 มม.~7 มม. เป็น 1 มม.~3 มม (เทียบได้กับขอบแตกระหว่าง 3102 กระบวนการรีดแผ่นโลหะผสมอลูมิเนียม), การลดการรีดเย็นรวมก่อนการเล็มจะลดลงจาก 90% ถึง 88.3%, และปริมาณการตัดแต่งแบบรีดเย็นสามารถเทียบเคียงได้กับปริมาณการตัดแต่ง 3102 อลูมิเนียมฟอยล์เครื่องปรับอากาศ, เพิ่มผลผลิตการรีดเย็นได้ประมาณ 1.5%.
ในช่วงหลายปีที่ผ่านมา, อุตสาหกรรมอลูมิเนียมของเหอหนาน หัวเว่ย ได้ปรับพารามิเตอร์กระบวนการผลิตของ 8011 ฟอยล์เครื่องปรับอากาศอลูมิเนียมอัลลอยด์ในแต่ละขั้นตอน.
ผลผลิตฟอยล์เครื่องปรับอากาศได้รับการปรับปรุงอย่างต่อเนื่อง, ต้นทุนการผลิตลดลงอย่างต่อเนื่อง, และความสามารถในการแข่งขันทางการตลาดของผลิตภัณฑ์ได้รับการปรับปรุงให้ดีขึ้น.
ทิศทางการวิจัยหลักของกระบวนการมีดังนี้:
(1) สำหรับการหล่อม้วนที่มีเส้นผ่านศูนย์กลางม้วนต่างกัน, กำหนดช่วงโซนการหล่อที่เหมาะสมที่สุด, ลดโซนการหล่อลงในช่วงที่กำหนด, ลดอัตราการประมวลผลการหล่อ, และลดการแตกร้าวของแผ่นหล่อ.
(2) ติดกระดาษอะลูมิเนียมซิลิเกตเป็นชั้นที่หูเพื่อลดการเสียดสีระหว่างหูกับขอบของแผ่นหล่อ. ระยะการแตกร้าวบนพื้นผิวของแผ่นหล่อจะขยายจากค่าเฉลี่ย 18 มม. ถึง 44 มม, และความลึกของการแตกร้าวก็ลดลงด้วย 0.5 มม. ถึง 1 มม.
(3) ดึงแนวคิดการวิจัยเกี่ยวกับเทคโนโลยีการหล่อและการรีดแบบบางเฉียบอย่างรวดเร็ว, ความหนาของเหล็กแท่งหล่อลดลงจาก 6.5 มม. ถึง 8 มม. ถึง 5.5 มม. ถึง 6 มม, และขีดจำกัดบนของความเร็วในการร่ายจะเพิ่มขึ้นจาก 850 มม./นาที ถึง 1140 มม./นาที. นาที, ลดอัตราการประมวลผลการหล่อและการรีด, จึงช่วยลดการแตกร้าวของขอบของการหล่อและแผ่นรีด
(4) ความหนาของเหล็กแท่งหล่อและกลิ้งลดลงจาก 6.5 มม.~8 มม. ถึง 5.5 มม.~6 มม, ซึ่งสามารถปรับกระบวนการรีดเย็นให้เหมาะสมยิ่งขึ้น, ลดอัตราการรีดเย็นทั้งหมด, ลดแรงรีดเย็น, และลดการแตกร้าวของขอบที่เกิดจากการรีดเย็น. ดังนั้น, จำนวนการตัดขอบของ 8011 อลูมิเนียมอัลลอยด์รีดเย็นลดลงจาก 60 มม. ถึง 35 มม, และผลผลิตการรีดเย็นจะเพิ่มขึ้นประมาณ 1.5%.

อลูมิเนียมฟอยล์เคลือบสีที่มีความสามารถในการขึ้นรูปสูง O Temper ได้รับการออกแบบมาเพื่อการลงปกแบบดึงลึก, บรรจุภัณฑ์พุพองและตกแต่ง — ยึดเกาะได้ดีเยี่ยม, รูเข็มต่ำและเป็นไปตามข้อกำหนดของเกรดอาหาร.
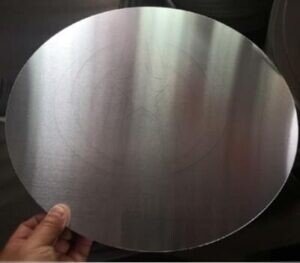
คุณสมบัติของ 3003 วงกลมอลูมิเนียมทําให้เหมาะสําหรับใช้ในหลายตลาดรวมถึงเครื่องครัว, อุตสาหกรรมยานยนต์และแสงสว่าง
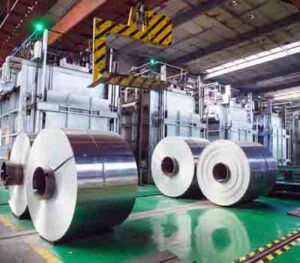
ความมุ่งมั่นของเราต่อคุณภาพ, ความหลากหลาย, และการปรับแต่งทำให้มั่นใจได้ว่าคุณจะพบขดลวดอลูมิเนียมฉนวนที่สมบูรณ์แบบสำหรับโครงการของคุณ.
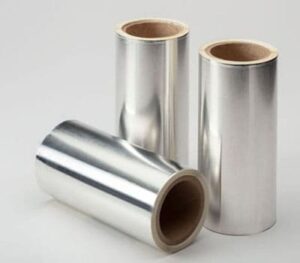
อลูมิเนียมฟอยล์อิเล็กทรอนิกส์เป็นอลูมิเนียมฟอยล์ชนิดหนึ่งที่ผ่านกระบวนการรีดหลายชุด, กระบวนการทำความสะอาดและตัดแท่งอะลูมิเนียมที่มีความบริสุทธิ์สูง. เป็นวัตถุดิบสำคัญในการผลิตตัวเก็บประจุอลูมิเนียมอิเล็กโทรลีติค.
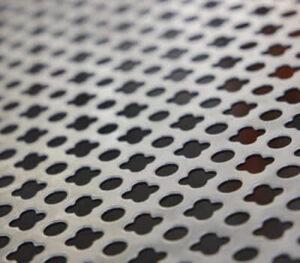
3003 แผ่นอลูมิเนียมเจาะรูได้มาจากการเจาะ 3003 แผ่นอลูมิเนียมอัลลอยด์ และมักใช้ในการตกแต่งสถาปัตยกรรม, เครื่องจักรแปรรูปอาหารและสาขาอื่น ๆ.

ในบทความนี้, เราจะสำรวจคุณสมบัติ, ประโยชน์, แอพพลิเคชั่น, กระบวนการแบ่งเบาบรรเทา, และปัจจัยที่ต้องพิจารณาเมื่อเลือก 6061 แผ่นอลูมิเนียม T4 T6 T651 สำหรับโครงการของคุณ.
ฉบับที่ 52, ถนนตงหมิง, เจิ้งโจว, เหอหนาน, จีน
เหอหนาน หัวเว่ย อลูมิเนียม บจก., จํากัด, หนึ่งในผู้จัดจําหน่ายอลูมิเนียมที่ใหญ่ที่สุดในจีนเหอหนาน,เราก่อตั้งขึ้นในปี 2544 และเรามีประสบการณ์มากมายในการนําเข้าและส่งออกและผลิตภัณฑ์อลูมิเนียมคุณภาพสูง
จันทร์ – เสาร์, 8น. – 17.00 น.
วันอาทิตย์: ปิด
© ลิขสิทธิ์ © 2023 เหอหนานหัวเว่ยอลูมิเนียม จํากัด, จํากัด
ความคิดเห็นล่าสุด
ท่านที่รัก, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% นาที) ขนาด:450 X32 X6 มม. หนึ่งของคุณ 570 TH-AW 1050 อา, QUANTITY=3400KG
สวัสดี, จะกรุณามอบสิ่งของดังนี้: คอยล์0,6x1250 (1000)mm EN AW-3105 5tons
สวัสดี, คุณสามารถให้ฉันแผ่นอลูมิเนียม? ตามหน้าที่ฉันต้องการ: 110มม. x 1700 มม. x 1700 มม 5083 เอช 111 - 21 pcs Next year planed is 177 พี ซี
บทความที่ดี. ฉันมีความยินดี, ฉันพบบทความนี้. หลายคนดูเหมือนจะ, ว่าพวกเขามีความรู้ที่ถูกต้องเกี่ยวกับเรื่องนี้, แต่บ่อยครั้งก็ไม่เป็นเช่นนั้น. ดังนั้นความประหลาดใจที่น่ายินดีของฉัน. ฉันประทับใจ. ฉันจะแนะนำที่นี่อย่างแน่นอนและกลับมาบ่อยขึ้น, เพื่อดูสิ่งใหม่ๆ.
ความต้องการของแถบอลูมิเนียม