ในบทความนี้, 8011 ช่องว่างรีดขึ้นรูปถูกนำมาใช้เพื่อผลิตแผ่นอลูมิเนียมสำหรับฝาขวด, และตรวจสอบผลกระทบของกระบวนการอบอ่อนที่ทำให้เป็นเนื้อเดียวกันและกระบวนการอบอ่อนขั้นกลางต่อคุณสมบัติของผลิตภัณฑ์.
ในบทความนี้, 8011 ช่องว่างรีดขึ้นรูปถูกนำมาใช้เพื่อผลิตแผ่นอลูมิเนียมสำหรับฝาขวด, และตรวจสอบผลกระทบของกระบวนการอบอ่อนที่ทำให้เป็นเนื้อเดียวกันและกระบวนการอบอ่อนขั้นกลางต่อคุณสมบัติของผลิตภัณฑ์.
ผลการวิจัยพบว่าแผ่นอลูมิเนียมฝาขวดที่ตรงตามความต้องการของลูกค้าสามารถผลิตได้จากช่องว่างที่รีดขึ้นรูปโดยใช้กระบวนการอบอ่อนที่ทำให้เป็นเนื้อเดียวกันที่เหมาะสม.
เนื่องจากลักษณะเฉพาะของกระบวนการหล่อแบบรีด, ช่องว่างที่รีดขึ้นรูปมีแอนไอโซโทรปีที่ชัดเจน, ซึ่งจำกัดการใช้งานในผลิตภัณฑ์ที่มีการวาดลึก.
ในงานนี้, กระบวนการหลอมที่ทำให้เป็นเนื้อเดียวกันอย่างสมเหตุสมผลถูกนำมาใช้เพื่อบรรเทาการแยกองค์ประกอบและแอนไอโซโทรปีของ 8011 ช่องว่างรีดขึ้นรูปที่เกิดจากกระบวนการรีดและปรับโครงสร้างจุลภาคภายในให้เหมาะสม.
เมื่อรวมกับการอบอ่อนระดับกลางที่เหมาะสมและการลดความเย็นที่เหมาะสมของการกลิ้งรอบสุดท้ายในการประมวลผลครั้งต่อไป, สัดส่วนของพื้นผิวต่างๆในแผ่นมีความสมดุล, แอนไอโซโทรปีของวัสดุลดลง, และแผ่นอลูมิเนียมฝาขวดที่ตอบสนองความต้องการในการดึงลึกได้รับการประดิษฐ์ขึ้นอย่างประสบความสำเร็จ.
วัตถุดิบก็คือ 8011 ม้วนหล่อที่มีความหนาว่างเปล่าเริ่มต้น 6.0–6.5 มม, และความหนาสำเร็จรูปเป้าหมายของผลิตภัณฑ์คือ 0.21 มม.
ขนาดเกรนของคอยล์รีดจะต้องถึงเกรด 1.
องค์ประกอบทางเคมีของ 8011 โลหะผสมสำหรับฝาขวด (เศษส่วนมวล, %)
| ธาตุ | ซี | เฟ | ก.ค. | ล้าน | มก | ของ | สิ่งเจือปนเดี่ยว | สิ่งเจือปนทั้งหมด | อัล |
| เนื้อหา | 0.50~0.90 | 0.6~1.0 | ≤0.1 | ≤0.2 | ≤0.05 | ≤0.1 | ≤0.05 | ≤0.15 | สมดุล |
ด้วยบัตรรีดเย็นคงที่, อุณหภูมิการหลอมที่ทำให้เป็นเนื้อเดียวกันและอุณหภูมิการหลอมระดับกลางถูกตั้งค่าเป็นพารามิเตอร์ตัวแปร. เส้นทางกระบวนการที่สมบูรณ์มีดังนี้:
หล่อรีดเปล่า → รีดเย็นถึง 3.8 มม. → การหลอมให้เป็นเนื้อเดียวกัน → การรีดเย็นถึง 0.43 มม. → การหลอมกลาง → การรีดเย็นจนถึงความหนาที่เสร็จแล้ว 0.21 มม
มีการออกแบบแผนกระบวนการเปรียบเทียบสามแบบ:
โครงการ 1: การทำให้เป็นเนื้อเดียวกันที่ 480 °C สำหรับ 4 ชั่วโมงสำหรับ 3.8 ช่องว่างหนามม; การหลอมกลางที่ 360 °C สำหรับ 2 ชั่วโมงสำหรับ 0.43 แถบมม
โครงการ 2: การทำให้เป็นเนื้อเดียวกันที่ 480 °C สำหรับ 4 ชั่วโมงสำหรับ 3.8 ช่องว่างหนามม; การหลอมกลางที่ 280 °C สำหรับ 2 ชั่วโมงสำหรับ 0.43 แถบมม
โครงการ 3: การทำให้เป็นเนื้อเดียวกันที่ 530 °C สำหรับ 4 ชั่วโมงสำหรับ 3.8 ช่องว่างหนามม; การหลอมกลางที่ 320 °C สำหรับ 2 ชั่วโมงสำหรับ 0.43 แถบมม
แรงดึง \(อาร์_เอ็ม), การยืดตัว A และอัตราการติดหู e ของชิ้นงานหลังจากการอบอ่อนขั้นกลางและผลิตภัณฑ์สำเร็จรูปได้รับการทดสอบตามมาตรฐานแห่งชาติ.
แผ่นสำเร็จรูปที่ผลิตโดยทั้งสามแผนจะถูกส่งไปยังลูกค้าเพื่อทดสอบการวาดถ้วย, และกระบวนการผลิตทางอุตสาหกรรมที่เหมาะสมที่สุดนั้นพิจารณาจากผลตอบรับการปั๊มขึ้นรูปในทางปฏิบัติ.
ตัวอย่างรีดเย็นถึง 0.43 มม. อบอ่อนในเตาหลอมแบบกล่อง (ใส่เข้าไปในเตาหลังจากถึงอุณหภูมิที่ตั้งไว้, เวลาถือครอง: 2–4 ชม) เพื่อทดสอบคุณสมบัติทางกลและลักษณะเฉพาะของหู.
คุณสมบัติที่แท้จริงหลังจากการหลอมขั้นกลาง
| โครงการกระบวนการ | ความต้านแรงดึง \(อาร์_เอ็ม) (MPa) | การยืดตัว A (%) | อัตราต่างหูจ (%) | ทิศทางต่างหู |
| โครงการ 1 | 95 | 28 | 10 | 0°/90° |
| โครงการ 2 | 93 | 30 | 8.9 | 0°/90° |
| โครงการ 3 | 90 | 36 | 4.9 | 0°/90° |
หลังจากการหลอมปานกลาง, แถบรีดเย็นจนได้ความหนาเสร็จแล้ว 0.21 มม. โดยมีการลดความเย็นลงประมาณ 51%.
ข้อมูลประสิทธิภาพทางกลและหูของผลิตภัณฑ์สำเร็จรูปมีดังต่อไปนี้.
คุณสมบัติของผลิตภัณฑ์สำเร็จรูป
| โครงการกระบวนการ | ทิศทางการสุ่มตัวอย่าง | \(อาร์_เอ็ม) (MPa) | อา (%) | อัตราต่างหูจ (%) | ทิศทางต่างหู |
| โครงการ 1 | 0° | 146 | 2.2 | 8.9 | 0°/90° |
| 45° | 154 | 2.8 | |||
| 90° | 156 | 2.1 | |||
| โครงการ 2 | 0° | 154 | 2.8 | 8.0 | 0°/90° |
| 45° | 164 | 1.8 | |||
| 90° | 162 | 1.6 | |||
| โครงการ 3 | 0° | 145 | 2.8 | 2.2 | 0°/90° |
| 45° | 150 | 2.0 | |||
| 90° | 156 | 2.0 |
ผลการทดลองใช้ของลูกค้า
| โครงการกระบวนการ | ประสิทธิภาพการวาดถ้วยลูกค้า |
| โครงการ 1 | ไม่มีการทดสอบทดลองดำเนินการ |
| โครงการ 2 | การแคร็กเกิดขึ้นระหว่างการปั๊ม |
| โครงการ 3 | อัตราต่างหูจริง < 3%, ประสิทธิภาพการขึ้นรูปที่ดีเยี่ยม, ตอบสนองความต้องการการผลิตฝาขวด |
ข้อสรุปการทดสอบ: ผลิตภัณฑ์สำเร็จรูปของ Scheme 1 และโครงการ 2 ทำให้เป็นเนื้อเดียวกันที่ 480 °C มีอัตราการได้ยินใกล้เคียงกัน 10%, ไม่เป็นไปตามข้อกำหนดการวาดลึกสำหรับฝาขวด.
ผลิตภัณฑ์สำเร็จรูปของ Scheme 3 ทำให้เป็นเนื้อเดียวกันที่ 530 °C มีอัตราการได้ยินประมาณ 5% โดยไม่เกิดการแตกร้าว, และได้ถูกส่งไปยังผู้ผลิตฝาขวดหลายรายในการผลิตจำนวนมาก.
พฤติกรรมการฟังของ แผ่นอลูมิเนียม โดดเด่นด้วยพื้นผิวคริสตัลภายใน.
การรีดเย็นทำให้เกิดพื้นผิวที่ผิดรูป, ซึ่งทำให้หูเอียง 45° ระหว่างการวาดถ้วย.
หลังจากการหลอมแผ่นต้องลดความเย็นลงมาก, พื้นผิวตกผลึกใหม่ส่วนใหญ่ประกอบด้วยพื้นผิวลูกบาศก์และพื้นผิว R.
แนวคิดในการเพิ่มประสิทธิภาพสำหรับแผ่นอะลูมิเนียมขึ้นรูปลึกคือการควบคุมสัดส่วนของพื้นผิวทั้งสอง, ชดเชยผลกระทบต่อหูที่เกิดจากพื้นผิวที่แตกต่างกัน, ลดอัตราการอุดหูโดยรวมและปรับปรุงความสามารถในการขึ้นรูปแบบลึก.
กระบวนการหล่อแบบหล่อมีระดับความเย็นยิ่งยวดสูงและความเย็นอย่างรวดเร็ว, ส่งผลให้เกิดระยะที่สองที่ไม่สมดุลจำนวนมากและการแยกของแข็ง-สารละลายอย่างรุนแรงของธาตุ Si และ Fe ในเมทริกซ์อะลูมิเนียมหลังการแข็งตัว.
การหลอมให้เป็นเนื้อเดียวกันช่วยส่งเสริมการเปลี่ยนแปลงของระยะที่ไม่สมดุล, การตกตะกอนของสารละลายของแข็งอิ่มตัวยวดยิ่งและการกำจัดการแยกองค์ประกอบ.
องค์ประกอบการผสมหลักของ 8011 โลหะผสมคือ Fe และ Si. การระบายความร้อนอย่างรวดเร็วในการหล่อแบบหล่อทำให้ Fe และ Si อิ่มตัวยวดยิ่งจำนวนมากในเมทริกซ์อะลูมิเนียม.
ระหว่างการทำให้เป็นเนื้อเดียวกัน, เฟและซีตกตะกอนจนเกิดการกระจายตัว \(เฟอัล_3) อนุภาค:

ค้นพบอลูมิเนียมฟอยล์คอมโพสิต LDPE, ออกแบบมาเพื่อต้านทานความชื้นที่เหนือกว่า, ฉนวนกันความร้อน, และการใช้งานที่หลากหลายในบรรจุภัณฑ์, การก่อสร้าง, และอื่น ๆ.
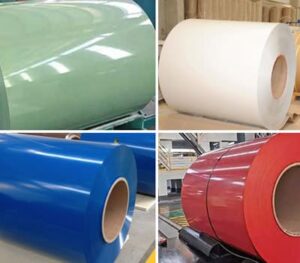
ขดลวดอลูมิเนียมทาสี (ขดลวดอลูมิเนียมเคลือบ) เป็นวัสดุที่นิยมนำมาก่อสร้าง, การขนส่ง, และป้ายเนื่องจากมีน้ำหนักเบา, ความทนทาน, และความอเนกประสงค์.
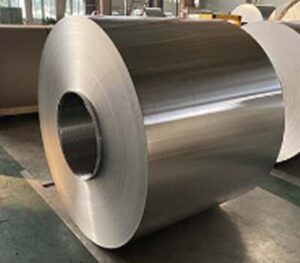
3105 ขดลวดอลูมิเนียมเป็น 3000 ซีรีส์อลูมิเนียมอัลลอยด์: การเติมโลหะผสมหลักคือแมงกานีส, ซึ่งเป็นสูตรสำหรับการขึ้นรูปเบื้องต้นเป็นผลิตภัณฑ์ปลอมแปลง.
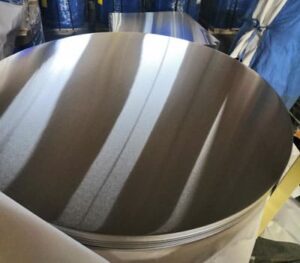
5454 วงกลมอลูมิเนียมมีคุณสมบัติทั้งหมดของ 5454 อลูมิเนียมอัลลอยด์และมักใช้ในการปิดผนึกกระป๋อง, ก้นหม้อไม่ติด, ป้ายจราจร, โคมไฟ, ฯลฯ.
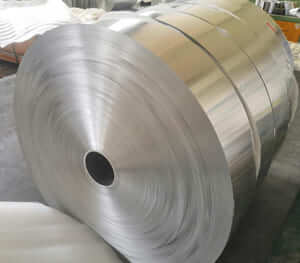
โลหะผสมทั่วไปของอลูมิเนียมฟอยล์สำหรับท่ออากาศคือ 1000 ชุด, 3000 ชุดและ 8000 ชุดอลูมิเนียมฟอยล์, ซึ่งมีความต้านทานการกัดกร่อนและทนต่อความชื้นได้ดี.
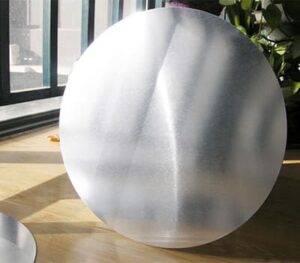
5454-O วงกลมอลูมิเนียมหมายถึง 5454 อลูมิเนียมอัลลอยด์ O วงกลมอลูมิเนียมอารมณ์, เป็นของ 5000 ซีรีส์อลูมิเนียมอัลลอยด์.
ฉบับที่ 52, ถนนตงหมิง, เจิ้งโจว, เหอหนาน, จีน
เหอหนาน หัวเว่ย อลูมิเนียม บจก., จํากัด, หนึ่งในผู้จัดจําหน่ายอลูมิเนียมที่ใหญ่ที่สุดในจีนเหอหนาน,เราก่อตั้งขึ้นในปี 2544 และเรามีประสบการณ์มากมายในการนําเข้าและส่งออกและผลิตภัณฑ์อลูมิเนียมคุณภาพสูง
จันทร์ – เสาร์, 8น. – 17.00 น.
วันอาทิตย์: ปิด
© ลิขสิทธิ์ © 2023 เหอหนานหัวเว่ยอลูมิเนียม จํากัด, จํากัด
ความคิดเห็นล่าสุด
ท่านที่รัก, Please offer your best FOB Prices specs are as under ALUMINIUM STRIP (AL=99.50% นาที) ขนาด:450 X32 X6 มม. หนึ่งของคุณ 570 TH-AW 1050 อา, QUANTITY=3400KG
สวัสดี, จะกรุณามอบสิ่งของดังนี้: คอยล์0,6x1250 (1000)mm EN AW-3105 5tons
สวัสดี, คุณสามารถให้ฉันแผ่นอลูมิเนียม? ตามหน้าที่ฉันต้องการ: 110มม. x 1700 มม. x 1700 มม 5083 เอช 111 - 21 pcs Next year planed is 177 พี ซี
บทความที่ดี. ฉันมีความยินดี, ฉันพบบทความนี้. หลายคนดูเหมือนจะ, ว่าพวกเขามีความรู้ที่ถูกต้องเกี่ยวกับเรื่องนี้, แต่บ่อยครั้งก็ไม่เป็นเช่นนั้น. ดังนั้นความประหลาดใจที่น่ายินดีของฉัน. ฉันประทับใจ. ฉันจะแนะนำที่นี่อย่างแน่นอนและกลับมาบ่อยขึ้น, เพื่อดูสิ่งใหม่ๆ.
ความต้องการของแถบอลูมิเนียม